2026-09-26 15:44:46 分类:商机
上周广东一个客户拉过来半吨废胶,全是因为密炼机密炼室窜料,整锅废了。
客户老板蹲在车间门口抽烟,说买的时候比市场价便宜二十万,现在才三个月,废了快三百万的料了。
我蹲在边上捡了块废胶看,窜料漏到压延区的,硬一块软一块,根本没法用。
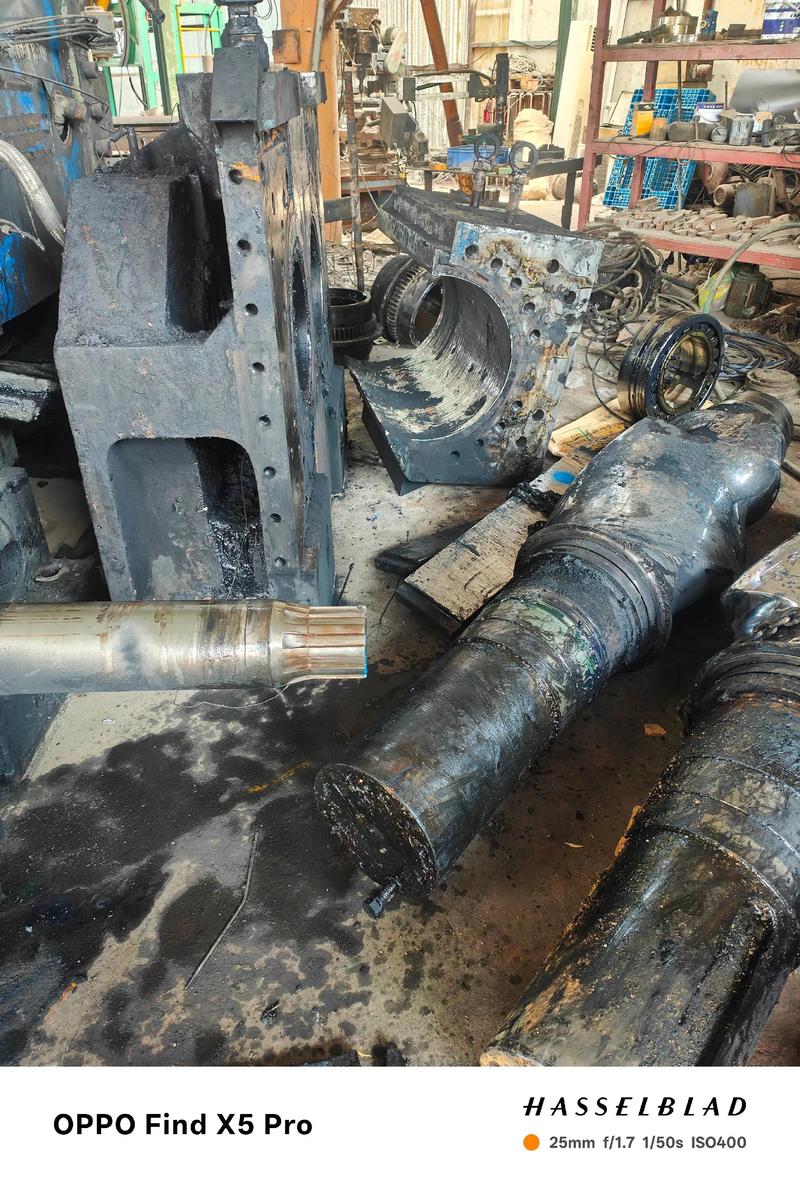 橡胶车间密炼机故障维修现场
选密炼机不能光看吨位,这三个数字才是命门
很多人买密炼机开口就问你家多大吨位,多少钱。
说实话,吨位真不是最核心的。
第一个数字,转子棱峰淬火硬度必须达到HRC55以上,低于这个数,天天磨,不出半年间隙就跑大,混炼出来的料均匀度直接掉十个百分点。
第二个,转子端面与密炼室侧壁的间隙,必须控制在0.3到0.5毫米之间,大了漏料,小了磨轴,这分寸感,就是密炼机厂家的手艺。
第三个,混炼腔的整体控温公差,不能超过±1℃,差个两三度,做出来的胶料门尼粘度能差十个点,后续根本没法调。
现在密炼机主流有两种转子路线,一种是四凸棱剪切型,一种是两棱啮合型。
四凸棱混炼快,效率高,适合大规模量产轮胎胶,但是功耗比啮合型高12%左右,混炼低粘度的硅橡胶容易过炼。
啮合型混炼均匀,吃填料多,功耗低,就是混炼时间长,每锅多出来三五分钟,一天算下来产量少个七八锅。
行业内通常不说的妥协是什么?
很多小厂家,不管客户要哪种,转子都用铸钢胚直接车,根本不做锻打处理。
锻打能把钢里的气泡砂眼压实,密度均匀,用十年硬度都不掉,但是成本要高快三成。
说白了,你买的时候便宜二十万,其实把十年的寿命直接砍成三年,这买卖算错账的客户,我见太多了。
不过话说回来,不同行业要的密炼机根本不是一回事,不是大厂家的就一定好。
不同行业的密炼机,要求差着十万八千里
去年山东东营一个做半钢乘用胎的客户找过来。
一开始图便宜,找了南方一个小密炼机厂家做的75升密炼机,投产之后,炭黑分散度一直达不到国标要求,做出来的轮胎动平衡不合格,退了三批货,老板急得掉头发。
后来我们去看,原来给他们做的转子是按改性塑料的角度切的,剪切力不够,炭黑根本打不散,最后重新换了一对转子,改了密炼室的水冷通道,才解决问题。
轮胎行业要的就是混炼均匀度和速度,对剪切力要求拉满,差个两度的控温都不行。
另一个案例是义乌做汽车改性PP的客户。
他们做汽车内外饰的改性料,要求低温慢混,温度高了聚丙烯降解,料就发黄变脆。
一开始他们贪便宜,收了一台轮胎厂淘汰的旧密炼机,用了半个月,每十锅就有一锅料发黄,报废率超过10%,亏得不行。
后来找正规密炼机厂家定制了带独立分段控温的密炼机,每一段混炼的温度都能单独调,进料口120℃,混炼段控制在95℃,出料的时候105℃,报废率直接降到1%以下。
赚的钱不到半年就把买密炼机的钱赚回来了。
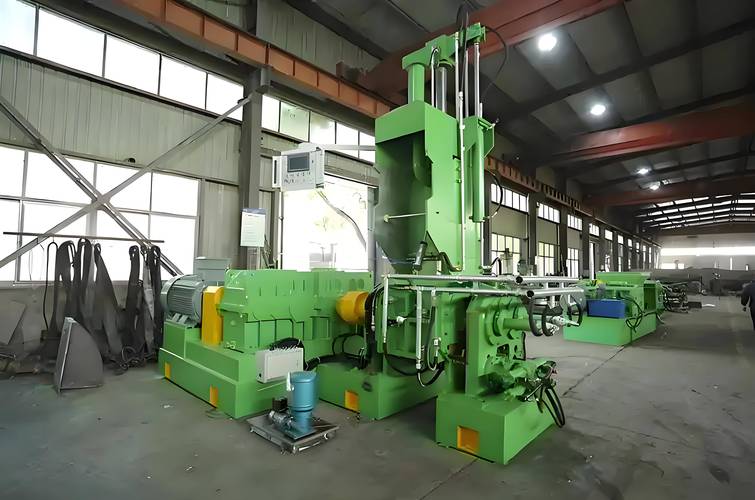 密炼机转子数控加工现场
进口替代热背后,藏着行业不愿说的暗礁
现在都喊着进口替代,很多原来用科倍隆、克虏伯的客户,都开始转找国内密炼机厂家做。
我是举双手赞成的,国内现在做得好的厂家,核心精度其实已经不比进口差,价格只有三分之一,售后还随叫随到。
绿色制造现在也火,很多厂家都做了伺服驱动,混炼的余热还能回收给车间供暖,一年能省大几十万的电费。
但是有个问题,行业没人愿意公开说。
现在咱们国家密炼机的能耗标准还是1999年出的,那个标准的限值宽松得离谱。
很多黑心厂家把旧密炼机拆了,重新刷个漆,换个外壳,就当“新型节能密炼机”卖,你按旧标准去检测能耗,还刚好合格。
实际用起来,每混炼一吨胶,比真正的节能密炼机多耗15%到20%的电,一年多出来的电费,都够再添半台新机器了。
标准滞后,监管跟不上,最后吃亏的还是买设备的厂家。
我干了20年,天天跟密炼机打交道,见过太多上来就拼价格的客户。
最后都栽了。
我常跟徒弟说,买密炼机,“宁多花十万挑厂家,别省十万买便宜”,这就是老师傅的经验,没什么大道理。
你想想,密炼机是生产的核心,它一天出问题,整条线都停,那损失不是省那十万八万能补回来的。
你们有没有碰过那种吹得天花乱坠,实际用起来一堆毛病的密炼机厂家?欢迎来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机械告诉你,靠谱密炼机厂家藏着哪些门道
文章链接:https://www.yxqcspc.com/16556/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
