2026-09-26 17:01:49 分类:商机
从客户拉回来的坏机器说起
上个月中旬,厂大门被货车撞得咚咚响。
广东的客户拉了一台给袋式包装机过来,直接堵在门口。
老板连烟都递不利索,说这机器才用八个月,现在包出来的饺子歪一半,每十袋就得废一袋,已经赔了小十万了。
拆开机器我一摸定位滑块,间隙快磨出来一个毫米。机架歪了。
什么原因?焊接完没做应力时效,放那自然变形了。说实话,这事我见得太多了。
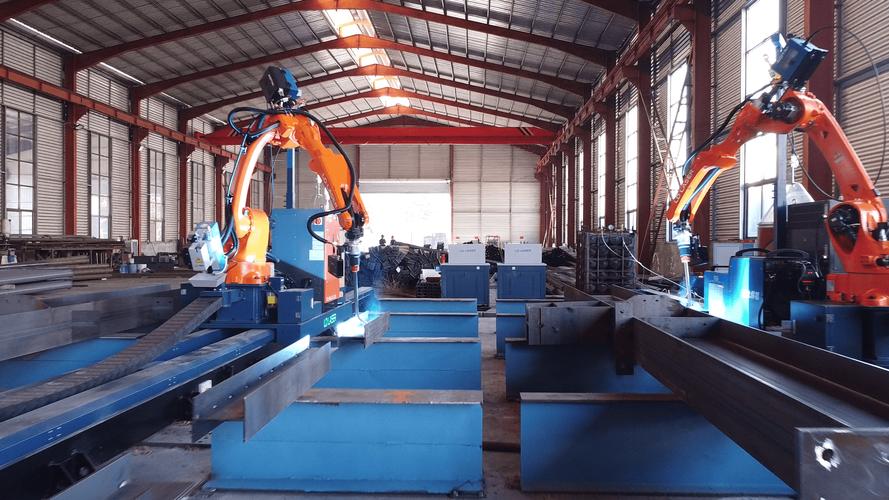 包装机械厂家车间机架焊接加工现场图
很多人选包装机械,只看转速多快、能包多少袋、报价多低,根本想不到厂家背后偷减的这些工序。
台面下没说透的技术妥协
现在包装机械的机架,无非就是两种主流路线。
一种全焊接,一种螺栓拼接。全焊接刚性好,适合高速机,这话没说错。
但全焊接的问题在哪里?焊接的时候温度几千度,钢材内部应力攒着,不释放出来,放个一年半载肯定变形。
要完全释放应力,要么放自然环境跑合半年,要么进炉做热处理。这一步太费钱费时间了。
行业内不说但实际都在做的妥协是什么?十家里有八家,焊完拉去铣个平面就给你发货了。
能省好几千成本,也能早半个月交货。你买的时候便宜几千,用个一两年出问题,找谁去?
选型的时候,三个硬参数你得卡死,别松口。
第一个,1.2mm以下的不锈钢机架板,别买,用两年就震得变形。
第二个,走膜定位精度低于0.05mm,别碰,包小规格袋子肯定歪。
第三个,走膜速度超过1200次/分钟的机器,你得开机摸一摸机架震不震,抖得手麻的,再便宜也不能要。
螺栓拼接的好不好?好啊,运输方便,现场拼起来就行,成本也低。
但是高速机千万别用螺栓拼接,跑起来抖得膜都走不直,用不了半年螺栓就松了。
不过话说回来,很多小型包装机本来速度就慢,一分钟百八十次,螺栓拼接完全够用,还便宜,这就不是偷工,是合理选择。
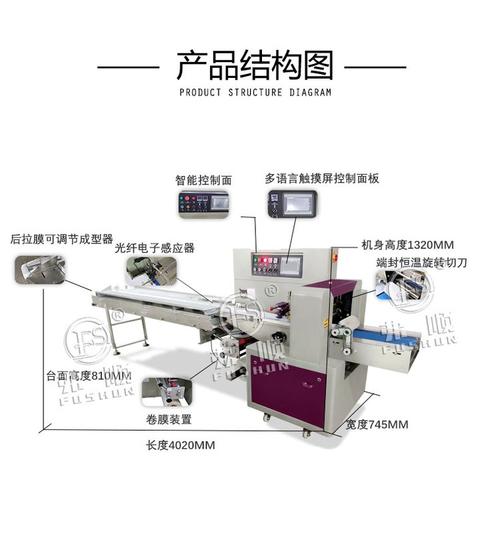 全自动给袋式包装机械走膜定位组件图
不同行业的要求,差得能有十万八千里。
我接触最多的两个场景,说出来给你们提个醒。
第一个是速冻食品行业,前年山东那个做手工鲅鱼水饺的客户,原来找小厂家买的机器,放零下28度的冷库门口用,三个月轴就抱了。
拆开一看,密封用的普通丁晴橡胶,低温下硬得像塑料,油水进去直接把轴磨花了。
我们给他换了耐低温氟橡胶密封,重新车了密封槽,用到现在快两年了,天天泡在冷库里,一点事没有。
这个场景吃的就是耐低温、防凝露,很多厂家不管你用在哪,都给你装普通密封,就能省几十块钱。
第二个是医药行业,做铝塑板胶囊包装的,前年河北一个客户过GMP检查次次不过,说机器死角积药粉,清不出来。
找过去一看,原来横切刀的安装槽,厂家留了直角接缝,一刮就留粉,我们把所有直角都改成R3圆弧过渡,所有拼接缝都磨成镜面,后来检查一次就过了。
医药行业要的就是无死角好清洁,你偷省了打磨的工序,客户过不去认证,赔的可不是小数。
没人愿意公开说的行业暗礁
 没人愿意公开说的行业暗礁
现在都喊进口替代,喊智能制造,这话没错。
国内现在做的好的包装机械厂家,精度不比进口差,价格只有进口的三分之一,坏了上门维修当天就到。
进口的换个配件等三个月,谁都耗不起,现在越来越多客户都愿意选国产,这是大趋势。
但是有个难题,行业里没人愿意说破。
就是国内包装材料的公差标准太乱了,没有统一的强制要求,标准远远滞后于实际生产。
同样标称10丝的复合包装膜,A厂家出来是9.4丝,B厂家出来是10.7丝,热收缩率差能到3%。
很多厂家设计机器的时候,直接抄国外的图纸,国外膜公差控制在0.2丝以内,国内差一个丝都正常,你不留够调节余量,换个批次的膜就包不对。
出了问题转头就甩锅客户,说你买的膜不合格。这锅哪是客户的?明明是你设计的时候没按国内实际情况留余量,就为了省那点设计功夫。
很多新客户不懂,吃了亏都没地方说去。
我这两天在车间蹲着装新机器,摸机架的时候还在想,干了二十年机械,什么智能啊什么高端啊,说来说去,老师傅传下来的那句话没错:
买车看底盘沉不沉,买包装机械得看机架睡不睡得稳。
基础功夫做足,应力放干净,余量留够,比花里胡哨的营销概念都有用。
干这行的朋友们,你们碰到过最离谱的甩锅是什么?咱们一块唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊包装机械厂家:藏在车间里的那些门道
文章链接:https://www.yxqcspc.com/16560/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
