参数里藏着厂家不会说的妥协
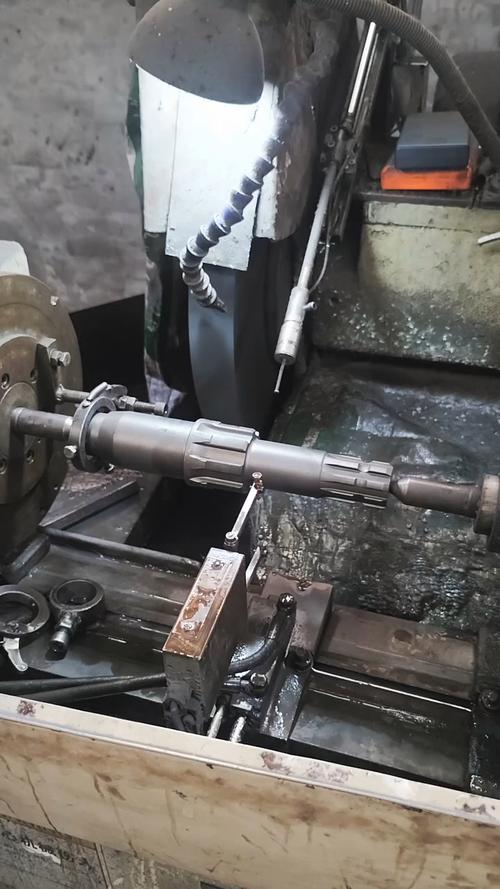
很多人选磨床,就比谁家的参数好看,转速高,行程大,价格低。 其实核心的东西,都在看不见的地方。 数控磨床要稳,首先床身得稳。 行业里主流的两种路线,全灰铸铁床身,和拼接钢焊接床身。 钢焊接的便宜,轻,做出来能比铸铁的便宜十几万,但是抗振性差,磨出来的表面容易出细波纹,用个三五年,焊接缝就容易出应力变形。 灰铸铁的,正经厂家要用标号HT250以上的,浇铸完要自然时效至少6个月,才能加工装配,这样才能把共振频率控制在12Hz以下,磨大工件的时候不会抖。 导轨的平面度,正经要求是0.002mm/1000mm,差一个量级,磨出来的精度就能差出去一圈。 说实话,行业内通常不说但实际在做的妥协是什么? 就是十家有三家,标着全HT250床身,实际浇的时候掺了超过30%的回炉料,标号实际连HT200都不到。 还有标全硬轨,实际只有头尾两段接触区是硬轨,中间都是省成本的拼接块,只是外面喷了漆你看不见。 线轨和硬轨选哪个? 很多人说线轨精度高速度快,那是对小工件来说。 你要磨一两百公斤的大轴,线轨扛不住冲击,吃刀量稍微大一点就振,硬轨才稳,但是硬轨成本比线轨高20%不止,很多厂家就劝你选线轨,说满足要求,实际用起来才知道坑。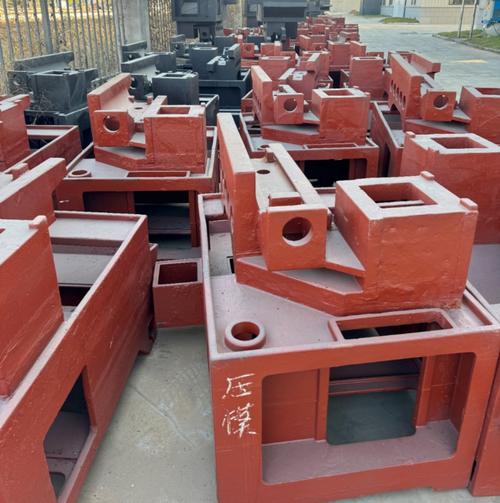
不同行业,对厂家的要求差出十万八千里
进口替代风口下,藏着行业不愿说的暗礁