2026-10-02 02:10:09 分类:商机
藏在退货里的门道
那天早班。
质检室的小李扯着嗓子喊我,说上周发出去的那批行星轮退回来了。
客户说怠速啮合噪音超了三个分贝,整批拒签。
我蹲在质检台翻了仨小时,把十件不合格的齿轮挨个测了一遍。
问题不在材料,不在热处理,就在插齿那一步。让刀量没调好,齿根多凹了0.02毫米。
就这么一点点,整批报废。
你说插齿这玩意儿存在感低吧?好多人做齿轮,张嘴就是滚齿、磨齿,没人把插齿当核心。
出了问题才知道,差一丝一毫都不行。
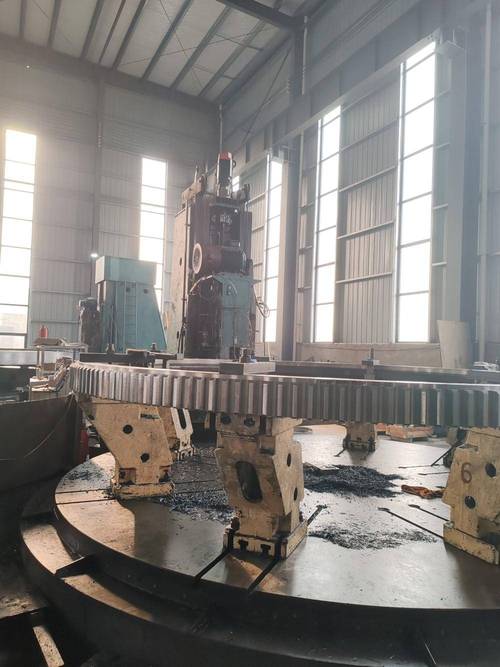 车间立式插齿机加工风电内齿圈现场图
那些摆上台面和藏着的技术
其实原理说穿了也简单,插齿刀就是一个齿轮坯,按着展成运动一点点啃出你要的齿形,不管内齿外齿,只要机床够大,都能做。
我们车间做45号碳钢的M5模数齿轮,粗插进给一般定0.2mm/r,这个数是我调了快一百次才稳住的,大了打刀,小了费时间。
一把新的M5模数插齿刀,正常工况下,寿命大概就是1200件,磨一次刀大概能回80%的寿命,这个数错不了。
现在主流就两条路,高速干切插齿,传统湿切插齿。
干切不用切削液,环保,效率比湿切高小一半,看起来全是优点。但是对刀具涂层要求极高,一把进口干切刀的价格是湿切刀的三倍,就算是国产涂层刀,也贵两倍还多。
湿切脏,要处理废切削液,效率低,但是刀具便宜,加工普通碳钢的表面粗糙度一点不比干切差,单位工件的成本反而比干切低五个点。
说实话,行业内通常不说但实际在做的妥协,就是很多标榜全线干切的厂,接小批量低成本订单的时候,还是偷偷切回湿切。对外撑牌子,对内降成本,大家心照不宣。
做乘用车差速器的行星轮,齿向误差必须控制在0.012mm以内,超了这个数,就算磨齿都救不回来,跑合的时候噪音肯定下不去。
我见过不少新手,上来就把吃刀量拉满,想快点干完,结果让刀误差超了,最后全得返工。
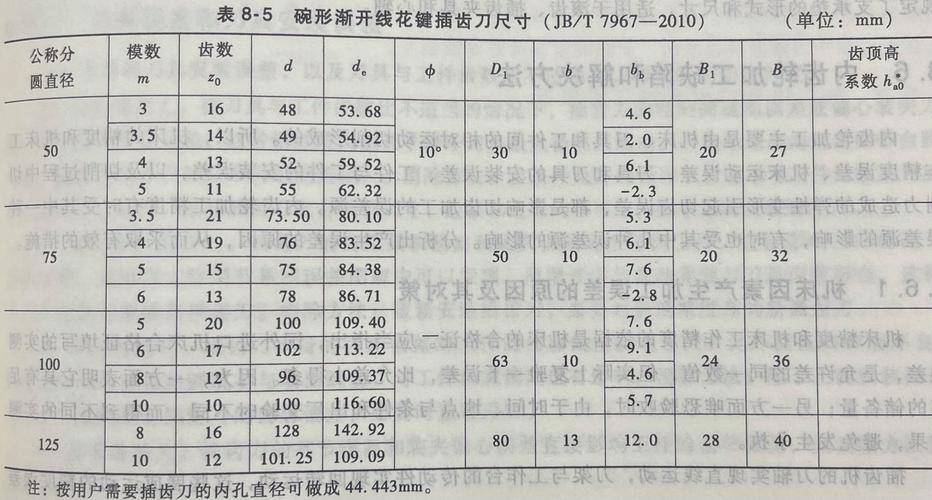 插齿加工让刀量误差对比示意图
变了的需求,没变的坑
插齿用在哪里最多?第一个就是新能源汽车减速器的内齿圈。
去年我们给江浙一家新势力供货,对方要求整箱噪音不超过52分贝,比原来的油车要求严了快十个分贝。原来的工艺是粗插完留0.1mm磨量,结果磨完齿根修缘就变形了,合格率才六成。
后来我们改了工艺,粗插完半精插,把让刀量调了0.01mm,精插直接做到符合要求,不用磨,合格率升到九成五,成本还降了一成,对方直接把全年订单都给我们了。
第二个场景就是大模数内齿圈,风电、起重都用。
之前我们接过一个两米直径的风电内齿圈,M16模数,滚齿根本做不了,只能插齿。原来客户要求用进口插齿刀,一把要三万八,国产同规格的才一万二,进口刀寿命比国产长15%,但是算下来,国产刀的单位成本还是低一半还多。我们跟客户商量,试做了一件,各项指标都达标,后来客户全换成国产刀了,这不就是进口替代实实在在的好处?
不过话说回来,现在行业里有个不愿说的难题。
现在通用的齿轮精度标准还是好些年前定的,插齿的齿形修缘公差要求是±0.05mm,但是现在新能源车企要求都是±0.02mm,比标准严了一倍半。你按客户要求做,第三方检测机构还是按旧标准出报告,真要是出了质量纠纷,你拿不出符合标准的报告,说破大天都没用。这就是标准滞后拖的坑,没人愿意公开说,但是大家都在踩。
我干了二十多年插齿,天天跟机床刀具打交道,最信的一句话就是:插齿不调让刀,等于买错刀。
你别看那些讲工艺的文章写得花里胡哨,实际生产里,就是调让刀那一丝半毫的事儿,差一点,结果天差地别。
你们厂里,现在插齿刀磨几次才舍得扔?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊插齿工艺:车间里藏了二十年的实操经验
文章链接:https://www.yxqcspc.com/17005/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
