2026-10-02 03:43:04 分类:商机
上周三早会刚散,质检组张姐抱着个纸箱子“啪”得摔我桌上。
32件刚发出去又退回来的液压阀阀体,全批报废。
原因就一个:销孔同轴度超差了0.01mm。
小十万的料,说废就废。谁能想到,最后锅甩给了最不起眼的铰孔工序。
别拿铰孔不当精度活
很多新手觉得,铰孔不就是钻孔完了捅一下,走个形式。
其实真不是,铰孔是给孔精度“收关”的最后一步,差一点就是全错。
说白了,铰孔就是用比孔径稍大的刃具,修掉钻孔留的余量,把尺寸、圆度、同轴度拉到要求范围内。
这里头几个参数错半个都不行,我记了20年。
钢件精铰余量留0.08-0.12mm,铝件薄壁件精铰只留0.03-0.05mm,高速钢铰刀的切削速度绝对不能超过8m/min,快了直接烧刃,精度直接飞。
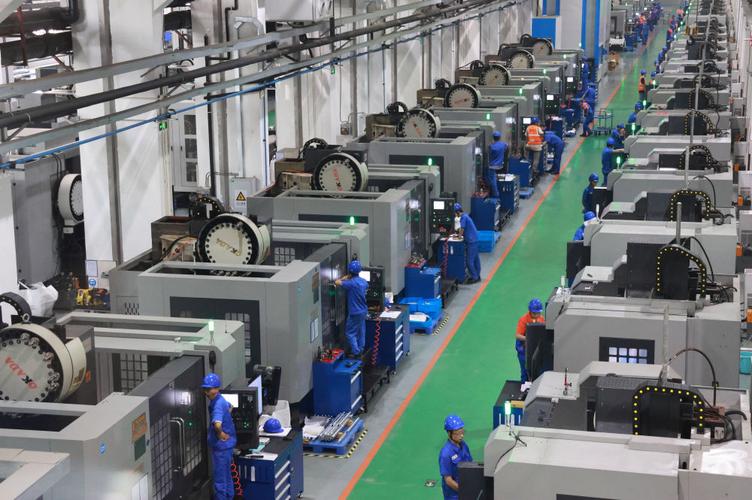 机械加工车间手动铰孔操作实拍
现在主流就两种刀具路线:高速钢铰刀和硬质合金铰刀。
高速钢便宜,几十几百一把,刃口磨坏了随便找个磨刀工就能修,适合小批量活,缺点就是不耐磨,干个百八十件就得磨,精度波动大。
硬质合金抗造,一把能磨个三五次,干几千件精度都稳,缺点就是贵,进口的一把大几千,崩刃了直接废,连修都修不了。
说实话,这事儿行业内没人愿意明说。
批量生产要控成本,本来图纸要求用硬质合金铰刀干,好多小厂转头就换成高速钢的。
一把差十倍价钱,只要首件三坐标测合格,中间差个两三丝,没人会拆了每件去测。
这种妥协,也就车间老人心里门清。
不同行当的铰孔精度,差的可不是一点
你说铰孔精度要多高才合格?没有标准答案,看你用在哪儿。
前年接了航天所一个小配套活,做伺服阀的阀块。人家要求销孔的圆度控制在0.002mm以内。
什么概念?普通头发丝直径大概0.08mm,这个要求是头发丝的四十分之一。
我们车间控温开到20±1度,工件放了四个小时恒温才上机,用的国产金刚石铰刀,进给速度压到每转0.1mm,干一件测一件,最后12件活只合格了5件。
差半丝都不行,人家承压要到120MPa,漏一点就是飞行故障,没人敢放水。
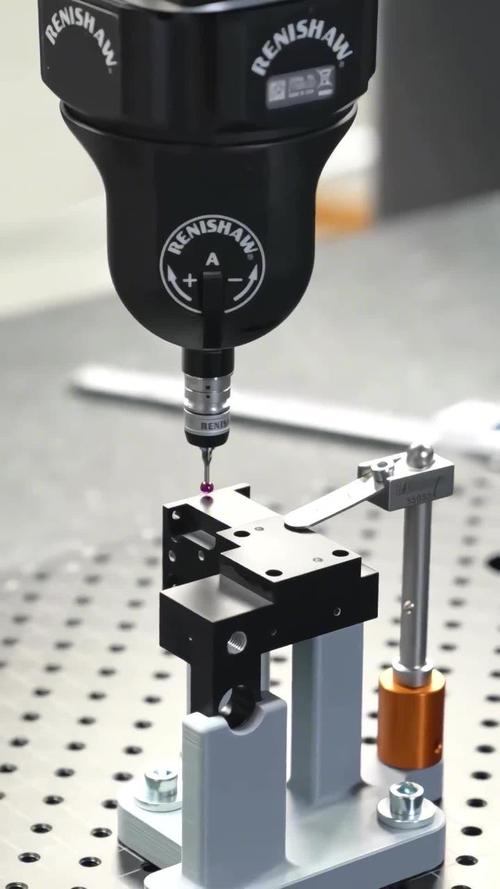 三坐标测量铰孔精度工件实拍
去年来了个做收割机连杆的老客户,进门就说,销孔精度不用给我做太高,0.05mm以内就行,再高我不给钱。
我一开始纳闷,精度高不好吗?
人家说,我们装配都是大锤直接砸销子,你做的太严,过盈量太大,根本砸不进去,反而耽误工时。
留个三五丝的间隙,敲进去刚好,跑合几天就顺了,成本还能降两成。
你看,同样是铰孔,一个要卡到千分之二毫米,一个放宽到五十丝,需求完全不一样,死卡标准就是死脑筋。
新趋势底下,藏着没人敢说的暗礁
 新趋势底下,藏着没人敢说的暗礁
这两年进口替代闹得凶,原来高端的金刚石铰刀全靠进口,一把刀等三个月,还随便涨钱。
现在国内几家做的,精度已经能稳定到0.001mm,价格不到进口的一半,用着也不差,好多厂都换了国产刀。
还有绿色制造推干铰,不用乳化液,省了污水处理的钱,只要刀具选对,精度也能保住,新厂都愿意上。
不过话说回来,这里头藏着个没人愿意挑明的难题。
现在现行的铰孔精度标准,还是快十年前出的,只要求成品孔的尺寸公差、形位公差,从来没提过批量生产中铰刀的磨损公差。
一把新铰刀,干到需要重磨,整个寿命周期里,加工出来的孔精度能差0.03mm。
你说这个差谁来担?
大多数厂都是首件合格就放行,后面的全看运气。出了问题就推给用户装配不当,反正你也没逐件测,说不清楚。
标准没更,这个坑就一直摆在这儿,哪天栽大跟头都不奇怪。
我在车间摸了22年铰刀,总结出来一句土话:铰孔留半丝,全靠温度知。
什么意思?别想着一刀把余量吃干净,也别死卡教科书上的参数。
环境温度变个三五度,刀具刚干了十件活发热,精度差的都不止一丝。这些细节,比什么先进理论都管用。
对了,你们车间铰孔都出过什么邪门的精度问题?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铰孔精度:车间里藏了20年的隐形及格线
文章链接:https://www.yxqcspc.com/17011/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
