老工程师聊刀具预调:被车间忽略的隐形门槛

昨天凌晨两点,调度室的电话炸了。 装配线卡壳,刚从我们线出去的一百一十件涡轮增压壳体,中心孔尺寸全超差,差了0.03mm,整批都要返镗,弄不好就是客户停线。 班长踹开更衣室门,把刚睡了俩小时的学徒薅起来。 学徒脸惨白:我早上换刀的时候,按机床自带对刀仪走的程序啊… 没人怪他。我们都知道问题出在哪。 省了预调这一步,省了二十分钟,赔进去几十万的产能,还有客户的尾款。
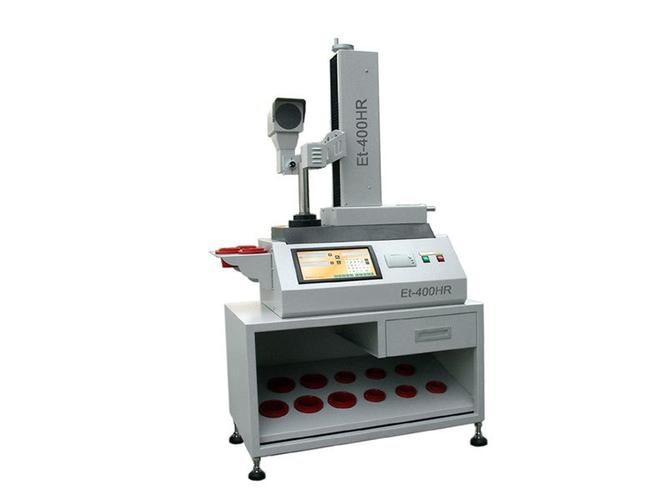
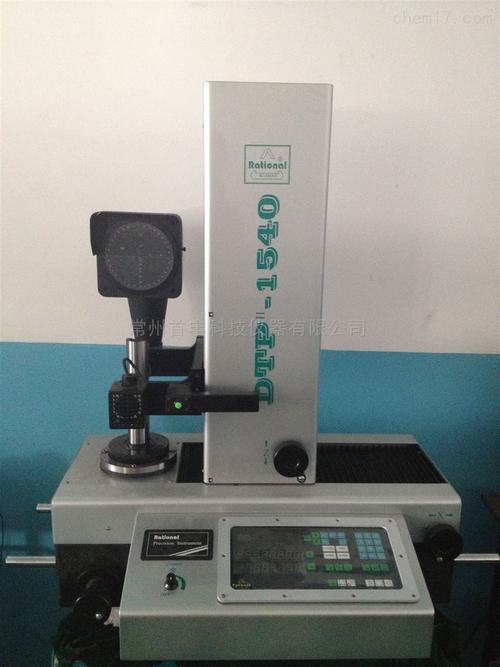
机械车间刀具预调仪现场实拍
机械车间刀具预调仪现场实拍

藏在参数里的门道

刀具预调说白了,就是提前在机外把刀尖相对于刀柄基准的X、Z方向尺寸测准,调到你要的数值,不是什么玄乎的高科技。 现在业内主流两条技术路线,接触式和光学式,各有各的毛病,也各有各的用法。 接触式就是用探针碰刀尖,自动出数据,一般普及款的稳定精度能做到±0.002mm,一台整机下来,便宜的五万,贵的也就八万,普通工厂完全能承受。 它不怕刀头带涂层反光,也不怕车间油烟大糊镜头,就是测小直径刀具麻烦,直径小于0.5mm的微钻,探针稍微用点力,刀尖直接崩断,新手测十根断八根,一点不夸张。 光学式就不一样,摆上去拍个照,几秒钟出数据,精度比接触式还高一点,就是娇气得很。 夏天车间开不起足够冷的空调,镜头起雾,切削油雾飘上去沾一层,测出来的误差能飙到0.02mm,根本没法用,而且一台要二三十万,小厂根本舍不得碰。 说实话,行业内通常不说但实际都在做的妥协,就是批量生产的小厂,买个最便宜的接触式,碰到细刀就把进给速率调到最低,手推着测杆慢慢走,测完上机再补半丝公差,对外说我们全工序预调,其实那半丝的坑都是操作工自己填。
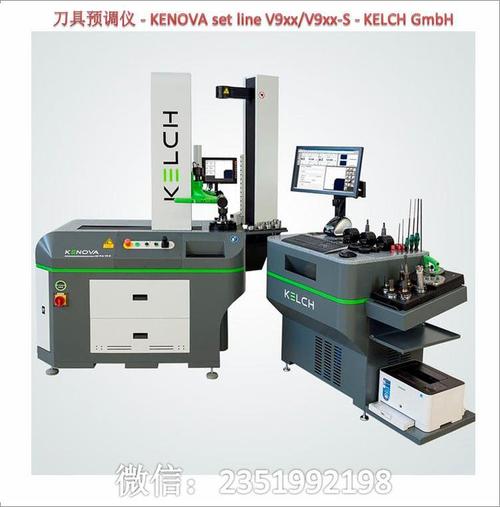
接触式光学式刀具预调仪对比图
接触式光学式刀具预调仪对比图

不同行当的不同活法

不同行当的不同活法
不同行当的不同活法
航空航天的大结构件加工,我之前接触过一个外协项目,加工航天用的铝合金舱体壁板,整板长两米,用的是多刃拼接铣刀,要求平面度控制在0.05mm以内。 他们要求每一片刀片的径向跳动差不能超过0.003mm,差一点,铣出来就有接刀痕,整板报废,一块料就十几万,亏不起。 所以他们的预调工,测一把拼接刀要二十分钟,一片一片测,测完换个方向再测一遍,宁肯慢十分钟,也不能出一点错。 换3C行业就完全不一样。 前年给某国内手机厂做中框高光切边,要求刀尖跳动不超过0.001mm,不然切出来的高光边有明暗水纹,直接报废。 3C走量,一条线一天出几万件,不可能给你二十分钟测一把刀,所以全用高速光学预调,测一把刀不到八秒,预调完直接上机,真出错了再整批挑,反正量大,摊下来成本也能接受。 同样叫刀具预调,一个求稳,一个求快,完全是两个路数,外人根本想不到差别这么大。

进口替代下藏着暗坑

进口替代下藏着暗坑
进口替代下藏着暗坑
现在好多厂都换国产预调仪了,价格比进口的省一半还多,精度其实也差不了多少,这事确实是好事,把之前被卡脖子的地方给捅开了。 不过话说回来,有个行业内没人愿意公开说的难题,就是标准滞后带来的风险。 现在国内刀具预调的精度标准,还是好多年前针对传统BT刀柄定的,现在大部分工厂早就换HSK热胀刀柄、液压刀柄了,基准面的公差要求跟老标准对不上。 你在预调仪上测出来的尺寸分毫不差,装到机床主轴上,一转,误差能出来0.01到0.02mm,出了问题谁都不认账。卖预调仪的说你主轴磨损精度不够,做主轴的说你预调方法不对,最后都是操作工调刀的时候自己磨、自己补,这个锅一线背了好多年。 现在都讲绿色制造,其实预调做好了,刀具寿命能提至少三成,因为不会提前偏磨,好多厂看不到这点,觉得预调费时间,省了预调的十分钟,废了一把大几百的合金刀,反而亏得更多。 我干了二十年机加工,总结了一句土话贴在工位墙上:调刀差半丝,干活废一天。 真的,车间里的活,从来都是不起眼的细节决定赚亏,你跳过的每一步偷懒,最后都会变成更大的坑找回来。 对了,你们车间遇没遇到过,预调测的完全准,上机加工就差尺寸的邪门事?一块唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊刀具预调:被车间忽略的隐形门槛
文章链接:https://www.yxqcspc.com/17056/