2026-10-02 23:22:00 分类:商机
上周三后半夜,调度砸我值班室的门,脸白得像纸。
航空外协的那个燃油喷嘴芯,拉荒到一半崩刀了。
料是进口GH4169,整根料废了,重新下料要等12天,客户下周就要装机试验。
小几十万的违约金,够我们车间大半年的奖金打水漂。
别吹神了,增材制造就是一层一层攒材料
当时脑子里第一个冒出来的,就是找隔壁园区那家做增材的救场。
实话实说,我刚接触这东西那会,总觉得是圈钱的噱头。
直到那次救完急,才慢慢摸出点门道。
说白了,哪有那么多玄乎的概念,就是一层一层往上堆材料,积少成多成型。
行业里常见的金属增材,两个主流路线,性能差得不是一点半点。
比如SLM选区激光熔化,光斑直径一般控制在20到100微米,层厚大多在0.1到0.5毫米,打出来精度高,表面不用怎么磨就能用。
但缺点也明显,设备贵,打印慢,粉末利用率也就六成,成本下不来。
另一种是EBM电子束熔化,真空环境下预热,内应力小,打印大构件速度快多了,粉末利用率能到九成。
但精度差得多,表面粗糙度能比SLM高好几倍,后续机加工量上去了,小零件根本划不来。
现在常用的金属粉末,比如316L不锈钢粉,粒径都得卡在15到53微米,太粗太细都打不好。
说实话,行业内有个不说破的妥协。
很多厂家对外吹自己整个核心构件全增材制造,其实都是增材做复杂的异形部分,再焊到传统锻出来的本体上。
既解决了复杂结构做不出来的问题,又能省一半以上的成本,性能还不降。
没人愿意把这事说透,说透了,神坛就下来了。
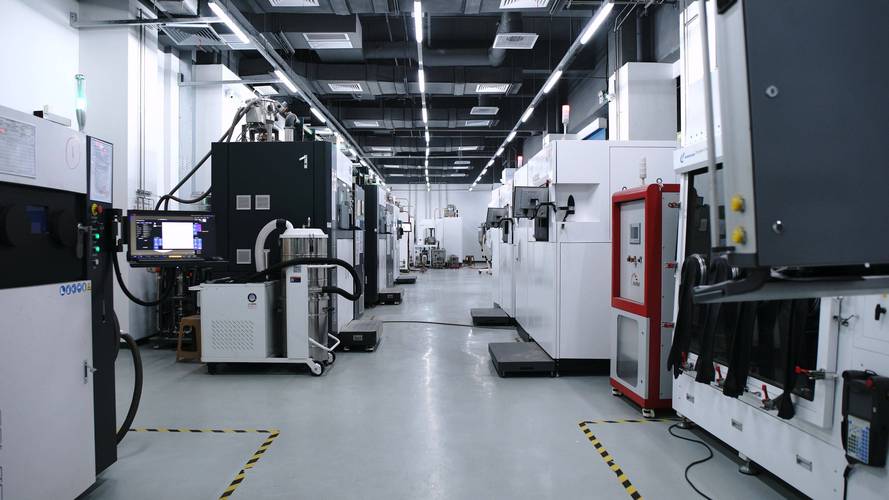 工厂车间SLM增材制造设备工作图
我前两年帮一家高校做后处理,见过他们拿全增材打一米长的叶片,成本够买传统锻件三个,也就用来做实验,根本不可能量产。
不同行业用增材,要求根本不是一回事
就说我们接触最多的航空航天领域,要的就是性能和精度。
去年给某院所做的一批燃油喷嘴,里面有十几个0.8毫米的交叉流道。
传统加工要分开做再拼焊,焊缝很容易堵流,合格率不到三成,做十个废七个。
用增材一体成型,一次成型,合格率直接干到九成多,重量还比原来轻了18%。
现在人家后续所有订单,全转增材做了,就是认这个省心。
另一个场景是民用改装,要的就是快和便宜。
我们本地有个玩越野改装的老周,去年找过来要做一个特殊的变速箱悬置支架。
原来开模做钢模要五万,等半个月,他就改一台车,根本划不来。
我们找合作方用高强尼龙增材打印,算上后处理才三千多,12小时就拿出来了。
现在他那台越野车跑了快两年,翻山过河颠成那样,支架也没裂过,比铸铝的还轻。
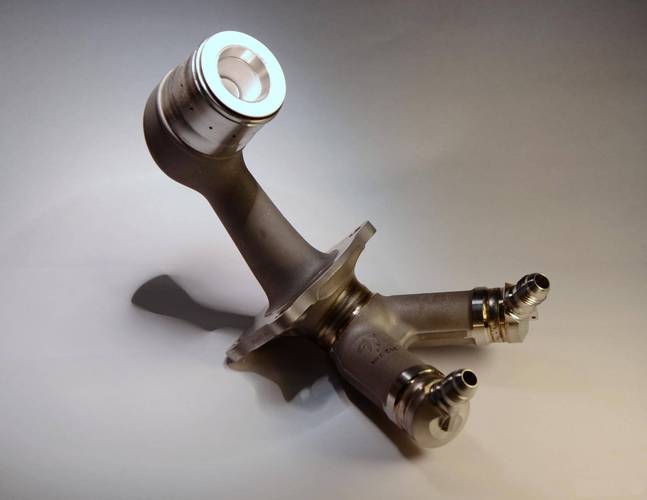 增材制造打印的航空燃油喷嘴实物图
说白了,没有万能的增材,能对上自己行业的需求,才是好东西。
要是盲目上设备堆技术,最后亏得底掉的我见多了。
风口热得发烫,藏着没人敢说的暗礁
 风口热得发烫,藏着没人敢说的暗礁
这两年增材制造火,风口上猪都能飞,到处都是抢着投钱的。
确实有好变化,原来金属粉末全靠进口,一公斤钛粉卖大几千,现在国内厂子做的粉末,性能已经能满足八成需求,价格降了快三分之一,实打实的进口替代。
还有绿色制造这块,原来废粉大多直接扔,现在回收处理技术上来了,大部分废粉都能掺和新粉再用,省了不少钱,也少了好多污染。
不过话说回来,有个难题行业里没人愿意公开说。
就是标准滞后太严重了。
现在增材件的性能波动,比传统制造大太多。
不同批次的粉末,不同设备,甚至同设备不同时间打出来的同一件零件,疲劳性能差个10%到20%都是常事。
现在没有统一的强制国标,很多给航空航天做配套的增材件,都得自己加严三倍检测,成本直接翻番,出了问题还要自己担着。
溯源体系也没跟上,哪一批粉末,哪个参数打的,出了问题扯半天扯不清楚,风险全堆在制造端。
我干机加工干了23年,天天在车间摸油,就认一个理。
再好的新技术,也顶不上亲手摸过三遍料的手。
别听网上吹什么增材取代传统制造,现在来看,增材就是传统制造的一个好帮手,救急的,做特殊结构的,不是来抢饭碗的。
你在车间用过增材干过什么离谱的活?
评论区聊聊呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊增材制造:车间里摸出来的实操真话
文章链接:https://www.yxqcspc.com/17066/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
