2026-10-03 06:47:39 分类:商机
从一场加急救火说起
上个月刚出的事。
客户拉过来的一副汽车保险杠模具,型面接刀痕超差三倍,要求0.02mm,干出来0.08mm,明天就要装车试模,全车间都熬着。
找了一圈,刀具换了,主轴动平衡做了,工装重新压了,啥问题没有。
最后我点开系统参数页一看,得,上周学徒搞清洁,手滑恢复出厂设置了。
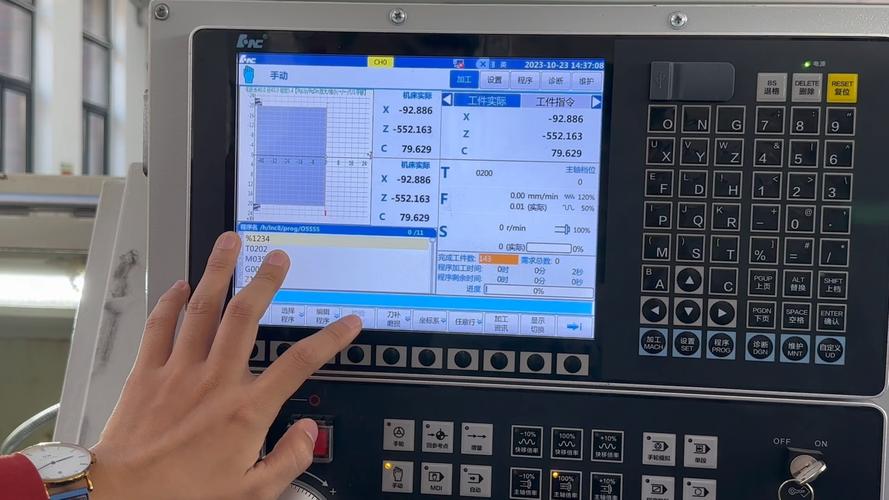 机械车间老师傅调试数控系统参数屏幕
把拐角减速提前量改回原来的1mm,重新走一刀,接刀痕直接降到0.015mm,合格了。
在场的学徒都看傻了,就改了两个数字?
说实话,干了二十年机加工,我见过太多栽在参数上的事,比栽在刀具设备上的多一倍都不止。
很多人买机床只看主轴功率、定位精度,根本没人问你给我调的参数是啥。
参数就是机床的魂啊。
藏在默认参数里的行业妥协
很多人说数控系统参数不就是系统里一堆预设的数字吗?
不对,它是控制机床各个部件动作逻辑的开关,大到主轴转速的上限,小到丝杠间隙的补偿,每一个数字都影响最终的加工结果。
现在业内主流就两条路线,一条是海外老牌系统,比如发那科西门子,核心参数封闭,只开放给你少量可调参数,出厂就给你调好最保守的数值。另一条是国产系统,几乎所有参数都开放,任由你改。
这两条路线各有优劣对吧?
海外系统稳,但是你要改核心参数,得找厂家上门解锁,掏大几千上万的解锁费,不给钱你连碰都碰不到。
国产系统开放,给了你全权限,但是整机厂怕担责任啊,你改坏了算谁的?
所以行业内通常不说但实际在做的妥协就是——不管进口国产,给终端客户的都是默认保守参数。
这种参数能保证你机床不会撞不会坏,但是精度、效率至少砍了15%,刚好够满足说明书上的最低要求,想要更好,就得自己调。
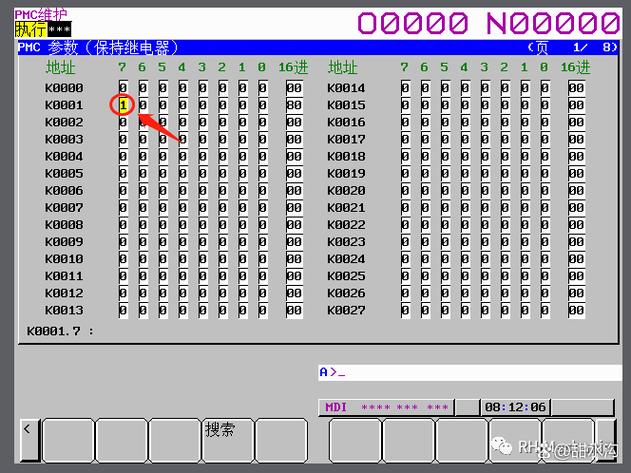 发那科数控系统参数设置界面
我见过太多新机床,干出来的活还不如人家用了五年的旧机床,就是因为没人动过那堆出厂参数。
我干这么久,最深的体会就是,机床好不好用,一半看设备,一半看你参数调的对不对,三个核心参数改对了,精度直接提0.002mm不是难事,加工效率能涨两成。
不同行当的调法差出十万八千里
 不同行当的调法差出十万八千里
你干不同的活,参数逻辑完全不一样,没有万能参数。
就说汽车覆盖件模具加工,要的就是型面接刀顺,粗糙度低,去年我给一家新能源车企做B柱模具,要求粗糙度Ra0.8,干了三回都是Ra1.6,找来找去,原来插补周期默认是200ms,改到50ms,轮廓误差直接降了0.003mm,粗糙度直接合格,就改了一个数字的事。
这个活要求的就是系统反应快,拐角不走位,参数就得往响应快了调。
换个行业,做航空航天的薄壁件就完全不一样。
前两年给某个航天院所加工起落架的衬套,壁厚只有2mm,位置环增益默认拉到3000,一进刀就振,纹一路,后来我把增益降到1800,再加了10%的前馈补偿,立马就稳了,振纹直接消失。
这个活要的就是稳,不能抖,增益太高反而容易晃,参数就得往稳了调。
你说哪有什么通用参数?适合自己活的才是好参数。
风口下藏着看不见的坑
现在都讲智能制造,讲进口替代,国产数控起来了,参数开放程度比以前高太多了,还能自动匹配工艺参数,扫一下零件图就能自动给参数包,听起来特别香。
不过话说回来,行业内有个不愿公开的难题,没人愿意提。
就是参数的标准太乱了,现在的行业标准还是十多年前定的,只要求你系统能设置参数,不要求参数的定义、编号统一。
同样是丝杠反向间隙补偿,发那科是1851号参数,华中是0号参数组里的子参数,西门子又是另一个编号,你换一台不同系统的机床,原来攒了好几年的工艺参数包,直接废了,全部要重新调,少则两三天,多则一个星期,耽误多少活。
各个系统厂家都想定自己的标准,谁都不想让步,所以到现在都没统一,这个风险,卖机床的不会告诉你。
今天下班我还看见新来的徒弟对着参数表发呆,不敢改,说怕改坏了。
我就跟他说,“参数是死的,人是活的,哪有不试就对的参数”。
默认参数都是给新手打底的,真要出好活,就得自己慢慢摸,机床跟人一样,每台都有自己的脾气,你摸透了它的参数,它才能给你出好活。
你们车间有没有过被默认参数坑过的经历?不妨唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控系统参数:藏在机床里的隐形生产密码
文章链接:https://www.yxqcspc.com/17089/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
