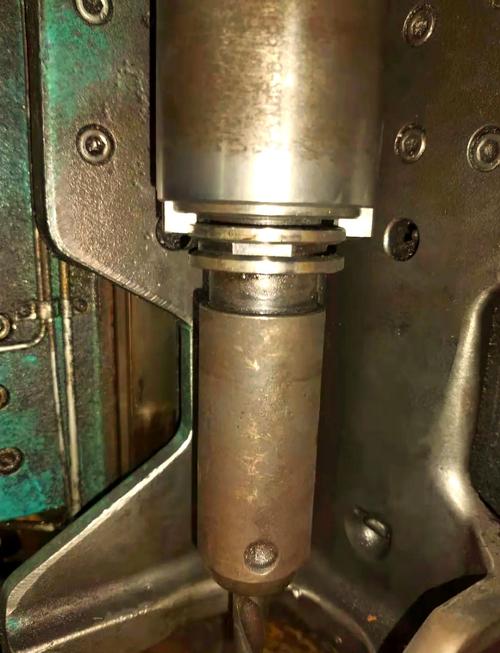
就因为换夹头的时候图便宜,找了个小厂家,比市场价便宜了一千五。
一千五换十八万,疯不疯?
那些藏在夹头夹持力里的坑,你踩过几个?
很多采购选夹头,就看宣传册上印的那串夹持力参数,数值越大越觉得好,付款拿货,装上就用。谁能想到,标称50千牛的夹持力,切三个工件就掉成30千牛?谁能想到,新换的夹头用了不到三个月,内圈磨损,夹持力直接砍半?
差一个淬火工序。成本降两百。夹持力掉一半。
就是这么直白,就是这么坑。
选夹头厂家,盯死这四个维度准没错
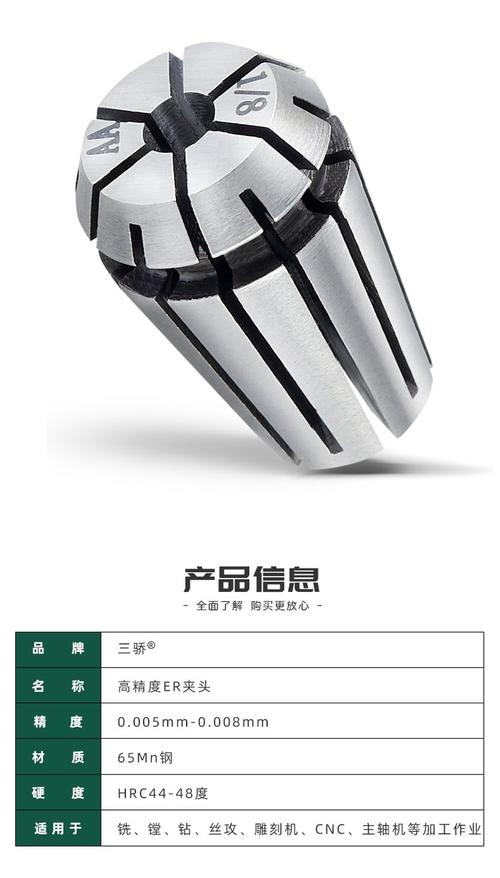
第一个,要实测报告,不要宣传参数。别听销售嘴炮说我们夹持力够大,你直接要出厂前的夹持力衰减测试报告,要带具体批次号的那种。负责任的厂家每一批都会抽测,小作坊全靠手摸,哪来的报告?你还可以问他要淬火工艺曲线,很多小厂为了省电费,淬火时间少一半,硬度不够,用俩月就磨花,夹持力能不掉吗?
第二个,要看适配调校能力,不要通用货。你是做重切削切钢件,还是做轻磨削磨刀具?要的夹持力区间完全不一样。靠谱的厂家会问清楚你的机床型号、加工工况,给你调配合适的夹持间隙,甚至会给你改内锥度适配你的主轴。小厂都是批量生产出来的,拿什么货给你发什么货,管你适配不适配?
第三个,要看售后有没有夹持力相关服务。说实话,真靠谱的厂家,敢给你上门测旧夹头的剩余夹持力,告诉你什么时候该换,不会瞎忽悠你囤货。我认识一个厂家的售后,跑客户车间,免费给人测,发现人家旧夹头夹持力还够,直接说不用换,再用半年,就这一点,比那些上来就劝你全换的强一万倍。
第四个,敢不敢把夹持力衰减承诺写进合同。就提一个要求:正常使用情况下,12个月夹持力衰减不超过标称的10%,敢写,你再考虑。不敢写?说什么我们品质肯定没问题,就是不方便写进合同,那趁早走,他自己都没底。
哪些厂家的夹头夹持力靠得住?给你划个范围
我不说虚的,这么多年跑下来,靠谱的就两类。第一类,是给主流机床厂做原配配套的老牌厂家。比如国内的山东征宙,做了几十年机夹,本身就是给全国各大机床厂做原配夹头的,夹持力的一致性、稳定性都是按主机厂的严苛标准来的,哪怕是给市场换购的货,也不会偷工减料。我去年在东莞一个汽配厂见过他们用了五年的旧夹头,拆下来测夹持力,还有标称的92%,真的稳。
第二类,是专做细分领域的特色厂家。比如专做高精度刀具磨床夹头的苏州锐安,人家就啃高夹持精度的硬骨头,要求1微米跳动的工况下,夹持力还能稳得一批,不会磨到一半滑刀,做高端加工的找他们,比进口的便宜一半还好用。
不过话说回来,也不是说所有小厂都不行,我见过几个给航天院所做配套的小厂,东西做得确实扎实,但人家不接散单,普通采购根本拿不到货。那些什么都做,广告满天飞,报价比原材料还低的,碰都别碰。
不同采购量的签约策略,避坑清单整理好了
如果你就是小加工厂,一次换个三五个夹头,属于零散换件,别贪便宜去批发网站找低价货,找当地正规经销商拿大厂货,最多贵个百八十块一个,出问题找得到人,真废几个工件,那点差价连零头都不够。别赌。
如果你是机床生产厂,批量配套夹头,那必须抽时间去厂家厂区逛,别的不看,就看他有没有专业的夹持力测试台,能不能现场给你做动态夹持力测试。你拉个自己的工件过去,现场切半小时,切完测衰减,达标再说。合同一定要留10%的质保金,满一年再付,把衰减要求写进付款条件里,稳得很。
最后给你列几个避坑的硬杠杠,踩中直接pass:
凡是只敢说静态夹持力,不敢给动态夹持力参数的,走。
凡是不给你看批次实测报告,只给你看宣传册铜版纸参数的,走。
安装完不给你复测初始夹持力就催你结账的,走。
凡是张口就说“进口材质”“德国技术”,拿不出任何实锤的,走。
真的,夹头这个东西,看起来不起眼,夹持力不稳就是拿刀砍自己的订单。选对厂家,比什么都重要。
