2026-10-03 12:33:55 分类:商机
昨天整理旧工作本,翻出去年那张退货单,质检老李当时拍我工作台的劲儿,现在都能想起来。
“你自己看,内孔这一道拉痕,整批12根主轴全废。”
我们当时一头雾水,调质没问题,精磨余量留的刚刚好,装配也没出问题。拆了报废的那根剖开看,进给螺母沟里卡了三粒带尖的铁屑,精磨的时候带进去,拉出整整12丝的沟。
就是这三粒绿豆大的碎铁,小十万的货款打了水漂。
切削铁屑不是废料,是工艺核心
很多新手刚进厂,觉得铁屑就是切完剩下的垃圾,扫走卖钱就行。
大错特错。
其实切出来什么形状的铁屑,从你选刀具、调参数那一刻就定了,反过来还能影响整道加工的精度和安全。
我记了快20年的参数,说点干货:崩碎切屑的粒径一般要控制在0.5mm以下才不会到处乱飞伤人,节状切屑的平均长度通常是吃刀量的1.2到2倍,带状切屑的卷曲率如果低于0.8mm⁻¹,百分百会乱飘缠刀,扯都扯不掉。
现在主流断屑槽分两种,圆弧型和折线型。
圆弧槽刃口厚,抗冲击,拉荒粗加工的时候不容易崩刃,但是吃刀量稍微小一点就出长带屑,缠在刀杆上,操作工停车扯屑太耽误时间。折线槽断屑稳,只要参数对,出来全是短短一卷,省事,但刃口薄,遇到淬硬料蹦两下就缺个口,刀具消耗大。
说实话,批量生产要算成本,谁都扛不住一天换三把进口刀。
所以业内大多会做一个没人写在工艺卡上的妥协:用圆弧槽的刀,磨的时候主动在槽前端磨出一个小凸台,相当于强行改出断屑台阶,断屑效果比纯圆弧好一倍,刀具成本比用原装折线槽省三分之一还多。就是累磨刀的师傅,这手艺都是私下传的,没人会公开说。
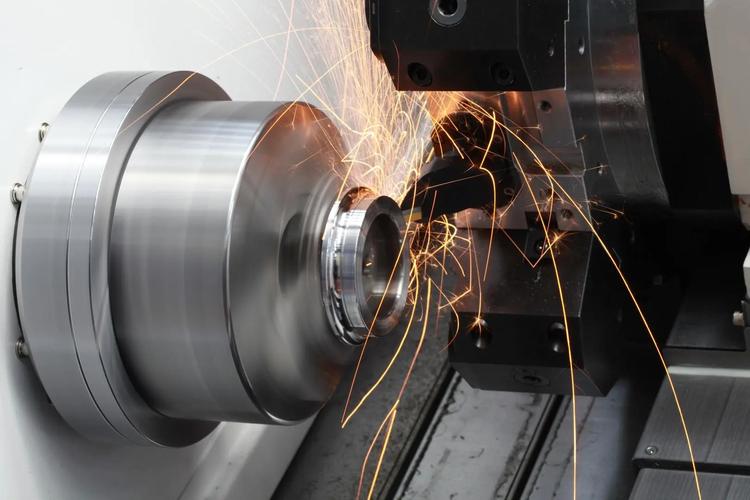 数控车削加工不同形态切削铁屑实拍
不同行当的铁屑要求,差得能吓死人
我之前给某航天院所加工钛合金机翼接头,那要求我记一辈子。所有切削铁屑必须是粒径3mm以下的碎铁,一丁点长带状都不行。
为什么?那是大型封闭型腔加工,加工过程中长屑会卡在型腔角落里,清不干净,下一步走刀直接刮烂已经加工好的面。试生产第一刀,操作工调参数的时候没注意进给,出来一堆半米长的带状铁屑,清型腔的时候,带尖的屑勾掉了已加工面0.12mm的余量。
那块毛料多少钱?120多万一块的钛合金锭。就这一下,废了。整个项目组跟着熬了三个通宵改工艺,最后把切深从2mm调到1.6mm,进给提到0.18mm每转,才全出合格碎铁屑,没再出问题。
换到汽车传动轴大批量生产,要求正好反过来。
不能要碎铁屑,必须是两厘米左右的短卷屑。为什么?一天干一千五百根,全自动化生产线,碎铁屑到处飞,卡在导轨缝隙里,三天就能拉伤导轨,出了精度问题整线停,损失更大。
之前隔壁园区有个新厂,老板为了省事儿,要求操作工必须全断成碎屑,直接把进给拉到0.4mm每转,不到三个月,数控车导轨拉伤了两个丝,修都修不好,换床子花了二十多万,亏到姥姥家。
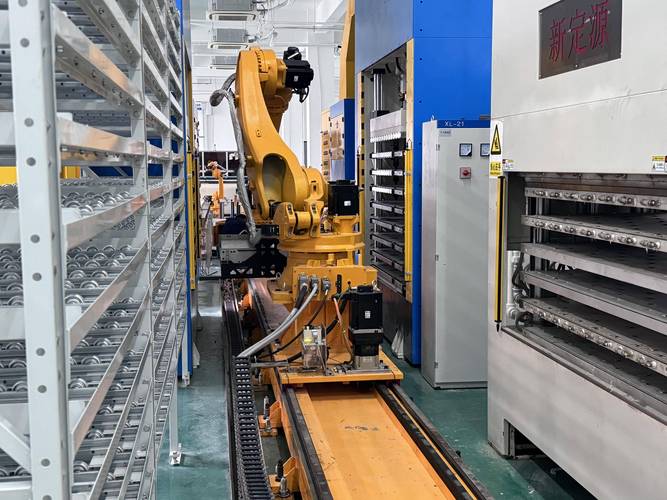 机械加工车间自动化铁屑输送线实拍
新趋势下面藏着没人愿意说的暗坑
 新趋势下面藏着没人愿意说的暗坑
现在都讲绿色制造,铁屑都要压块回收,卖的价格都比以前散收高不少,很多厂都上了全自动铁屑分离线,连冷却液都能滤出来重复用,省不少钱。
断屑刀具也在搞进口替代,国产现在做的也不差,价格比进口便宜一半还多。
不过话说回来,有个坑业内都清楚,就是没人愿意公开说。
现在所有的切削断屑国标,还是十年前定的,全是针对常温干切的参数。现在谁还全干切啊?大多都是高压冷却,压力从10MPa到70MPa不等,还有不少加工钛合金的用低温切削,断屑的受力条件早就变了。
标准还停留在十年前,很多新进厂的工艺员,照着标准调参数,怎么调都出不了合格铁屑,还以为是自己水平不行。更坑的是,很多客户验厂只看你工艺卡参数对不对得上标准,不管你实际切出来的铁屑是什么样,最后出了质量问题,全是加工厂背锅。
这个就是标准滞后带来的隐形风险,赚点辛苦钱,都填了这个坑。
我昨天跟扫了三十年铁屑的老张头聊天,他随口说的一句话,比我看过的所有论文都实在:
“吃刀看料,断屑看槽,切削铁屑不守规矩,全车间都得跟着白费力气”。
现在好多人吹智能制造,说以后全自动化无人车间,什么参数都给你算的准准的。
我就想问一句,遇上同一块料,前半段硬度够后半段带软点,切出来铁屑形状变了,那AI能当场自动调参数不?
你们有没有遇上过那种参数全对,就是断不了屑的邪门活?欢迎来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年车间聊切削铁屑:别小瞧这堆碎铁,能废了你整批活
文章链接:https://www.yxqcspc.com/17105/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
