那根断在客户现场的曲轴
上个月刚上班,调度室的电话就炸了。
客户那边骂街,说我们供的热轧曲轴,用了17个月,断在钢厂连铸线上了。
停产一天,损失几十万,要我们全额赔还要扣质保金。
我们主任带着我连夜赶过去,蹲在车间拆机器。
拉出来一看,断口整整齐齐,一半是磨得发亮的断裂面,一半是最后撕裂的粗糙面。
我摸了摸,心里就有数了。这哪是过载砸断的,这就是典型的疲劳断裂。
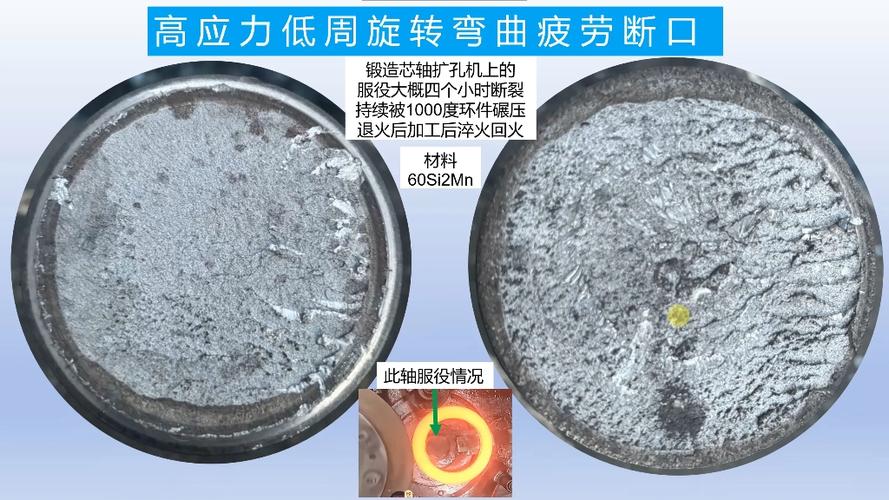
客户的工程师还嘴硬,说我们设计载荷留了两倍余量,怎么会断。
我指着断口轴肩位置给他看,原来加工的时候,圆角偷少磨了一刀,变成R2不是图纸要求的R5。
应力都挤在这里,天天转,天天扯,慢慢就裂开来了。
说白了,就是攒着劲等那最后一下子。
课本没讲透的那些数字和妥协
好多刚出校门的学生,问我疲劳断裂到底是什么。
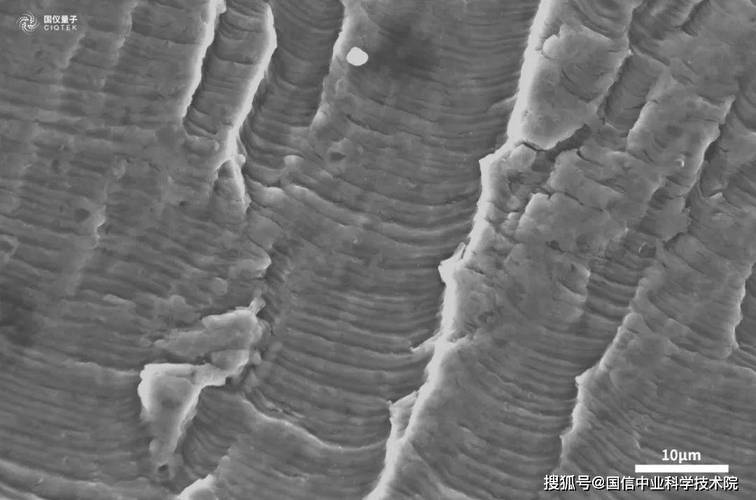
说白了就是,天天拉你一下,每次都没拉断,拉个几万几十万次,突然就断了。
课本只说交变应力,不说真正干活的门道。
我干了22年,记的最死的三个数字。
普通碳钢的疲劳极限,大概就是抗拉强度的45%,多一点都不给你。
应力集中系数每升高1倍,疲劳寿命直接降70%,半点商量都没有。
表面做喷丸强化引入残余压应力,能让疲劳寿命直接提高300%,这是掏心窝子的经验。
现在主流的表面强化,两条路,喷丸和滚压。
滚压精度高,能控制变形,做完表面粗糙度好,适合高精度的轴类,但是贵,批量加工效率低。
喷丸成本低,效率高,什么奇形怪状的表面都能做,就是变形量不好控制,稍微没控制好丸粒大小,效果差一半。
说实话,行业内有个不说的妥协。
只要客户没写进技术协议死卡要求,9成的批量件厂,喷丸都是走个过场。
丸粒用旧的不换,风压调的比要求低三分之一,喷完就算完事。
反正疲劳寿命试验做一次小几十万,客户不可能每个批次都测,赌的就是几十年一遇的概率,真出问题了,再换呗。
不同行当,不同要命法
同样是防疲劳断裂,不同行业的要求,差着十万八千里。
先说风电,风电主轴转一天就是几万转,要求20年不坏,算下来就是超过10^8次循环。
我前年跟徒弟去内蒙风场,看过一根断了的国产主轴。
探伤报告全是合格,断了才发现,轴肩圆角处的微裂纹,探伤的时候被油漆盖住了,没人看得出来。
运行不到4年,裂纹从表面伸到芯部,转着转着就断了,换一根主轴上百万,不算吊装成本。
现在风电抢装的时候,多少厂为了赶货,圆角不打磨,喷丸走流程,出事的真不少。
再说东南沿海的高铁扣件弹簧。
这个小东西,一天要受几百次冲击,还泡在盐雾里,腐蚀天天啃表面。
原来的旧标准要求做镀锌防腐,你猜怎么着?
五年不到,一半的弹簧就断了,腐蚀坑就是天生的应力集中点,刚够标准的疲劳寿命,一遇腐蚀直接减半。
现在新要求改渗氮,但是还有不少地方招标拿旧标准卡价格,低价中标,还是用镀锌,年年换年年断。
进口替代风口下的老坑
现在都喊进口替代,原来用进口轴承钢、弹簧钢的,现在都换国产料。
国产钢材的纯度,这些年进步真的大,夹杂物少了太多,疲劳寿命其实跟进口差不了多少。
不过话说回来,有个行业不愿说的难题。
现在的疲劳检测标准,还是几十年前定的,都是实验室里恒温恒载,干干净净做出来的寿命。
实际现场呢?温度变来变去,有腐蚀,载荷忽大忽小,还有加工留下的微划痕,这些都不算进标准要求里。
同炉出来的料,同一条生产线做出来的零件,疲劳寿命差能到10倍,标准只要求你过最低值,没人管你分散性大不大。
说白了,就是靠概率活着,你买的零件,命好不好全看运气。
这两年出的好多质量问题,不是材料不行,是标准还是老的,跟不上现在的工况要求了。
好多人只喊换材料,不说改标准,坑了不少下游客户。
回到我刚进车间,师傅说的那句土话。
「圆角多磨一刀,寿命多保三年」。
哪有那么多高深的理论,好多疲劳断裂,真不是材料不行,设计不对,就是加工的时候偷了一刀,检验的时候放了一马。
你们车间有没有遇过,所有检测全合格,最后还是出了疲劳断裂的怪事?不妨唠唠。
