上个月刚入伏那天,我正在车间角落磨刨刀,主任拎着个探伤报告冲过来。
老陈!昨晚发去冷轧厂的支承辊,人家退回来了!
我扔下磨石跟着跑过去,摸了摸辊面,那粗糙度差得离谱,车痕一道深一道浅。
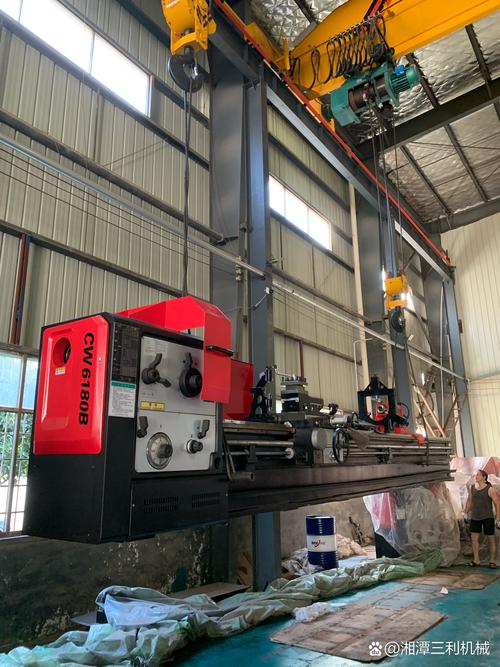
就是半年前刚上的那台数控重型卧式车铣复合加工机床干的活。
新设备啊,怎么出这问题?后来查了一周,发现是安装的时候地基灌浆没留够收缩量,床身歪了两个丝,就出了这破事。
你说这玩意儿金贵不金贵?差两个丝,几十万的活就废了。
藏在床身里的门道,说出来都是妥协
很多人买这大家伙,只看加工行程、最大承重这些参数,没人盯床身。
现在行业里主流就两条路线,整体铸铁床身和拼接焊接床身。
我干了22年,见过上百台这玩意儿,说点实话。
整体床身刚性好,抗震,干重载活不容易抖,我们那台进口老床,16米加工长度,最大回转直径2.8米,干了12年,动平衡还能稳定在G2.5级,一点不晃。
但是呢,整体铸造要做模,成本比拼接的贵40%,交货期最少要6个月,急着接单的厂哪等得起?
拼接焊接就不一样,把几块钢板拼起来焊好,回火一下就能用,交货期两个月不到,成本砍三分之一。
不过话说回来,这玩意儿的问题,没人会写在宣传册上。
焊接的床身,应力释放要十几年,前两三年看不出问题,三年过后,焊缝慢慢变形,走刀直线度每个月飘两个丝,你调都调不过来。
这就是行业内不说破的实际妥协——接小单急单的厂,买拼接的凑活用,做高端活的大厂,咬着牙上整体铸的,一分钱一分货,从来错不了。
选机床的时候,别光看参数表上的数字,要蹲下来摸一摸焊缝,敲一敲床身,声音发闷的才是好货。
不同行当不一样的要求,踩过坑才明白
就说能源火电行业,干汽轮机低压转子。
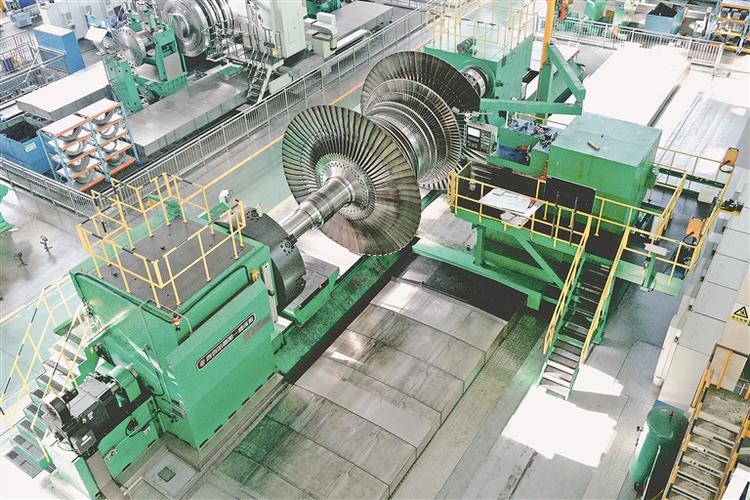
前年我们接了一个单,12米长的转子,要车轴颈还要铣叶片槽,原来分开干,车完掉头装夹去铣床,光找正就要两天,还偏了三个丝,差点废了。
现在用数控重型卧式车铣复合,一次装夹就搞定,轴颈圆度控制在0.008毫米以内,所有槽一次铣完,省了一周的时间,人家电厂等着发电,就卡这几天,你说这玩意儿重要不?
换盾构机行业,要求就完全不一样,干刀盘主传动轴。
盾构机的传动轴,要承受几百吨的冲击力,毛坯锻出来就是一整块钢锭,拉荒的时候吃刀量要给到8毫米,普通机床床身晃得能掉油漆。
去年广州那台盾构机换轴,我们用这台机床干,一次拉荒成型,接着车外圆铣键槽,三天就交了货,原来换个轴要半个月,客户都不敢相信。
不同行业要求差得远,干转子要精度,干盾构要吃刀够狠,选机床的时候得贴合自己的活,不能光贪大。
风口上的新变化,藏着没说破的暗礁
这两年进口替代喊得响,很多国内厂都做出来了,价格比进口的便宜一半还多,很多厂子都换国产的了。
说实话,进步真的大,核心的数控系统现在也能用上国产的,不比进口的差多少。
但是有个行业内不愿公开的难题,就是精度保持性。
进口机用10年,精度误差还能控制在0.02毫米以内,十年不用刮研。
大多国产机器,三年就得拆开刮一次镶条,调一次床身,一次就要十几万,不算不知道,算下来十年的维护费比买的时候省的钱还多。
还有标准滞后的问题,现在很多工件都是复合新材料,比如轧辊用的碳化铬堆焊层,原来的加工精度标准还是二十年前订的,根本没有针对堆焊层的粗糙度公差要求,很多时候出了质量问题,供需两边扯半年,没人能说清楚谁对谁错,这就是看不见的风险。
昨天我又去调那台出问题的新机床,铲了两毫米的灌浆层,重新找正,现在干出来的活,粗糙度一点问题都没有。
干了一辈子机械,我就信一句土话:三分设备七分装,十分留量才顺当。
你说现在这么多国产数控重型卧式车铣复合,到底有没有能扛十年不用刮研的?你们遇见过哪些坑?
