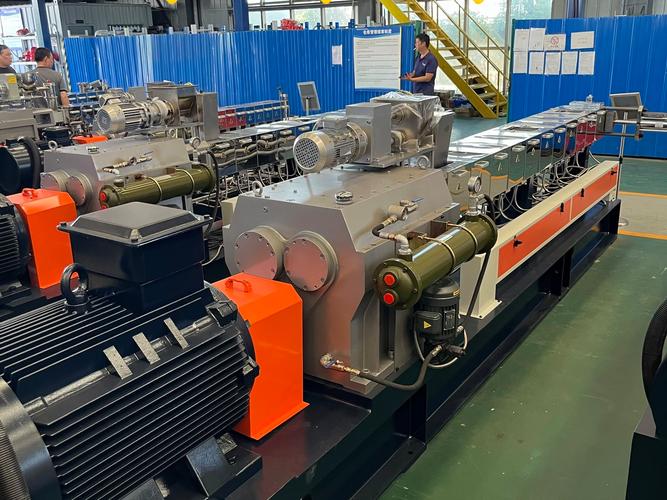
车间里的惊魂一刻 上周三早班,刚换完改性PA新料,调度就撞开车间门冲进来。 江苏客户退了半车颗粒,掏出样块一看,一半焦黑,一半捏一下就碎,根本达不到注塑要求。 翻开机头清理,一股焦味直冲天灵盖,螺杆啮合缝里卡了半公分厚的碳化死料。 就是那台刚过保的杂牌机,老板图便宜比市场价省了二十万,这下好,赔客户加返工,亏的不止这个数。 工厂车间同向双螺杆挤出造粒机组开机生产现场 说实话,很多刚入行的老板,眼里只看得到产能和报价,根本不知道这台机子是改性造粒的命根子。 差一点,出来的料就是废的。 核心里藏着行业不说的妥协 核心里藏着行业不说的妥协 不少人听名字就懵,其实说穿了很简单。 两根螺杆朝同一个方向转,互相啮合着往前送料,和反向双螺杆比,剪切力强混料匀,做填充、增强改性都靠它。 干了20年,我总结的几个硬数,记下来不吃亏。 第一,长径比,做普通填充改性选36:1刚好,做玻纤增强就得往上加到40:1以上,太小狗吃不下料,太长容易把料剪焦。 第二,转速区间,普通机最高能到600转,做热敏料就得压到150转以内,转速高了料温蹭蹭涨,降解了都不知道。 第三,装配间隙,新机子螺杆啮合间隙必须控制在0.2到0.3毫米,大了剪切不够混不匀,小了磨螺杆,不到一年就得换芯。 现在主流就两种螺杆,整体式和积木式。 整体的强度高,便宜,一套下来比积木便宜三成,但是想换工艺就得整根换,麻烦死。 积木的可以随便拆换螺杆块,调剪切分布换工艺灵活,就是贵,一套下来小十万。 不过话说回来,行业内通常不说但实际都在做的妥协是什么? 中小厂接单杂,今天做填充明天做改性,买不起两套积木螺杆,就搞半整体半积木,常用的混炼段、剪切段换成积木块,剩下的输送段用整体的,成本直接砍一半,性能差不了5%,凑合用完全够。 不同行,要求差着十万八千里 不同行,要求差着十万八千里 前年接了个做家电改性PP的客户,老板图便宜买了台小厂的机子,做20%碳酸钙填充的料,出来的料做家电外壳,一碰就裂,送检拉伸强度差了15%。 我们过去一看,长径比才32:1,剪切段都放在机头,料还没混匀就挤出来了,能好才怪。 后来把剪切段往后挪了50公分,转速降到220转,料温直接降了8度,拉伸强度涨了12%,直接合格。 另一个客户做PLA生物降解造粒,要求反过来了。 PLA怕热怕强剪切,一剪分子量掉的厉害,做出来的袋子拉两下就破。 他一开始用普通做改性PP的螺杆组合,出来的颗粒熔融指数差了3个点,不合格。 我们把啮合间隙放大到0.3毫米,混炼齿换成浅齿,转速压到120转,熔融指数直接合格,一分钱没花换机子,就调了下螺杆,解决问题。 你看,同样是同向双螺杆,不同行业要的东西完全不一样,哪有什么通用机一说,都是靠调出来的。 新风口下藏着暗坑 新风口下藏着暗坑 这两年进口替代喊得凶,国产机子做的确实不差,以前进口牌子卖两三百万,国产的一百万就能拿下差不多的性能,很多厂子都愿意换。 绿色制造要求回收料造粒,现在新机子都加了多级真空排气,能把杂质里的挥发份抽干净,比以前老机子强太多。 有些还加了在线测熔融指数,自动调转速,不用老师傅盯着,省不少事。 但是有个行业不愿公开的难题,没人愿意提。 就是螺杆的耐磨耐腐蚀,没有统一标准。 现在做阻燃改性、回收料造粒,料里要么有卤素,要么有砂石杂质,磨螺杆特别厉害。 厂家卖机子的时候都说我这螺杆是耐磨的,能用三五年,实际上,差的涂层三个月就掉,好的涂层一根就要一万多,合同里根本不会写质保年限,标准里也没有强制要求。 很多客户买回去不到一年,螺杆磨间隙大了,料做不合格,只能自己掏好几万换螺杆,哭都没地方哭。 回到车间,干了这么多年我就信一句话:买挤出机,三分看牌子,七分靠调螺。 不管多贵的机子,不会调螺杆组合,照样出烂料。 你们车间换螺杆的时候,遇见过厂家浑水摸鱼的事儿吗?