2026-10-04 11:11:44 分类:商机
上周三刚擦完机床,前台领进来一个穿工服的汉子,脸上油乎乎的,堵在我们技术部门口就掏手机。
翻出来的视频吓我一跳,满车间飘着透明的BOPP膜边料,地上堆着三卷废膜,一卷小一万块。
他说找的南方某小厂买的分条机,报价比我们便宜十万,刚用了半年,切12丝的包装膜,一天歪个三五次,废料都快堆成山了,厂家售后过来调了三次,人刚走问题又犯。
你说找谁说理去。
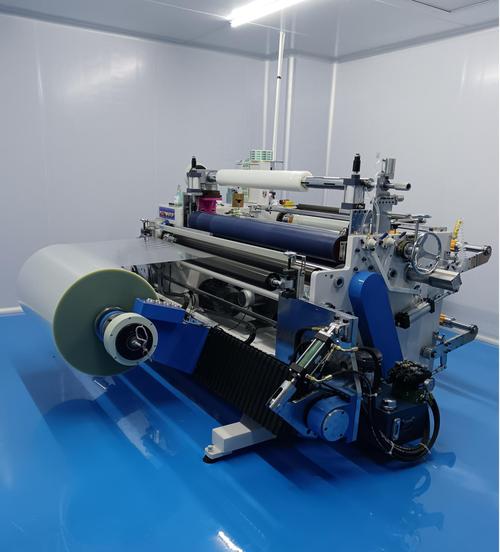 工厂车间分条机分切软膜作业现场图
你买的不是铁疙瘩,是厂家藏起来的调校功夫
很多入行浅的采购一开口就问,你们家分条机最大幅宽多少,最快速度多少,把参数背得溜熟。
说实话,参数都是给外行看的。真正决定设备好不好用的,都是厂家不写在宣传单上的东西。
分条机的核心是什么?说白了就是稳。刀轴要稳,张力要稳,机身要稳。
切薄料的时候,刀轴的径向跳动不能超过0.005mm,差一个发丝的量,切出来的边就是毛的,端面就是斜的。
机身底座,我们厂一直用的是35mm厚的整钢板焊接回火,小厂呢?给你拼16mm的薄板,看起来重量差不多,跑起来高速就抖,用一年机架就变形。
张力控制更要命,做薄膜分切,张力精度必须做到±1N,差个两三牛,卷出来的材料就是心紧外松,复卷的时候直接爆卷。
现在主流分两种技术路线,圆刀滚切和平刀直切。
圆刀适合软料薄料,比如薄膜、无纺布,速度能跑到300米每分钟,但是对刀的研磨精度和刀座间隙要求极高,磨一次刀用不了多久,成本不低。
平刀适合厚硬料,比如绝缘板、铜箔、厚纸板,切出来边整齐,但是速度上不去,一般跑不到100米。
行业内通常不说但实际在做的妥协是什么?很多小厂家吹自己是“全能分切机”,什么料都能切。说白了就是不给你做针对性调校,刀座间隙故意放大,张力系统用最便宜的开环控制,你拿什么料都能塞进去切,但是切出来什么精度,能用多久,人家就不管了。
反正卖出去就收钱,出了问题就是你操作不对。
不同行业的要求,差得比轮胎和拖鞋还大
我干了20年,见过各种各样的客户,同一个分条机,放这个行业能用,放那个行业就是废铁。
就说锂电池隔膜行业。去年无锡有个做动力电芯的客户找过来,原来买的小厂设备,切16μm的湿法隔膜,端面高低差超过0.2mm,客户叠片的时候对齐度不合格,一批电芯直接废掉。
我们给换了重新做动平衡的刀轴,把原来的开环张力换成伺服闭环控制,改完之后端面差控制在0.02mm以内,废品率从千分之八直接降到千分之零点五,客户当月就赚回了改设备的钱。
换做烟包印刷行业呢?要求完全不一样。
深圳有个做烟酒包装的老客户,他们切190g的铜版纸,要求切出来的纸边不能有毛边不能翘边,烫金的时候差一丝,整个盒就废了。
原来的分条机厂家为了省钱,给装的普通P0级轴承,转速跑到150m/min就开始抖,纸边全是小毛刺。后来我们给换了配对的P4级高精度轴承,问题立马解决了,客户现在给我们介绍了好几个同行。
说白了,好的分条机厂家,不会给你拿一款设备卖所有行业,会根据你的材料、宽度、精度要求改配置。
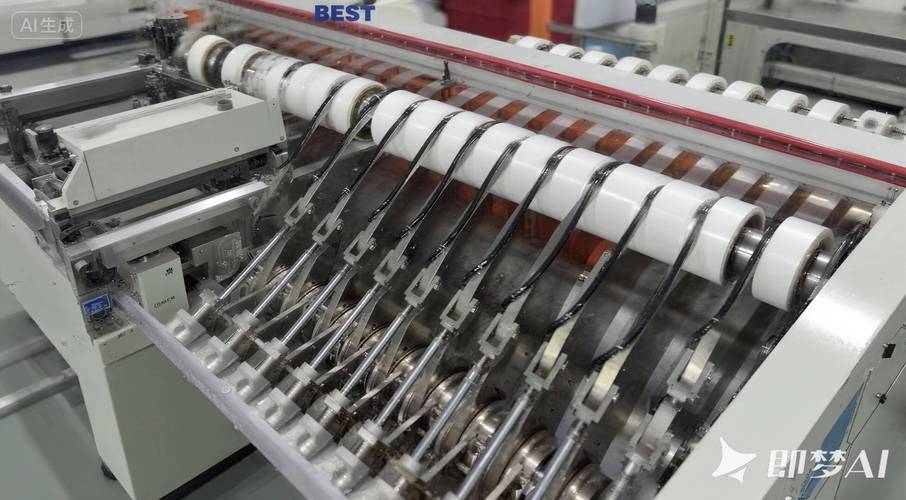 锂电池隔膜高精度分条成品端面图
新风口里藏着暗礁,很多坑行业里没人愿意说
 新风口里藏着暗礁,很多坑行业里没人愿意说
这两年喊进口替代喊得凶,确实有不少做得好的国内分条机厂家,做出来的设备精度不比德国日本的差,价格只有人家的三分之一,很多客户换了之后确实赚了钱。
不过话说回来,风口里浑水摸鱼的也不少。
就说绿色制造,现在都要求降能耗,很多厂家就把收边料的风机功率从3kw改成1.5kw,贴个能耗标识确实好看,实际用起来边料吸不走,工人每隔一小时就要掏一次料仓,反而更费人工。
还有一个行业内不愿公开的难题,就是标准滞后。
现在咱们国家分条机的精度标准还是十多年前定的,那时候哪有几微米的动力电池隔膜,哪有超薄电子铜箔?现在高端应用要求的精度,比旧国标高十倍都不止,但是你买设备的时候,厂家全都拿旧国标给你背书,出了问题人家说我符合国家标准,你打官司都赢不了。
很多客户吃了这个亏,回头找我们诉苦,说当时只看了参数符合标准,没想到标准早就跟不上现在的要求了。
我干了22年,天天泡在车间里摸设备,总结出来的土经验就是:买分条机别光看参数牌,拉半卷10丝以下的薄料跑半小时,好坏立马现形。
很多东西厂家能给你藏,一跑机器就藏不住。跳不跳,歪不歪,边齐不齐,一目了然。
对了,你们买分条机的时候,遇过什么样的坑?不妨出来说说,给后辈提个醒。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:分条机厂家选不对,亏到老板拍大腿:老工程师20年实操干货
文章链接:https://www.yxqcspc.com/17169/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
