2026-10-04 18:23:48 分类:商机
上周三刚上班,大门就被一辆大卡车堵了。
跳下一个山东老板,满脸黑灰,扯着嗓子喊。
“你们看看这破玩意儿,买了才三个月,环模直接裂成两半!”
我凑过去摸,裂纹从模孔一直拉到外圈,断口都磨发亮了。
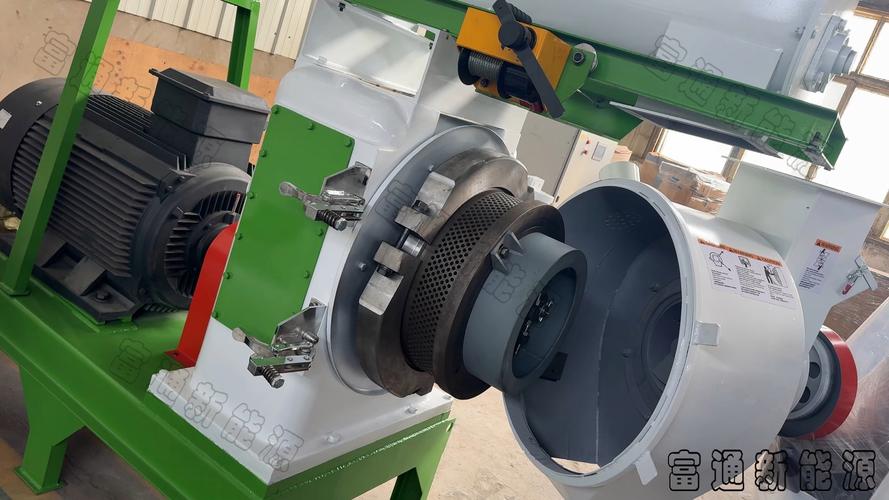 木屑颗粒机车间断裂环模实拍
门道都在看不见的地方
 门道都在看不见的地方
说实话,这种机器我见太多了。
小厂家做木屑颗粒机,最喜欢偷换材料改参数,外行根本看不出来。
现在主流就两条路,立式环模和卧式平模。
平模便宜,适合小产量做民用燃料,但是压轮受力不均匀,大吨位开起来容易跑合出问题。
立式环模贵点,受力均匀,出料稳定,适合大厂连续生产。
行业内通常不说但实际在做的妥协是什么?
很多小厂家拿原来做饲料颗粒机的旧模具改改,就敢当木屑颗粒模卖。
饲料的压缩比一般才1:5到1:8,木屑要1:10到1:15,参数不对,压力不够就硬憋,不裂才怪。
我给你说三个硬指标,不管哪个厂家说的天花乱坠,你对着卡。
第一,**主轴跳动公差不能超过0.02mm**,超过了,开起来整机振的能把地脚螺栓振断。
第二,环模的有效硬度必须在HRC55到HRC60之间,低于55,仨月磨穿,高于60太脆,容易裂。
第三,整机空转振动值必须控制在**1.5mm/s以下**,站在机器旁边放一杯水,不洒才合格。
别听什么进口材质瞎忽悠,把这三个数字拍脸上,能做到的才是正经厂家。
不同场子,要求真不一样
你以为买个参数对的机器就完了?
不同行业用,差着十万八千里呢。
去年鲁西那边一个生物质发电厂,装机容量30MW,一天要吃八百吨燃料。
原来找本地小厂家定了三台机器,刚开始用就出问题。
出料温度天天超过110度,储料堆闷了半个月差点自燃,吓得厂长半个月不敢回家。
后来找我们调,原来厂家给的压缩比错了,秸秆木屑混合燃料要1:12,他给做成1:15,压力太大,摩擦生热就超温。
改完模具,温度直接降到80度以下,用到现在两年多没出事。
另一个案例,佛山那边一个做板式家具的厂,一天出十多吨刨花废料,都是带脲醛胶的。
原来买的机器,压轮用普通45号钢,不到三个月就磨穿了,停一次工损失几万。
后来换了正经木屑颗粒机厂家做的**高铬合金浇铸压轮**,硬度到HRC58,现在用了两年半,才磨了不到一毫米。
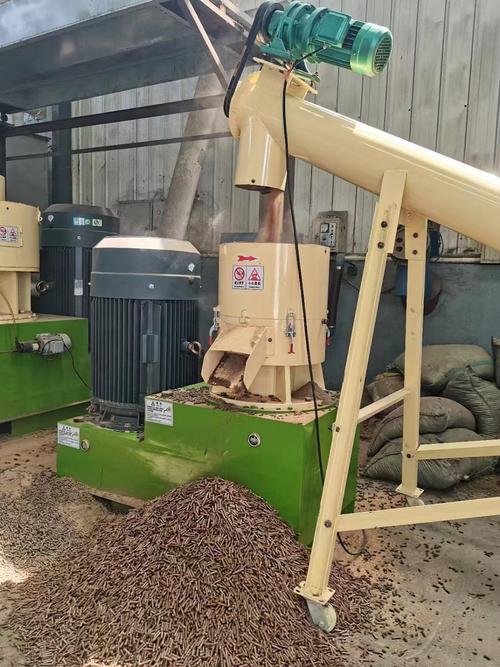 生物质燃料厂木屑颗粒机出料实拍
说白了,正经木屑颗粒机厂家真的会根据你的原料调参数,不是拿个通用款就往外卖。
你做家具废料的,就得给你配耐磨件,你做纯松木燃料的,就得调整压缩比,一点懒都偷不得。
风口下藏着暗坑
这两年生物质燃料火,木屑颗粒机也成了风口。
很多原来做农具的小厂子都转来做这个,都想分一杯羹。
进口替代做得确实不错,原来德国某品牌一套环模颗粒机要一百二十多万,现在国内一线木屑颗粒机厂家,三十多万就能做到相同的精度,性能差不了5%,性价比高太多。
不过话说回来,行业有个不愿公开的难题,我今天说出来,得罪人也不怕。
现在整个行业没有统一的模具硬度和公差标准,都是厂家自己定。
你买机器的时候,他说我的环模是HRC58,实际拿光谱一打,很多才HRC48,差了十度,寿命直接少三分之二,你找过去,他说你原料不对,磨损快是你操作的锅,反正赖不到他头上。
标准滞后这么多年,吃亏的都是买机器的老板。
还有很多厂家玩套路,卖机器的时候说包教包会包回收颗粒,等你付了钱,回收的时候压价压的比市价低一半,纯纯的坑新手。
昨天那个山东老板把机器留下修,我跟他说,换个新环模,找正经厂家做,能用五六年,找便宜的,仨月还得坏。
干了一辈子机械,我就信一句土话:
“买机器就像打地基,石头不硬,楼盖得再漂亮也得塌。”
你们有没有遇过木屑颗粒机厂家玩的猫腻?留个言,大家都避避坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对木屑颗粒机厂家,熬了20年车间的老工程师掏心窝说
文章链接:https://www.yxqcspc.com/17193/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
