上周三后半夜,我刚泡完第三杯茶。
徒弟小李砸砸跑过来喊我,声音都抖了。
“师傅,新机器主轴抱轴了!烧了三个客户的汽车模具!”
我鞋都没穿稳跑过去,一股焦糊味扑面而来。
数控屏上还卡着最后一行加工代码,三个模具的轮廓已经刻了一半,主轴烧死转不动了。
查了半天,不是我们操作的问题。
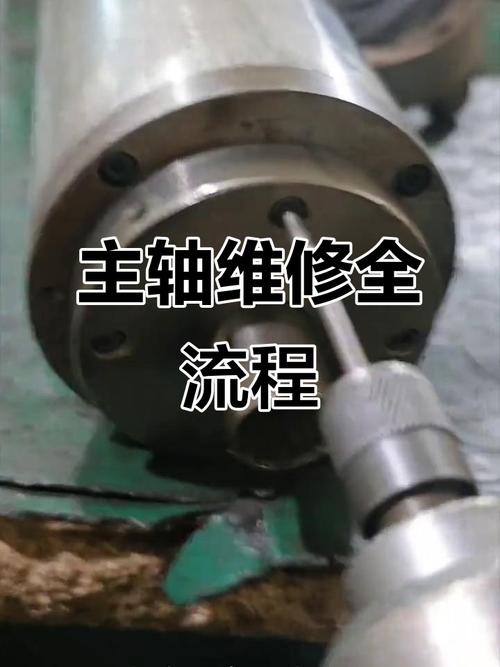
是厂家出厂的时候,偷把主轴内置的冷却铜管换成了塑料水管。
才用了八个月,水管磨破,冷却水进了轴承,直接烧糊。
说实话,这种事我见得太多了。
核心参数藏猫腻,别光看报价
很多人选机器,只看行程够不够,价格便不便宜。
实际上,三个数字卡死了大部分不合格厂家。
第一个,主轴端面跳动公差必须小于0.002mm,大一丝,刻出来的面就有刀纹,抛光都抛不掉。
第二个,整体床身的铸铁厚度不能低于18mm,薄了,开高速就震得手麻,精度撑不过一年。
第三个,安装导轨的时候,平行度误差不能超过0.01mm,差一点,走刀就歪,加工长件直接废。
现在圈子里有两个主流路线,一个是整体铸铁床身,一个是焊接钢床身。
铸铁的稳,吸震,放十年都不会变形,就是重,运输安装成本高,厂家赚得少。
焊接钢的,做起来快,成本比铸铁低三分之一,轻,随便找个货车就能拉,就是刚性差,吃刀超过5mm就抖得不行。
行业内通常不说但实际在做的妥协是什么?
现在十家里有七家,宣传是整体铸铁床身,其实是拼接铸铁床身。
把拼接缝藏在导轨安装面下面,你不把导轨拆下来根本看不见。
拼接的成本比整体浇铸低一半,刚性差30%,用个两三年就会开裂变形,你找厂家,人家说你操作不当,你说理都没地方说。
不同行业要求差太多,通用款都是坑
我去年给番禺一个做黄金首饰的客户调机器。
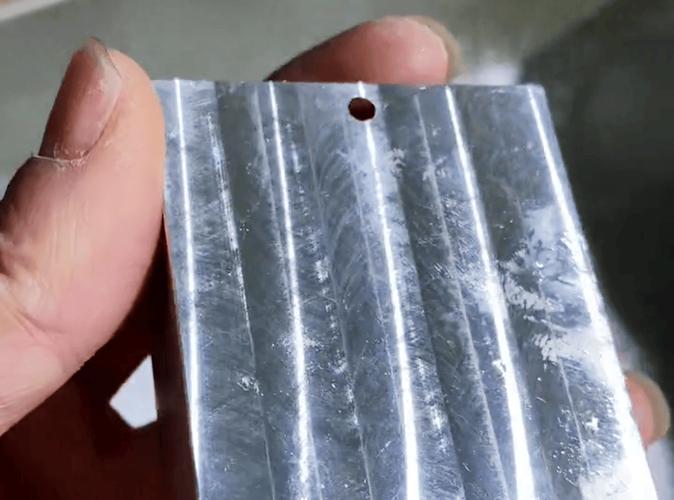
他们找了个小厂家做的4040雕刻机,说好了做18K金铭牌刻字,结果刻出来的字边毛毛糙糙,放大镜下全是崩口。
拿去抛,字都抛变形了,客户退了三批货,亏了十几万。
后来拆开一看,厂家给配的主轴额定转速才18000转,人家首饰雕刻要24000转以上才能出亮面,这就是偷换配置凑数。
换完主轴,刀纹直接细了一半,客户当场拍板把另外三台旧机器都换了配置。
再说说重卡模具行业的情况。
上个月给江苏一家做重卡覆盖件模具的厂子改设备。
他们一次拉荒要进刀12mm,原来的厂家给装了20mm的普通直线导轨,不到半个月,导轨磨出来一道沟,走刀都晃。
人家要的就是吃刀稳,长期干重活,你给用小导轨,不是坑人吗?
说白了,好的金属雕刻机厂家,会根据你的活改配置,不会拿一款机器卖所有行业。
进口替代风口下,藏着没人说的暗礁
这两年喊进口替代的多了,好多厂家都说自己能替代日本发那科、德国GM的机器。
价格只要人家的一半,好多老板心动,下单就踩坑。
不过话说回来,行业里有个不愿公开的难题。
核心的高精度编码器,国内现在能做,但是环境温度超过45度,连续干活四个小时,误差就会飘0.02mm以上。
夏天南方车间不开空调的话,你上午加工的尺寸和下午的就不一样,你找厂家,人家说你车间环境不好,不怪机器。
还有标准滞后带来的风险,现在执行的精度标准还是十年前定的,只测静态精度,不测连续工作24小时后的动态精度。
好多厂家就卡这个空子,出厂检测的时候凉机测精度合格,给你拉过去,干一天活精度就偏了,你维权都没依据,因为静态测还是合格的。
好多厂家都在吹智能制造,吹联网吹自动换刀,这些都是锦上添花的花架子。
你核心精度稳不住,再多功能有啥用?
绕回开头那台抱轴的机器,后来我们给客户换了新主轴,重新做了冷却系统,才挽回了一半损失。
徒弟那天蹲在机床边擦机油,问我干了二十多年,选金属雕刻机厂家有没有什么压箱底的经验。
我跟他说,我这有句土话:“买机器先敲床身,三声闷响是实料,脆响必是偷工减料。”
干机械这行,玩的就是实在,厂家玩心眼,最终坑的还是客户。
你们有没有遇过那种厂家宣传天花乱坠,到手全是问题的事?有空过来唠唠。
