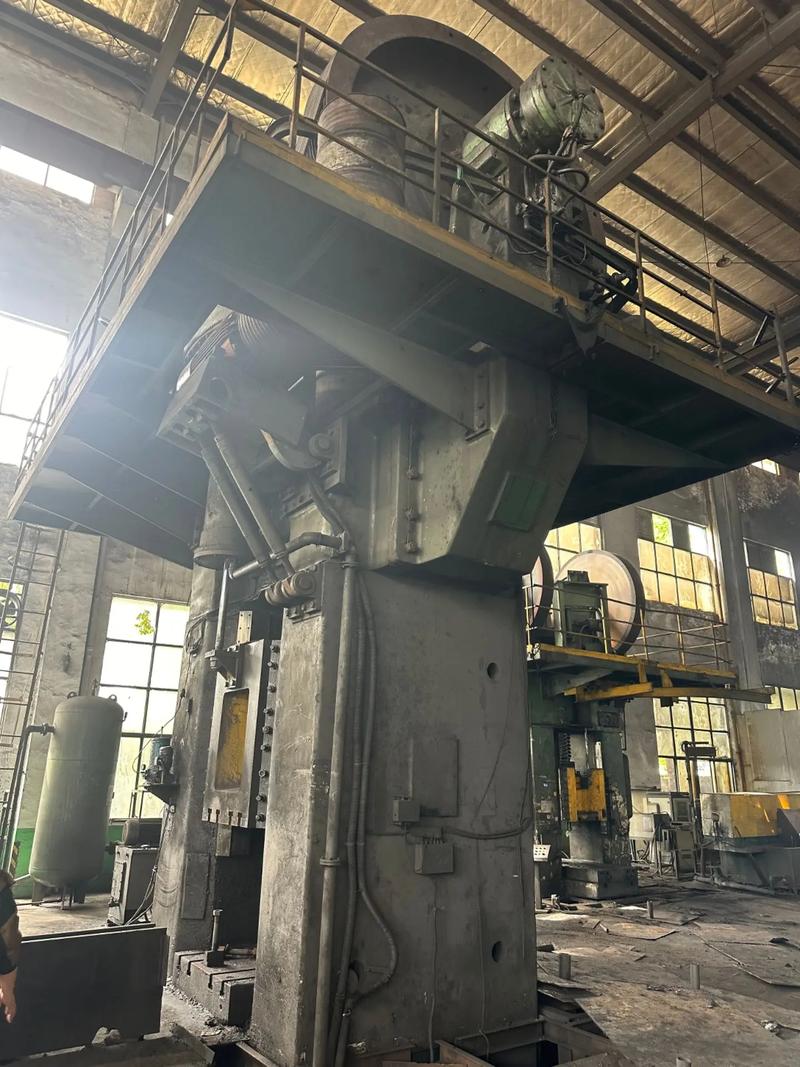
去年帮开锻压厂的发小收拾烂摊子。那台低价淘来的摩擦压力机,主轴裂了一道两厘米的缝。厂家电话已经是空号。发小蹲在车间门口抽烟,抽到整个人都发灰。接的那批汽车配件订单,赶不出来,违约金快赶上半台设备钱了。
做机械行业采购快十年,见过太多栽在选厂家上的老板。要么图便宜拿了翻新机,用半年就各种坏;要么被大厂的名头忽悠,花了冤枉钱买了不需要的溢价配置。折腾到最后,钱没省下,活还耽误了。
踩过三次坑才摸出来的选厂硬标准
说实话,选摩擦压力机厂家,根本不用看那些花里胡哨的宣传册,就卡几个硬指标,直接就能筛掉八成不靠谱的。
第一,一定要当场核核心铸件的退火工艺记录。很多小厂为了省成本,铸件拿回来根本不做完整退火,内部应力没释放,用个一年半载肯定开裂。怎么判断?别听销售瞎吹,直接去车间翻近三个月的生产日志,要看退火炉的温控曲线,不是那种随便手写的单子,是机器打出来的带时间戳的记录。不嫌麻烦的话,拿个小铁锤敲两下铸件,声音发闷的才是退过火的,脆得叮响的,直接扭头走就行。
第二,要同赛道的老客户联系方式,别拿不相干的大案例忽悠人。你是做五金餐具锻造的,就别听他说给哪个大型车企供过货,那种大项目多半是凑名气,根本不是他们的常规产品。就要和你做一样产品的客户,你自己偷偷打个电话过去,问一句用了几年,出过大问题没有,厂家来修快不快,比什么都管用。
第三,售后承诺必须白纸黑字写进合同。百分之九十的小厂,嘴上说24小时上门,真出了问题,推半个月都没人来。你直接把条款卡死:设备出故障,市区48小时上门,郊区72小时,超过一天赔多少误工费,都写清楚。别觉得不好意思,真出问题的时候,这几个字就是你的救命符。
不过话说回来,标准卡得再死,也不如知道靠谱厂家一般是什么样,心里有数选起来才快。
靠谱摩擦压力机厂家的两种典型画像
这么多年跑下来,我见过的靠谱厂家,基本就两种,没有例外。
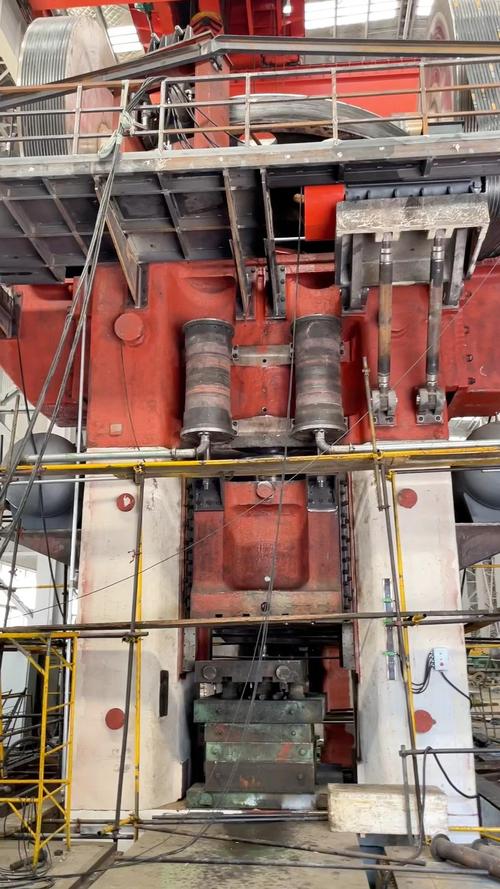
第一种,老国营机床厂转制出来的本土厂。比如山东地区很多原来的地方农机厂、锻压设备厂,九十年代转制之后,一直做摩擦压力机,一做就是三四十年。技术工人都是原来厂子里带出来的老匠人,核心铸件都是自己浇自己加工,根本不会外购劣质毛坯凑数。价格不算最便宜,但也不会虚高,你买回去用个十来年,只要正常保养,根本不会出大问题。就算坏了,你去找,厂家还在,老板都还是那一家子人,不会跑路。
第二种,只做细分领域的专精小厂。这种厂不贪大,不什么赚钱做什么,就盯着某一吨位、某一行业的摩擦压力机做。比如就做630吨以下供五金锻造的,或者只做大吨位供汽配模锻的。做了十几年,就磨这一款产品,精度控制、稳定性反而比很多什么都做的大厂还好。价格还比大厂低个十分之一左右,适合中小厂采购。
要避开什么?就是那种什么机床都卖,展厅摆得花里胡哨,自己连完整生产车间都没有的贸易商。他们都是拿小厂的货贴牌,赚一笔是一笔,出了问题你找贸易商,贸易商找厂家,互相踢皮球,最后坑的还是你。
不同采购规模的签约策略和避坑清单
你买一台和买十台,玩法完全不一样,我分开说。
如果你是小厂创业,只买1-2台设备,记住:比市场价低超过10%的报价,直接pass。一分钱一分货永远是对的,摩擦压力机的钢材、铸件成本摆在那,便宜太多肯定是偷工减料了。付款比例一定要卡,预付款不要超过30%,尾款留10%,设备正常跑满三个月再付,把风险握在自己手里。
如果你是扩产,批量采购5台以上,别上来就签整单。先订一台试机,跑三个月,精度、稳定性都没问题,再签剩下的订单。要求厂家派资深老师傅上门安装调试,免费给你的操作工人做三天培训,这个钱不能省,也一定要让厂家出。
最后给你列几个必看的避坑点,记下来:
1.所有口头承诺全写进合同,电机用什么牌子、铸件是不是本厂退火、保修多久,一个都不能落。
2.营业执照注册不满三年的小厂,除非你知根知底,否则别碰。摩擦压力机是重资产设备,稳定性要靠市场验证,新厂没经过几轮客户检验,风险太高。
3.一定要去生产车间看,别只逛展厅。看他们有没有大型数控加工设备,看半成品堆放区的铸件工艺,一眼就能看出厂子的真实水平。很多小厂展厅装得漂亮,车间破破烂烂,全是人工糊弄出来的,精度根本不够。
发小后来换了一台老厂出的设备,用到现在快三年了,连个螺丝都没松过。现在他每次见我都念叨,当初要是多花三万找对厂家,哪来那二十多万的亏空。选摩擦压力机厂家,说白了就是选踏实,别被低价晃了眼,多跑几趟,多问几句,比什么都强。
