2026-10-07 02:40:05 分类:商机
昨天半夜两点,手机炸响。
车间主任的电话,说新来的那台密炼机抱轴了,整条生产线停摆,下个月的交期眼看就要黄。
我爬起来套上满是油垢的工作服,开车往车间赶。
进门就闻见一股烧轴的糊味,轴瓦磨得发亮,厂家售后一口咬定我们操作不当,我们这边说你们装配的时候连规定的72小时跑合都没做,吵得脸都红了。
这就是橡胶机械厂家的存在感,平时没人提,出事儿就是砸饭碗的大事。
选机器的门道,行业人不会明说
很多老板买橡胶机械,第一看报价,第二看外形,很少往里掏掏筋骨看。
橡胶机械的核心,说白了就是给橡胶塑化、成型,精度不对,啥都白搭。
我干这么多年,认准三个死数:机头压力控制误差不能超过0.2MPa,常规挤出螺杆的长径比要做到28:1才够均匀塑化,出料速度误差必须控在1.5%以内,不然出来的料厚薄差直接超标。
现在市面上主流两种螺杆,整体式和分段式。
整体式刚性好,同心度高,出料稳定,但是加工难度大,某一截坏了就得整根换,维护成本高。
分段式可以单换磨损的段,维护便宜,但是同心度很难控制到合格范围,用个一两年就容易出波动。
不过话说回来,行业内有个不说的妥协。
很多中小厂家为了抢单,会用普通45钢镀铬代替氮化钢做螺杆,表面看起来一样,氮化层厚度只有0.2mm,用个三四年就磨穿,报价却能比真氮化螺杆低15%,客户只看价格,哪知道这里面的门道。
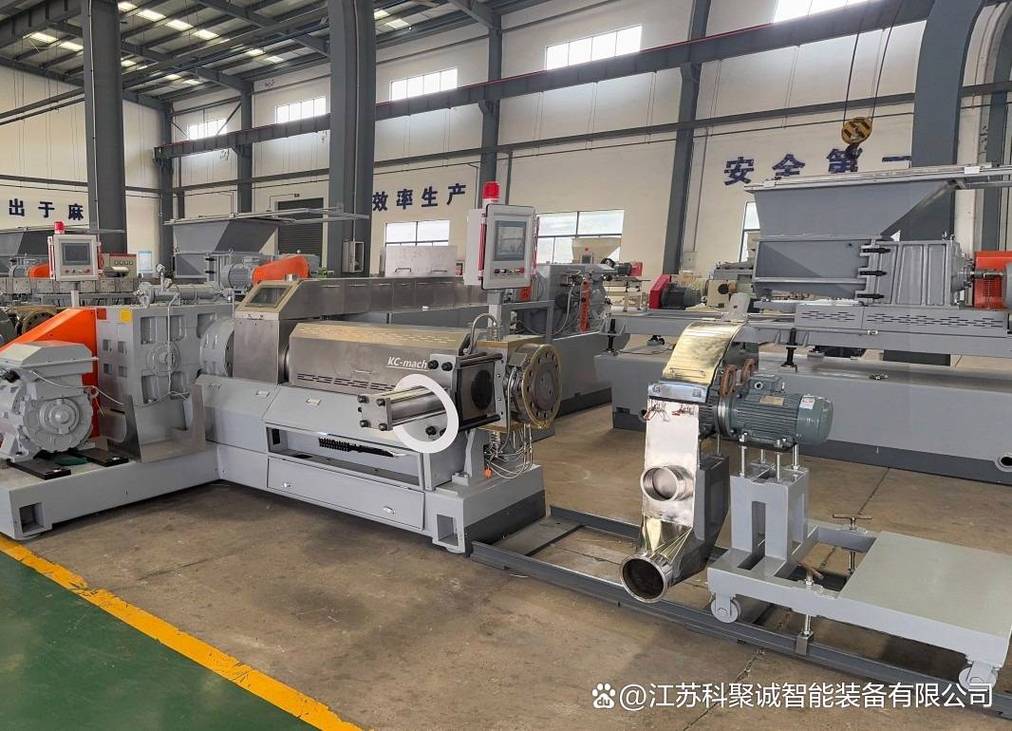 橡胶机械车间螺杆加工磨床现场
不同行业要的机器,根本不是一个路数
你做轮胎和做医用胶塞,要的橡胶机械能差出十万八千里去。
前几年给河北一家做工程载重胎的厂子做售后,他们之前图便宜,买了小厂的260L密炼机,用了不到一年就出问题。
混炼出来的胶料,炭黑分散度比要求低12%,做出来的工程胎,跑不到三万公里胎面就大块掉,硬生生退了三个柜的货,亏了小两百万。
拆开密炼室一看,转子间隙比标准大了0.8mm,就是装配的时候为了省功夫,没磨到位,便宜那十几万,不够亏的零头。
另一个例子,江苏那家做医用输液胶塞的客户。
他们早年买的平板硫化机,厂家给做的内壁粗糙度是Ra0.8,报价比达标产品便宜了八万,他们就接了。
结果清料的时候老是有残留胶,过GMP认证次次卡,最后只能把整台机器的内膛重新抛光,花的钱比买新机器省的还多。
要求不一样啊,医用橡胶要求内壁粗糙度必须到Ra0.2,不然残留的胶料变质,那是要出人命的。
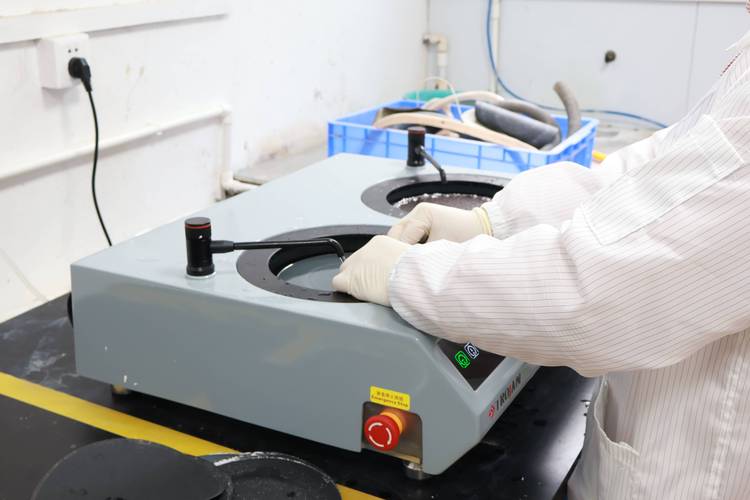 医用橡胶制品硫化机出料检验现场
进口替代吹得响,藏着没说破的暗礁
 进口替代吹得响,藏着没说破的暗礁
这几年国内橡胶机械厂家起来了,以前很多要从德国日本进口的机器,现在国内都能做,价格只有进口的三分之一,上门服务也快,一个电话第二天就能到。
好事是好事,但有个事儿行业里没人愿意公开说。
核心的高温耐磨密封件,目前高端产品还是得靠进口。
国产的密封件,在180℃连续工作环境下,寿命只有进口品牌的一半,很多厂家整机宣传全国产,偷偷把进口密封件装进去,不告诉你,等你用坏了要换,才发现找不到同规格的国产货,只能加价找原厂买进口的,一算下来,整机成本比买进口机还贵。
还有个麻烦,就是标准滞后。
现在环保查VOC逸散,要求橡胶生产过程中挥发量达标,但是现行的橡胶机械国家标准,根本没有密封部位VOC逸散的强制要求,很多旧设备改造找不到符合要求的配件,新出的机器很多厂家也没做对应的密封设计,环保一查,不少厂子吃了十几万的罚单,找谁说理去?
今天中午蹲在车间门口抽烟,处理完那台抱轴的机器,累得不想动。
干了20年这行,我总结的土话就是:橡胶机械这玩意儿,贪小便宜吃大亏,骨架硬才是真的好。
你要是只看报价不看内里,早晚得吃大亏。
话说回来,你们买橡胶机械的时候,遇到过什么坑?欢迎同行过来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:橡胶机械厂家:干了20年才敢说的行业真话
文章链接:https://www.yxqcspc.com/17370/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
