靠谱的传动设备厂家,是车间稳生产的隐形靠山

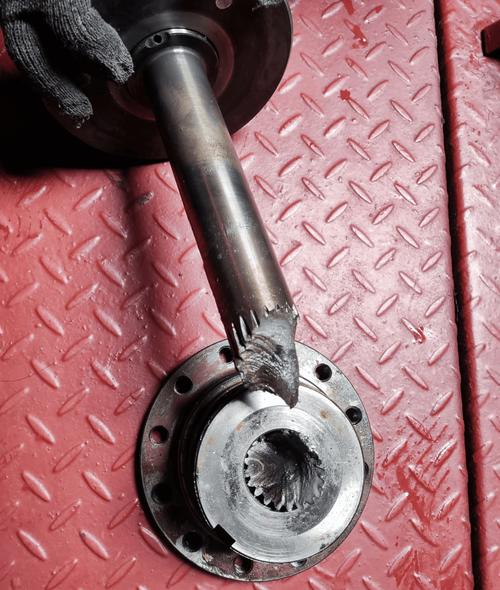
去年三月的一个早班,我刚换完工作服。 中控室的电话就炸了,班长在那头扯着嗓子喊。 老王快过来,南方客户定制线的主减速机断轴了!
机械车间主传动减速机断轴故障现场
机械车间主传动减速机断轴故障现场
这事我记到现在,客户当初图便宜,找了个没名气的小厂家,比市场价便宜了快三成。 装上去不到八个月,断了两次。 说白了,传动设备厂家的存在感,从来不是你没坏的时候能感觉到的。 一出事,那就是停产停工,一天损失几十万,那点差价连坑都填不上。

参数背后都是看不见的行业妥协

参数背后都是看不见的行业妥协
参数背后都是看不见的行业妥协
很多人买传动,只看铭牌上印的功率扭矩。 其实核心的东西,全藏在工艺细节里。 给你说三个实打实的数字,但凡做合格的硬齿面齿轮,齿面淬火硬度要稳定在HRC58-62,差个两度,寿命能差好几倍。 精磨后的齿面粗糙度要低于Ra0.8μm,不然跑合的时候磨损飞快,用不了一年间隙就大得晃荡。 箱体焊接完,必须自然时效满72小时才能进下工序,不然用两年就变形,齿轮偏磨,迟早出大事。 现在主流的齿轮淬火,其实是两条完全不同的路线:渗碳淬火和感应淬火。 渗碳淬火淬硬层深,能到2-3mm,耐磨抗冲击,就是工艺复杂,淬火后变形大,还要二次磨齿,成本至少比感应淬火高四成。 感应淬火变形小,不用磨齿就能用,成本低,就是淬硬层一般只有1-1.5mm,重载下容易掉块开裂。 说实话,行业内通常不说但实际在做的妥协是什么? 就是很多中小厂家,接了渗碳淬火要求的订单,偷偷改成感应淬火,再把淬硬层厚度标虚。 你拿去第三方检测,表面硬度刚好符合要求,实际用不了多久就出问题,买家还以为自己运气不好,哪知道是厂家换了工艺。

不同行业的需求,差得能绕工厂一圈

前年我跟着去山东枣庄的砂石骨料线整改。 原来的传动设备厂家配的传动箱,就是普通的骨架密封。 砂石厂你懂的,到处都是石粉,环境差得离谱。 不到三个月,粉就渗进去了,把润滑油磨成了泥,直接抱轴。 停产一周,损失几十万,老板蹲在车间门口抽烟,抽得嘴都黑了。 后来换了一家专做矿山传动的厂家,人家上来就改了双唇骨架+迷宫的双重密封结构,还在箱体进气口加了防尘过滤。 现在过去快三年了,老板说,除了定期换润滑油,连箱盖都没开过。 去年杭州一个做中秋月饼自动化包装的客户找过来。 要求很简单,绝对不能漏油。只要漏一滴油沾到包装膜上,整批货都得扔,赔不起。 原来的厂家做的普通传动,用半年就开始渗油,擦了还漏,客户头都大了。 后来找了专做食品行业传动的厂家,人家直接给做了全封闭结构,出厂一次性填充长效食品级合成脂,免维护。 箱体结合面的平面度控制在0.02mm以内,连密封胶都用的耐温食品级。
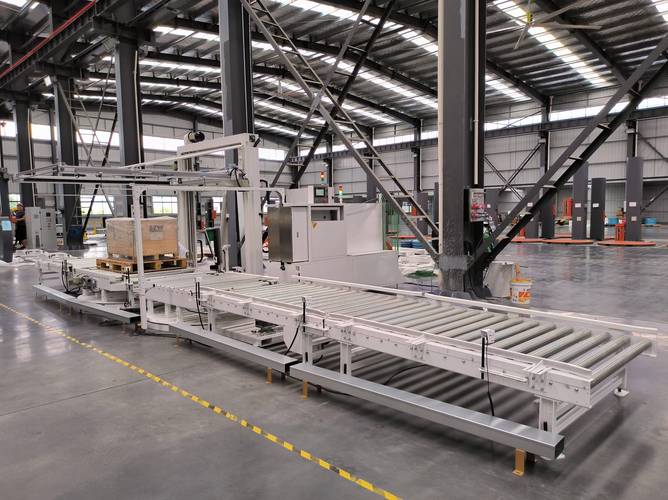
食品工厂自动化包装线传动设备安装现场
食品工厂自动化包装线传动设备安装现场
现在两年多了,箱体外面连个油印都没出过。 你看,同样是传动设备,矿山要的是防尘抗造,食品要的是干净无漏,根本不是一回事。 找不对擅长对应行业的厂家,参数再好看也白搭。

进口替代风口下,藏着没人说的暗礁

进口替代风口下,藏着没人说的暗礁
进口替代风口下,藏着没人说的暗礁
这几年进口替代做得热火朝天,原来很多要从德国日本进口的传动设备,现在国内厂家都能做了。 价格只有进口的三分之一,交付周期从三个月降到半个月,很多厂子都愿意换。 说实话,大部分头部厂家做的真不差,精度和寿命已经跟进口没多大差别了,性价比高得多。 不过话说回来,有个行业内不愿公开的难题,就是标准滞后带来的风险。 现在很多新的应用场景,比如风电变桨传动,机器人关节减速器,现有的国家检测标准还是十多年前定的。 只要求测静载强度,不要求测百万次交变载荷下的疲劳寿命。 很多小厂家做出来的产品,拿去检测静载完全合格,铭牌参数标得比进口还漂亮。 实际用到项目上,一两年就出疲劳断齿,出了问题还拿“符合国家标准”说事,甲方连说理的地方都不好找。 之前我们碰过一个风电项目,就是吃了这个亏,换了三台减速机,才找到靠谱的厂家,亏了上百万。 我现在每天巡线,路过那台曾经断轴的新减速机,都忍不住多瞅两眼。 干了二十年机械,我总结出来一句土话:选传动设备厂家,就像挑一起搭班干活的师傅,手稳比嘴甜重要。 别光看报价低,别光看参数印得漂亮,得看他干过多少同行业的活,敢不敢把工艺细节给你摆到台面上说。 对了,你们在车间干这么多年,遇过哪些坑人的传动设备厂家?大伙聊聊,都避避坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:靠谱的传动设备厂家,是车间稳生产的隐形靠山
文章链接:https://www.yxqcspc.com/17376/