上个月早班,我刚擦完卡尺,班长拎着安全帽冲进来,鞋上还沾着乳化液。
“老周!三号滚齿机抱轴了!”
拆开机壳那一瞬间,整个班组都沉默了。主轴烧蓝,配套的铜轴瓦磨得连密封槽都看不到了。
算下来,停线8小时,误了出口订单的交期,连罚款带赔偿,扔进去十六万。
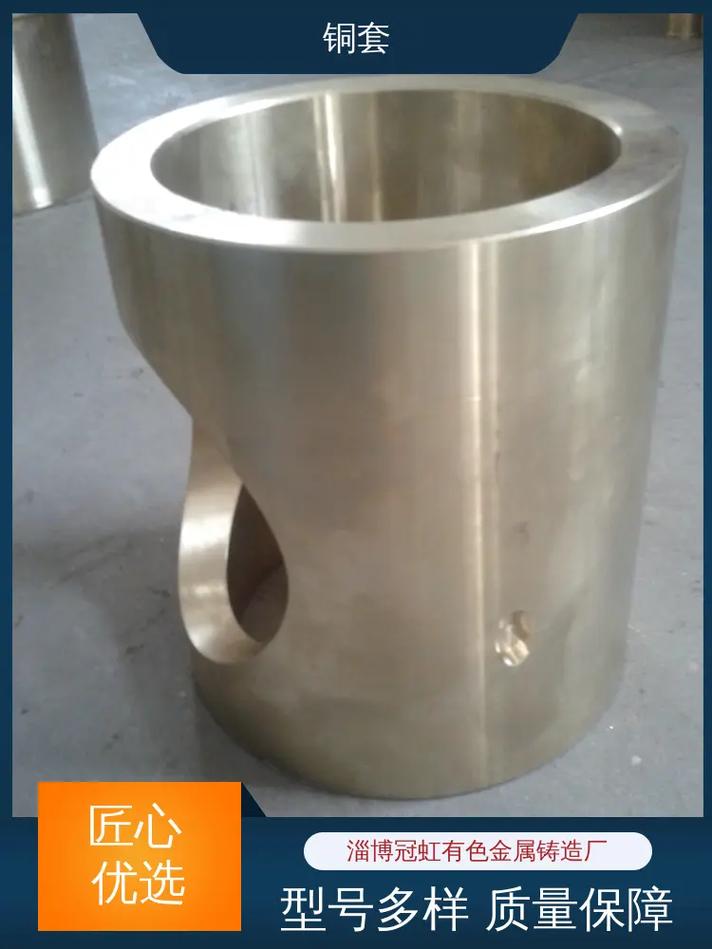
追根溯源,就是当初为了省不到二十块钱,换了个小作坊出的配件。没人看得起这个几厘米的小配件,没人会细究做它的机械配件厂家是什么来路。
配件厂的门槛,从来都不是厂房大小
很多人觉得,不就是车个零件浇个块么?谁都能做。
说白了,门道全在看不见的地方。
做重载铜轴瓦,配合间隙必须卡在0.012到0.018毫米之间,大一点晃,小一点胀,温度上来直接抱死。
铸铜的含锡量得稳在8%到10%,少两个点,扛不住120度的持续油温,用不了三个月就磨变形。
浇完之后回火,必须焖够12小时±30分钟,少一个小时,内应力消不干净,放半年自己就裂了。
现在主流两种工艺,离心浇铸和砂型浇铸。
离心浇铸出来的料子致密,气孔少,扛造,但是成本比砂型浇铸高15%不止。
说实话,行业内通常不说但实际在做的妥协是什么?
很多厂家对外都说自己全用离心浇铸,实际就是浇个一两毫米的外层,内层直接用砂型浇补。外观抛完光一模一样,拿去检测尺寸公差也合格,你不用个三五年根本看不出问题。
等出了事儿,人家早换了联系方式了。不过话说回来,也不能全怪小厂家黑心。下游客户压价压得太狠,你不做有人做,真按全工艺做,报价比别人高两成,根本拿不到单。
不同行业的需求,配件厂做的活完全不一样
别觉得做配件就是照图加工,同一个零件,放不同行业,要求差十万八千里。
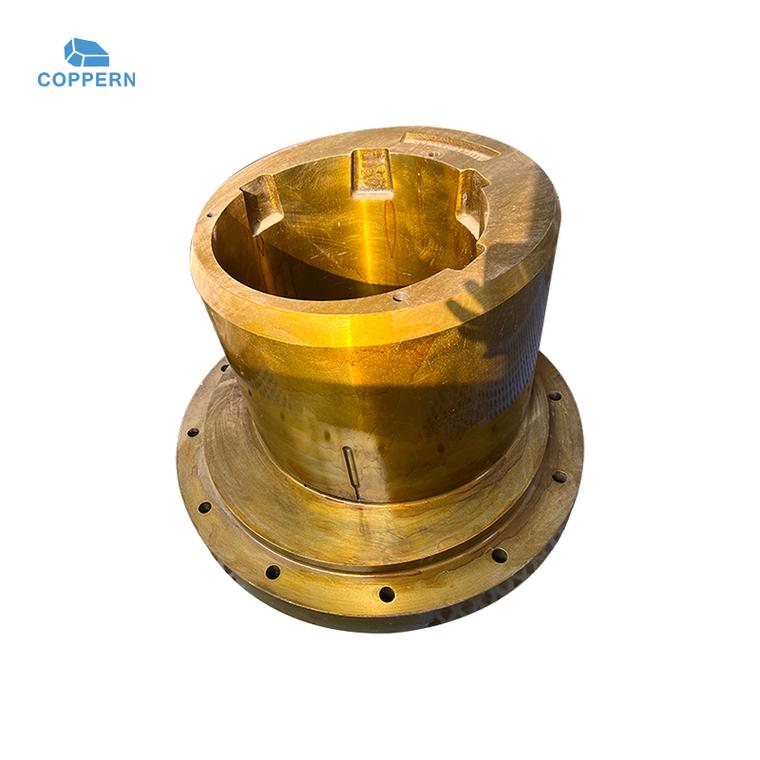
去年山西太原那边一个老客户,找过来要矿山破碎机的偏心套。原来找的南方配件厂做的,三个月就磨穿了内孔,拉都拉不出来。
矿山什么场景?露天作业,昼夜温差能差四十度,天天吃灰,重载冲击一秒都不停。合作了十年的机械配件厂家给改了工艺,把调质硬度拉到HB280,内孔做完再喷丸强化,最后还特意多留了0.05毫米的磨量,让客户自己现场跑合。
到现在快两年了,人家说一点问题都没有。
另一个案例是广州的食品包装机械厂,要切刀座的304衬套。要求也怪,不能有磁性,不能析出重金属,连防锈都不能用普通防锈油。
人家配件厂特意给走了食品级不锈钢的料,做完固溶处理消磁,出厂用食品级防锈纸单独包装,连车间都是单独隔出来的,就怕粘了别的工业油污。
你说,要是找个只做矿山配件的厂来做这个,能合格吗?肯定不行。
进口替代风口下,藏着没人愿意说的暗礁
现在喊进口替代喊得响,很多国产机械配件厂家起来了,能做原来买不到的高端配件,这是实打实的好事。
绿色制造要求用回收废钢,也能降成本,也算符合趋势。但有个难题,行业里没人愿意公开摆到台面上说。
现行的机械配件公差标准,还是二十多年前定的。很多新出的高端装备,要求的精度比现行国标高两个等级,但是配件厂没法自己定行业认可的标准,出了质量纠纷,法院还是按旧国标判。
你说,配件厂按客户要求做了更高精度,成本涨了一大块,最后出问题还要自己担责,谁愿意冒这个风险?
还有就是降本这个事儿,下游整机厂每年都要求供应商降几个点,配件厂要活下去,只能偷偷减工序。该回火12小时的,改成4小时,成本直接降三分之一,你拿去检测硬度尺寸都对,寿命直接少三分之二。这种事儿,谁会明说?
今天我去三号滚齿机那边换油,摸了摸新换的轴瓦,温度正常,间隙也对,啥事没有。
干了二十年机修,我总结了一句土话:“宁多花一成买好件,不省一毛换停工”。
别看着配件小,真出事儿,能把你一个产值几个亿的大厂拖得半个月开不了工。
对了,你们车间有没有吃过便宜配件的亏?唠出来给大家提个醒呗。
