老工程师聊深孔钻削:车间里摸出来的不传经验

上周三早上刚换完工作服,质量部小李就拽着客户的质检报告冲进来,脸白得像纸。 八十多根调质好的液压活塞杆,全部退货。原因就是内孔偏了0.12毫米,客户装密封件漏液。 很多人觉得不就是打个孔吗?哪来这么多事?只有我们天天摸机床的知道,深孔钻削就是机械加工里的「暗巷」,没点经验进去就得栽。 我蹲在废料堆抽了半包烟,看着那堆刚加工完的坯子当废铁卖,心疼得直咧嘴。
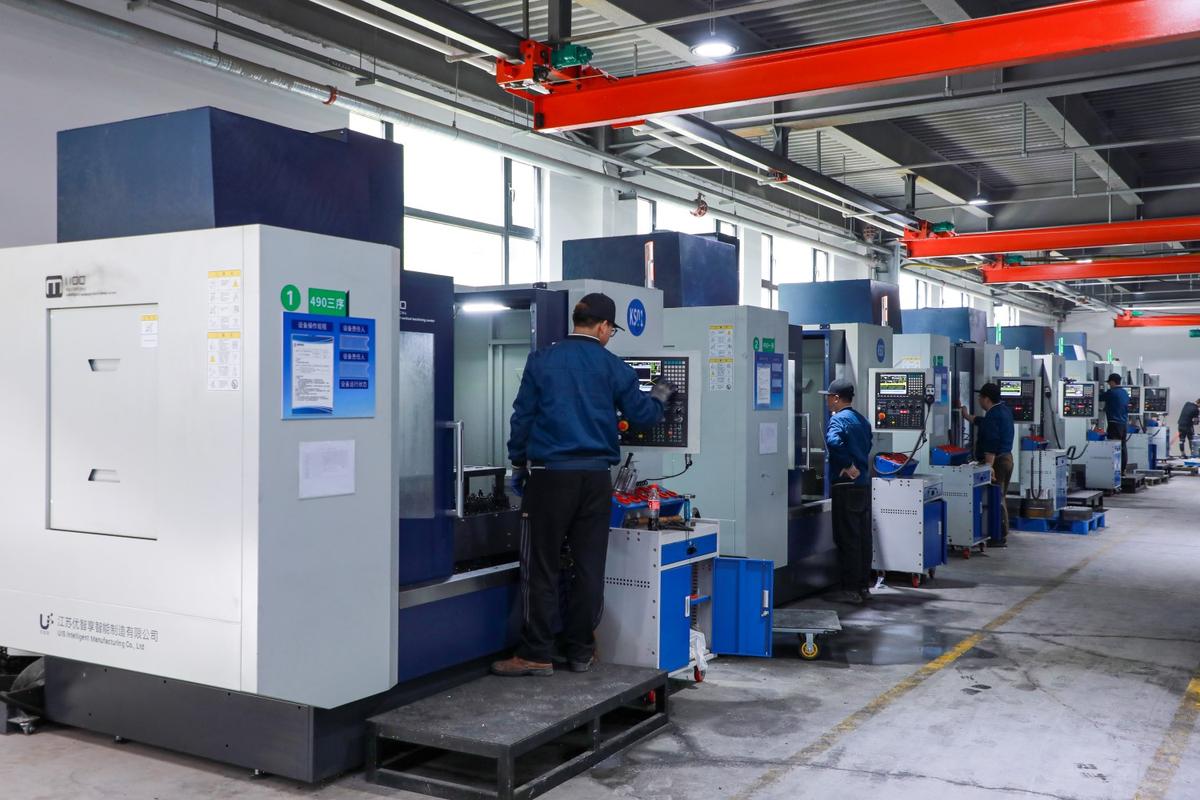
机械车间深孔钻削加工现场
机械车间深孔钻削加工现场

没人教你的深孔钻削内核

没人教你的深孔钻削内核
没人教你的深孔钻削内核
说白了就是在零件肚子里掏洞,看不见摸不着,排屑冷却全靠手感。 一般来说,只要孔深比孔径大于10:1,就能归到深孔钻的范畴。 我们干了二十年,摸出来的死规矩:粗钻之后必须留0.3毫米的精磨余量,少了补不过来,多了后续磨床效率上不去。枪钻的排屑间隙,必须保持在1.2倍刀径以上,差一点就堵屑,堵了就是刀断孔废。 现在主流就两条技术路线,枪钻和BTA内排屑深孔钻。 枪钻精度高,粗糙度能做到Ra1.6,适合直径30毫米以下的小孔,就是走刀慢,效率低,一把进口刀大几千,成本下不来。 BTA效率能比枪钻高三四倍,适合大直径深孔,但是对机床刚性要求高,整套设备下来比普通枪钻机床贵两倍还多。 说实话,行业内通常不说但实际在做的妥协是什么? 小厂接活,客户压价压得凶,买不起BTA,就改普通摇臂钻,加个自制的导向套,拉荒个几十毫米就退刀排屑,冷透了再进刀,精度虽然差个一丝半丝,价格能降三分之一,大多数客户也能接受,真要较真要精度,那只能加钱上好设备。对吧?

不同行当的不一样要求

第一个场景,石油机械的抽油杆。 去年我们接了一批4米长的抽油杆,孔径28毫米,算下来深径比快150:1了,要求每米直线度不超过0.2毫米。 一开始图快,一次进刀走到底,做完一测,中间弯了快两个毫米,直接废了三根坯子。 后来改了工艺,每进刀500毫米就必须退刀,吹干净切屑,冲够三分钟冷却液再往下走,折腾了整整一周才交完货,赚的钱还不够抵报废坯子的成本。 第二个场景,注塑模具的顶针孔。 上个月给本地一个汽车模具厂做大型前模,32个φ8的顶针孔,孔深1200毫米,要求同轴度不超过φ0.05。 顶针歪一丝,脱模的时候就会拉裂塑件表面,整车外观件就是废品。 我们一开始想省事儿用BTA,后来发现小直径BTA排屑根本不顺畅,改回枪钻,每钻完200毫米提刀排屑,最后留0.1毫米的铰孔余量,做完全检,31个合格,只有一个偏了0.02,磨了一下才交出去。
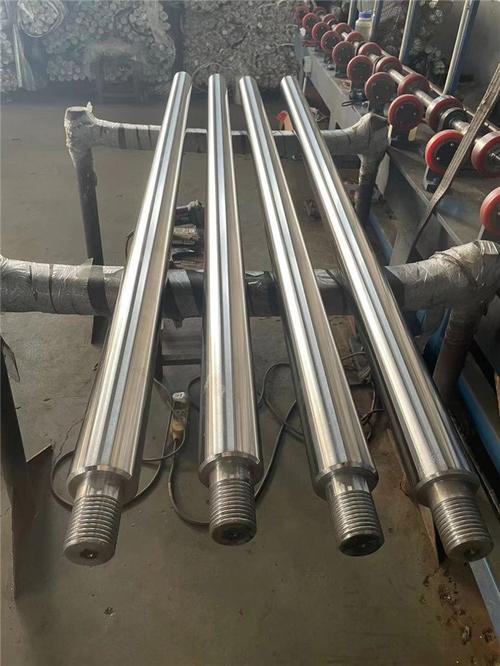
深孔钻削加工后的液压活塞杆成品
深孔钻削加工后的液压活塞杆成品

新趋势下面藏着看不见的暗礁

新趋势下面藏着看不见的暗礁
新趋势下面藏着看不见的暗礁
这两年进口替代起来了,原来用的进口枪钻刀头,一把两千八,现在国内大厂做的刀头,八百块就能拿下,寿命能到进口的八成,精度也差不了多少,我们现在八成的活都用国产刀,成本降了一大块。 还有不少新机床加了在线测偏装置,走刀的时候自动补偿偏斜,比我们老工人的手感还准,这个是真进步。 不过话说回来,有个行业内不愿公开说的难题,至今没解决。 就是深孔内壁的质量检测。现在的国家标准只要求测进出口两端的粗糙度和直线度,孔中间几十上百毫米的位置,根本没法测。你总不能把零件切开检查吧? 很多时候,钻的时候振纹、排屑刮出来的沟槽,都藏在中间,成品交出去,用个两三年,就会出现应力集中断裂或者漏液,出了问题你都找不到原因。 验收的时候人家只查两头,合格就收货,出问题都说是你材料不好,谁能想到是孔中间的问题?这个就是标准滞后带来的风险,全行业都心照不宣。 昨天我还在深孔钻机床边上转,刚进厂的徒弟问我干深孔最核心的是什么? 我告诉他,老辈传下来的土话:「深孔钻,三分刀,七分冷,剩下十分看稳性」。 别追求快,别想着省那点冷却液的钱,机床压不实,吃刀快了,肯定出问题。干了二十年,我见过的深孔事故,百分之八十都是图快图省出来的。 你们车间干深孔的时候,碰过最邪门的问题是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊深孔钻削:车间里摸出来的不传经验
文章链接:https://www.yxqcspc.com/17386/