老工程师聊车削表面粗糙度:车间里没写进教科书的干货

退回来的一车柱塞

上个月刚上班,就见物流把一整车柱塞拉回厂门口。 客户电话里没说别的,就说“用了半个月,全抱轴了,退货”。 拆了一件敲开看,油封磨得跟狗啃一样,柱塞表面摸上去,手能感觉到细微的发涩。 拿粗糙度仪一测,全都在Ra0.8左右。技术要求明明是Ra0.4。质检老周头天喝醉了,这批货没测就放行了。
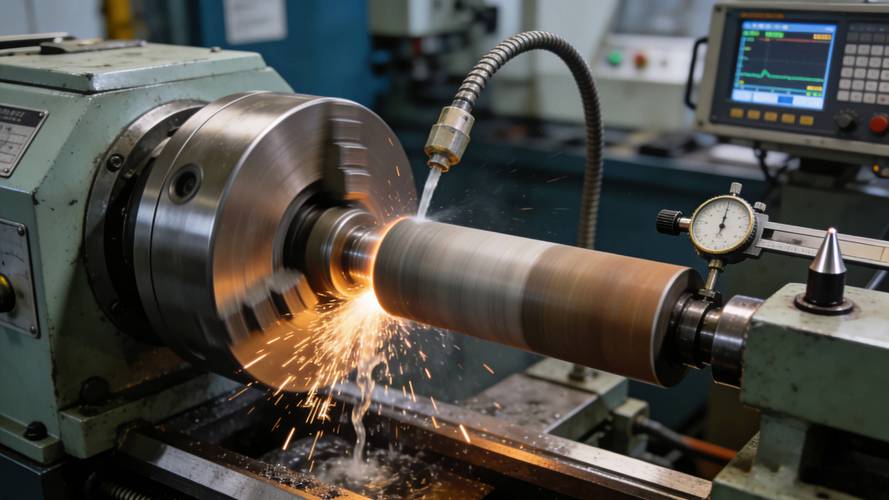
机械车间车削液压柱塞工件粗糙度检测现场
机械车间车削液压柱塞工件粗糙度检测现场
一百六十多件,全废。我蹲在工件堆边上抽了三根烟。 谁能想到,就是差了这么0.4微米,几十万的单子就砸了。 很多外行觉得,不就是个表面光不光的事儿?至于这么较真? 你干过车间就知道,车削表面粗糙度,就是卡着产品命门的那道坎。

藏在参数里的门道

说白了,车削留下的刀纹,就是粗糙度的来源。 刀尖转一圈,走刀往前走一步,那刀痕之间的高低差,就是咱们要控的粗糙度。 哪几个参数最关键?说三个实打实的数字你记着。 进给量0.1mm/r,刀尖圆弧半径0.8mm,主轴转速1200r/min,这是车45号钢出Ra0.4的经典参数,错一个,结果天差地别。 现在主流两种路线,做高光洁度,要么用超细晶粒硬质合金刀,要么用CBN或者金刚石刀具。 金刚石刀贵啊,一把进口金刚石车刀,小四千,够买十把好的硬质合金了。 金刚石干出来能稳定到Ra0.2以内,用的久,但是碰铁件就废,只能车有色金属。硬质合金便宜,通用性强,但是要稳定出Ra0.4以下,就得频繁磨刀尖,干个几十件就得换。 说实话,行业内通常不说但实际在做的妥协是什么? 很多小厂接订单,打样的时候用金刚石,给客户看合格了,批量生产全换成新磨好的硬质合金。只要检测的时候Ra能卡进合格线,就发货。 反正客户不可能每一件都拆了做工况测试,三五年出问题,谁还找得到你?这话我说出来得罪人,但就是这么回事儿。 不过话说回来,要是真的对工况负责,该用什么刀就得用什么刀,省那点刀具钱,出一次事故全赔进去。
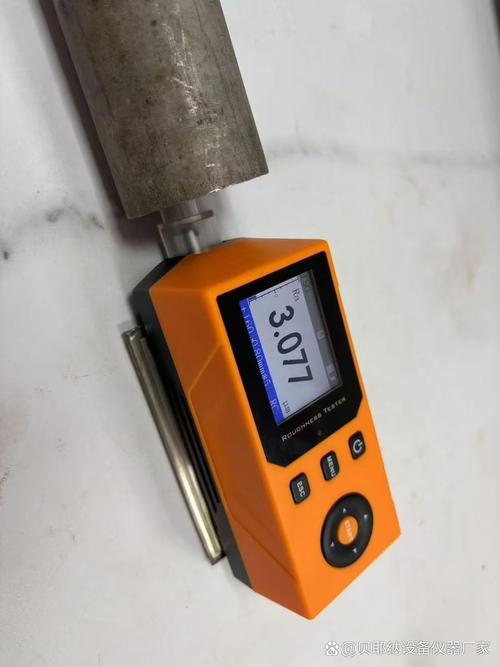
台式表面粗糙度仪测量车削工件读数图
台式表面粗糙度仪测量车削工件读数图

不同场子不一样的要求

不同场子不一样的要求
不同场子不一样的要求
我干过这么多活,不同行业对粗糙度的要求,差得真不是一点半点。 就说液压行业的柱塞泵柱塞,刚才那批出事的,要求就是Ra0.2到Ra0.4之间。 为啥?柱塞在套里来回动,要靠油封密封,粗糙度大了,用不了半个月就把油封磨坏,漏液压油,整个泵就废了。 我之前见过一个小厂,为了省成本,把Ra0.4的活干成Ra1.6,换了厚油封凑数,不到一年客户的设备全出问题,老板直接赔到关门。 另一个场景,汽车转向器的传动丝杆。 之前我们接了一批新能源车企的丝杆活,要求Ra≤0.8。我们师傅想,反正都是干,精度做高点显本事,就改成了进给0.05,干出来全是Ra0.2。 结果送过去试装,跑合三千公里,丝杆磨损比预期快了三倍,还异响。 技术对接的时候人家笑我们,说丝杆要存润滑油啊,表面太光了,油膜挂不住,直接金属对金属磨,当然坏得快。后来我们把参数调回进给0.1,稳定出Ra0.6到Ra0.8,完美达标。 你看,不是越光越好,得看用在什么地方。

那些没说破的坑

那些没说破的坑
那些没说破的坑
这两年智能制造火了,很多车间开始上在线粗糙度检测,不用一件一件搬去检测室,车完直接出数据,效率提了不止一倍。 国产的粗糙度仪现在也起来了,之前进口一台十几万,现在国产三四万就能拿下,精度差不了多少,确实是好事,进口替代做得越来越顺了。 但有个行业内不愿公开的难题,我今天说出来。 咱们现行的标准,大部分还是只要求测Ra,也就是轮廓的算术平均偏差。 但是实际工况里,影响耐磨性和密封性能的,更多是Rz,也就是轮廓的最大高度。 很多时候,Ra合格了,Rz可能超了一大截,因为偶尔一个深刀纹就会把Rz拉高,但Ra根本体现不出来。 很多厂家就钻这个空子,只测Ra,Rz不管,反正标准没要求,客户也不懂。真出了问题,就说我们符合国标,把责任推干净。 这个就是标准滞后带来的风险,什么时候能改,不知道。反正自己做产品的,心里得有数。 干了二十多年,我总结出来一句土话:宁超一丝尺寸公差,不错一级粗糙度。 尺寸差一丝,说不定还能凑合用,粗糙度错了,用不了多久就得坏。 你们车间有没有遇过,粗糙度做得太好反而不合格的事儿?评论区唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊车削表面粗糙度:车间里没写进教科书的干货
文章链接:https://www.yxqcspc.com/17390/