上个月刚上班,就撞见生产主任蹲在原料堆旁骂街。
脚边堆着退回来的五十支高速钢冲头,刃口崩得跟碎玻璃似的。
客户做汽车覆盖件,不到三百次冲裁就全废了,赔的钱够我们换整炉新的发热体。
这批活是外协找的小厂做的热处理,报价比我们自己做便宜三分之一。
这下好了,贪便宜吃大亏。说白了,就是人家真空热处理的工艺偷换了,你拿到成品根本看不出来。
看起来玄乎,核心就那几点事儿
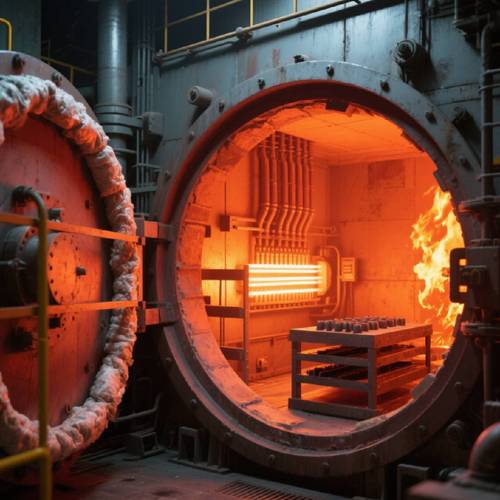
说白了就是在低真空环境里给工件加热冷却,避开空气里的氧,不会氧化脱碳,不用留那么多后续加工余量。
很多人只知道它好,不知道参数错一点,结果差十万八千里。
做高合金工具钢,真空度必须降到1Pa以下,不然你看着没氧化,表层碳还是会跑,硬度肯定不够。
真空气淬的冷却气压,一般控制在0.5MPa到2MPa,气压越高冷得越快,贵的就是那罐氩气钱,一分钱一分货。
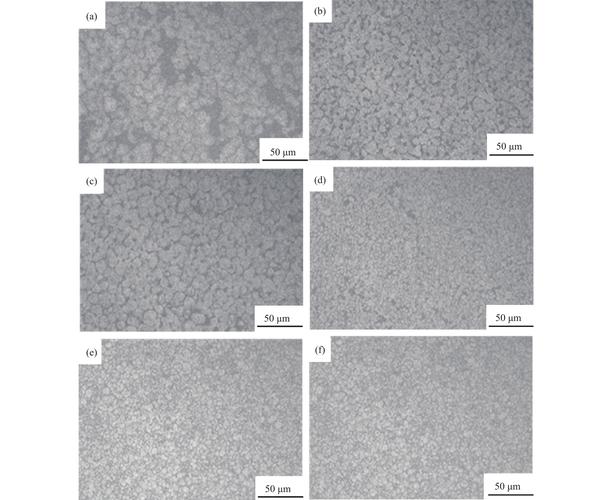
还有升温保温,经验就是,工件截面每厚1毫米,必须保温至少1.2分钟,偷减时间,芯子都没透,出来硬度不均匀,用起来肯定断。
现在主流就是两条路:真空气淬和真空油淬。
气淬干净,变形小,后续不用洗油,适合精度要求高的小工件。但缺点也明显,冷却速度不够,截面超过50毫米的高碳钢,基本淬不透,芯子硬度上不去。
油淬冷却快,成本低,大工件也能hold住,但是残油难清理,变形量比气淬大一圈,后续还要抛丸去油,多两道工序。
行业内通常不说但实际在做的妥协,我今天就说了。
多数小厂接活,报价的时候给你报真空气淬,碰到大一点的工件,怕淬不透又不想加钱,直接偷偷换真空油淬,完事吹干净抛个丸,外行人根本摸不出来。
更有甚者,连真空度都给你降,省加热的电费,只有用的时候才会出问题,那时候钱都结完了,找谁去?
不同行当玩不同,没有通吃的工艺
我干了二十年,见过真空热处理用在各种奇奇怪怪的地方,要求差得真不是一点半点。
前几年给航天院所做过一批钛合金涡轮叶片,就是给小型无人机用的那种。
人家要求什么?变形量控制在0.02mm以内,整个表面不能有一丝氧化点,做好直接抛光装机,焊都补不了。
我们当时调了三天工艺,用高真空分段升温,出炉后检测,所有叶片变形都控制在0.015mm以内,全过了,到现在人家还定点给我们活。
再说另一个行当,做民用数控刀片的。
本地有个刀具厂,原来用普通渗碳炉做刀片,寿命总是上不去,高端客户拿不下,找到我们试做。
我们给他们做低压真空渗碳处理,控制渗层深度误差在0.05mm以内,硬度均匀性不超过HRC1,出来的刀片,比他们原来的寿命高了快三成。
现在人家所有百万以上的高端订单,全放我们这做。
你看,一个拼变形精度,一个拼硬度均匀,要求完全不一样,哪能拿一套工艺走天下?
风口上的新机会,藏着没说破的暗礁
这两年进口替代火,好多国内厂家都能做真空炉了,价格比进口的便宜一半还多,好多车间都换了新炉子。
加上原来的盐浴热处理污染大,查得严,真空热处理刚好符合绿色制造的要求,活越来越多。
说实话,这对咱们整个行业都是好事,门槛降下来了,更多小厂也能做高端活。
不过话说回来,有个行业内没人愿意公开说的难题,今天也捅破。
现在的真空热处理质量标准,还是二十多年前定的,那时候哪有那么多微米级的精密零件?现在很多新能源汽车的结构件,要求变形量控制在0.01mm以内,标准里还是按0.1mm给公差,出了纠纷,两边各拿各的理,扯不清。
还有卖设备的,厂家样本上都标炉温均匀性±5℃,实际你装满工件开一次炉就知道,炉膛边上和中心的温差能到±15℃,出来的工件硬度差能到HRC3,谁买谁知道,但是没人会提前跟你说。
我干了二十年,总结出来一句土话:真空热处理,三分设备七分调,莫看报价看实效。
你要是光图便宜,早晚像这次这批冲头一样,栽坑里。
你们车间碰到过真空热处理的什么奇葩坑?评论区聊聊呗。
