去年三月刚开年,物流口就拉回来一车退货。
堆在车间门口占了半个通道,客户说这批曲轴跑了不到三千公里,全抱轴了。
质检小李蹲在边上抽烟,抽了半盒才说,磨了三回,轴颈硬度就是达不到要求。
问题出在哪?氮化层磨穿了。
氮化不是镀一层,是把氮“喂”进骨头里
很多刚进厂的小孩以为氮化就是往零件表面镀一层硬东西,一磨就没了。其实不对。
氮化是让氮原子扩散进钢材的晶格里面,从里往外硬,不是粘在表面的浮层。
一般常用结构钢的渗氮层深度,也就0.1到0.6毫米,也就一张A4纸那么厚,就这薄薄一层,能把表面硬度从Hv200直接拉到Hv800到1200,耐磨抗疲劳,翻好几倍。
现在主流的两条路线,气体氮化和离子氮化,温度都控在520℃到560℃,不会超过钢材的回火温度,零件整体变形小。
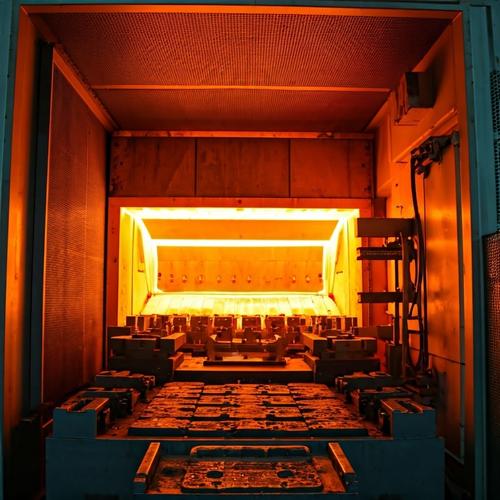
说实话,两者优劣明摆着,但是行业内通常不说但实际在做的妥协,你在教科书上找不到。
离子氮化变形小,硬度均匀,保温时间还短,但是设备贵啊,一台进口炉抵得上半条生产线,小厂根本买不起。形状复杂的零件,比如带深孔的,死角打不上弧,还得做屏蔽,麻烦死。
气体氮化呢,成本只有十分之一,随便找个旧炉子改改就能用,但是渗速慢,变形大,精度要求高的零件,磨完氮化层直接少一半,好多时候硬度就刚好卡在合格线边缘。
可你去打听打听,一半以上的中小厂,哪怕图纸要求离子氮化,客户不驻场盯,偷偷换气体氮化的不在少数。只要能过出厂检测,剩下的看命。
不同行当,要求差得不是一点半点
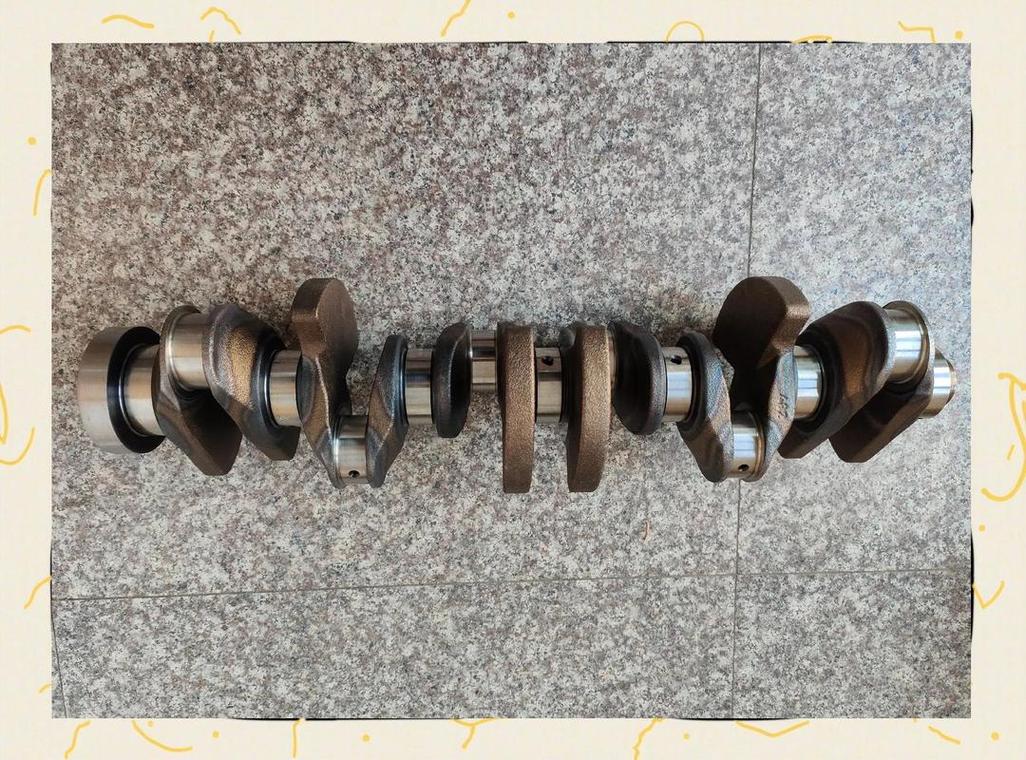
就说汽车商用车的曲轴,我们做了快十年,要求卡得死严。
之前退回来那批,就是新来的学徒调错了保温时间,渗层只做到0.22毫米,轴颈留了0.1毫米的磨量,磨完只剩0.1出头,跑几千公里就磨穿,可不就抱轴了么。
人家要求渗层必须卡在0.3到0.4毫米,差0.05都不行,深了没用,成本往上翻,浅了就是废品。
换做塑料挤出模具呢,要求完全反过来。
前年有个做PVC排水管的客户找过来,原来模唇用镀铬,三个月就磨偏,出料歪得不行,换一套模好几万。
我们给他做了软氮化,硬度控制在Hv850,不高不低,现在能用18个月,客户乐得不行。这里要求反而不能太硬,硬度超过1000,模唇挤硬料的时候容易崩裂,反而不耐用。
你看,同样是氮化,换个行当,好坏标准直接调了个,哪有什么万能参数。
新机会底下,藏着没说破的坑
现在说进口替代,原来很多高端氮化件都给外资热处理厂做,现在国产设备上来了,好多厂都自己做,价格降了一半还多,这是好事。
还有绿色制造,原来气体氮化排氨气,环保查得严,现在好多厂改了氨气回收闭环,离子氮化本身就省料省电,日子比原来好过点。
不过话说回来,有个行业内没人愿意公开说的难题,摆了几十年了,还没解决。
就是氮化层深度的检测。现在国标还是要求切零件剖截面测硬度,批量生产你不可能每个都切,切一个废一个。
无损检测现在的精度,尤其是0.2毫米以下的渗层,误差能差一倍,根本不准。多数厂都是按工艺卡走,炉温记下来就算合格,出了问题才剖开找原因,亏的时候能亏一堆货。
现有标准还是十年前定的,现在好多新材料,比如粉末冶金结构件氮化,根本没有对应的标准,全靠厂自己定指标,出了问题供需双方扯不完的皮。
我干了快23年,天天跟氮化炉打交道,就总结出一句土话:氮化看炉温,不看时间表。
冬天车间零下五度开炉,夏天三十多度开炉,炉芯升温速度差十分钟都不止,按死时间表保温,不出错才怪。
没事多摸一摸炉温曲线,比背十页参数有用。
你们有没有碰到过氮化出来硬度差一半,查了仨月都找不到原因的破事?留下来唠唠。
