车间老师傅聊圆度测量:看不见的小误差,能毁百万大订单

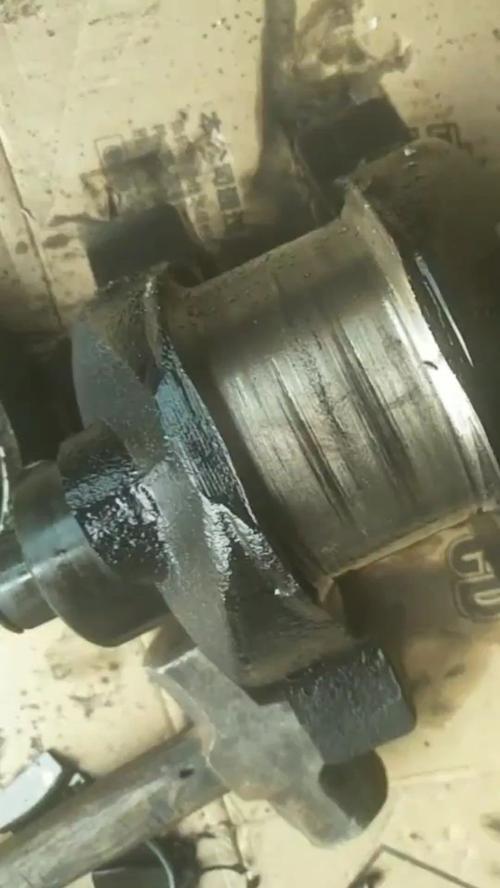
上周三半夜,调度室的电话把我从床上炸起来。 西北客户发过来一堆照片,刚跑合287小时的汽轮机轴瓦,抱轴了。 刮下来的铁末,装了小半铁盒。
汽轮机抱轴故障拆解后的磨损轴瓦实拍
汽轮机抱轴故障拆解后的磨损轴瓦实拍

出问题的,全是不起眼的小误差

出问题的,全是不起眼的小误差
出问题的,全是不起眼的小误差
甲方驻场的老头在电话里吼,你们是不是圆度检验放水了? 我当时蒙,我们出厂明明卡着0.008mm的公差,怎么会错? 第二天飞过去,带了便携圆度仪复测。 好几个轴瓦孔的圆度,已经飘到0.014mm,超了快一倍。 原来出厂那天,老质检请假,新来的小孩顶班。 他拿着千分尺量了几个直径,没差,就填了合格。 他说,圆度不就是圆不圆,直径差不大不就完了? 我当时那火啊,窜得比车间加热炉还高。 很多干机械的,干了五六年,都没把圆度当回事。 觉得就是个附带着测的参数,只要直径合格,圆度能差哪去? 你还别抬杠,真出了事,十个有九个是栽在这。

两种测量路子的坑,踩过才记得住

现在车间里圆度测量,主流就两种路子。 一种是回转式圆度仪,靠主轴带着工件转,传感器描轮廓。最高分辨率能到0.0001mm,测小零件贼准。 缺点是什么?贵,入门的台式也要十几万,大零件还装不进去。 另一种就是三坐标测量机打几个点拟合圆,大部分工件都能测,不用额外买设备。 缺点也明显,重复精度一般就在0.002mm,太小的公差卡不住。 说实话,各有优劣,选的时候就得看你干啥活。 不过话说回来,行业内有个不说出来的妥协。 百分之七八十的中小加工厂,都干过这事:图纸明明标了圆度公差,就是不买圆度仪。 直接拿千分尺量最大最小直径差,把直径差当圆度凑数。 客户不主动来复检,基本都能混过去。省了设备钱,省了测量时间,一举两得。 可出了问题,哭都找不到地方。对吧?
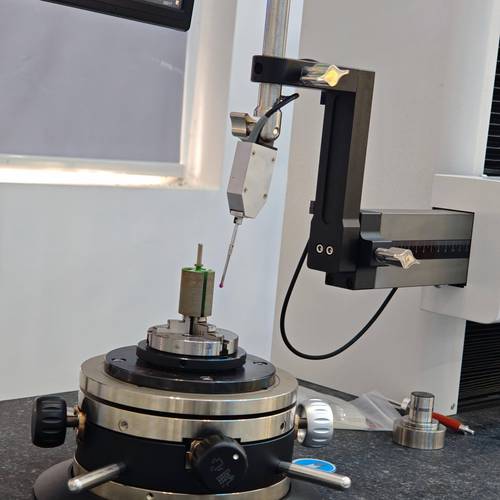
机械加工车间台式高精度圆度测量仪实拍
机械加工车间台式高精度圆度测量仪实拍
我干这么多年,见过两个行业对圆度的要求,差得不是一点半点。 先说风电轴承,去年有个小厂给风电场供主轴轴承,圆度超了0.01mm。 当时出厂就是拿直径差凑的数,混过去了。 结果风机运行18个月,轴承就滚道剥落,不得不停机换轴承。 光是吊装费加轴承成本,就花了两百多万,还赔了发电量的违约金。 风电这个行当,轴承要转十几年,圆度差一点,受力不均,寿命直接砍三分之一。要求就是稳,哪怕多花时间测,也不能差。 再说说液压阀芯,做工程机械液压的朋友都懂。 阀芯的圆度要求,比风电严不止一个档次,一般要求不超0.002mm。 前年有个客户,一批一万多件阀芯,圆度超了0.0015mm,整批全废。 为啥?圆度差一点,内漏就超标,整机放一晚上,压力就掉完了,用户直接退货。 这个行当,差一微米都不行,容不得半点妥协。

进口替代潮里藏的老暗礁

进口替代潮里藏的老暗礁
进口替代潮里藏的老暗礁
这两年进口圆度仪贵得离谱,交货期还排到半年后。 国产圆度仪起来了,同精度的比进口便宜一半还多,交货期十几天就能提。 很多厂都换了国产,用着也没差,这是好事。 可藏着个行业没人愿意说的难题。 现在的圆度标准,还是好多年前定的,只要求测静态的轮廓圆度。 可现在很多高速零件,比如电动汽车的电机主轴,每分钟转一两万转,要的是动态圆度——转起来的圆度才管用。 静态测出来合格,转起来因为应力变形,圆度直接飘出公差,这种事我遇过不下三回。 出了问题你找谁说理?图纸按国标标,你测的也符合国标,就是用不了。 标准滞后带来的风险,全靠厂子自己把控,没人给你兜底。 回到车间,我干了20年,总结出来一句土话: 圆度差出十分之一根头发丝,机器就能少转大半年。 别嫌测量麻烦,别拿直径差凑数,偷的那点懒,早晚都要加倍还回来。 你们车间遇过那种,检测全合格,装机就是出问题的窝火事吗?有没有跟圆度有关的?来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老师傅聊圆度测量:看不见的小误差,能毁百万大订单
文章链接:https://www.yxqcspc.com/17428/