撞出来的真教训
去年三伏天,我们车间出了大事。
一块四十多万的TC4钛合金坯料,撞刀废了。
工段长和操作师傅在机床边吵得脸红脖子粗,师傅说参数对的,工段长一把拉出预调记录,昨天换刀根本没重新测。
我蹲在废料堆边抽了三根烟,可惜了这么好的料,就省了预调那十分钟。
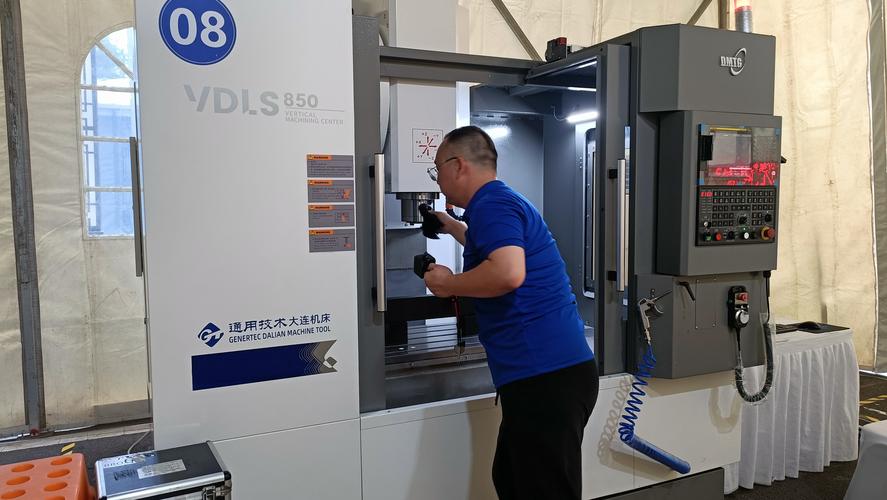
很多人进车间干了三五年,都觉得刀具预调就是走个过场。不就是测个长度直径吗?上机对一下不就完了?
真出事的时候,才知道这步错一点,后面全赔进去。
藏在数字里的门道,不说破的妥协
说实话,刀具预调说白了,就是上机前把刀具的长度、半径、跳动都测准了,把误差提前消了。
这里头的数字,卡得比命严。
普通铣削的预调精度,要求是±0.002mm,差一点点都不行。要是刀具伸出长度误差超过0.01mm,加工出来的平面度直接超差,你磨再久也救不回来。
主轴转速超过12000转的高速加工,动平衡偏差超过5g·mm,刀晃得跟筛子似的,震刀纹分分钟让你零件报废。
现在主流就两条路,机外预调和机上预调。
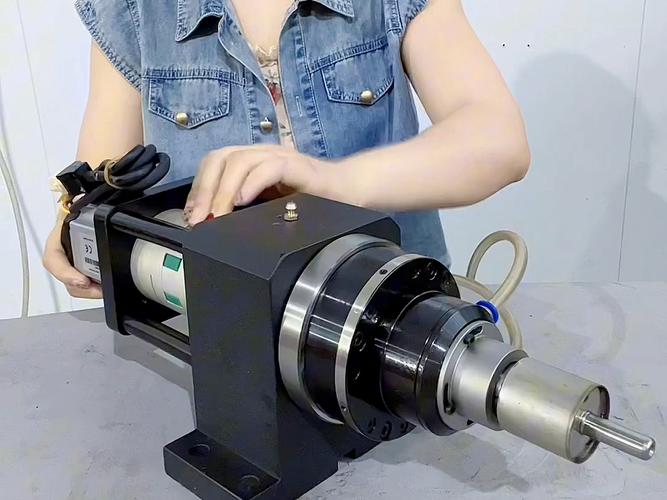
机外预调就是刀装在刀柄上,先在预调仪上测好参数,再上机,不占主轴时间,精度还高。机上预调就是直接在机床上对刀,不用额外买设备,省钱。
不过话说回来,行业内有个不说破的妥协。
大家都知道批量生产用机外预调划算,可老板一算,一台像样的预调仪少说二三十万,干脆拍板凑活用机上。
算总账的话,机上预调占着主轴,一天少出三五件活,一年下来亏的钱能买两台新预调仪,可这事没人会跟老板掰扯透,多一事不如少一事,对吧?
不同行业要求差得远。
干航空航天结构件,去年我们给某院做航天舱段连接件,公差要求0.02mm,一块坯料三十多万,我们预调的时候把径向跳动控制在0.0015mm以内,连调三遍才敢上机,整批下来没一件超差。敢省这一步?撞一次大半年奖金没了。
干汽车冲压模具就不一样,拉荒工序吃刀量一次十几毫米,轮廓公差要求也就0.1mm,预调只要把长度误差控制在0.05mm以内就行,太精确反而耽误时间,调好直接上,一天出两块模坯不耽误事。
新风口下的旧暗礁
这两年进口替代火,原来高端预调仪都是德国日本的,现在国内厂家做的精度已经赶上进口,价格才一半,不少厂子都换了,省了不少钱。
智能制造说要连网,预调数据直接传到机床系统,不用人工输,还不会输错,确实方便。
可这事有个行业不愿公开说的麻烦。
现行的刀具预调标准还是十几年前出的,那时候主流机床主轴转速也就几千转,对动平衡、精度的要求放到现在根本不够用。现在很多高转速加工都做到40000转了,按老标准调出来的刀,转起来还是晃,废活了都找不到原因,全怪刀具质量不好,其实是标准跟不上技术了。
这个风险没人愿意捅破,改标准太费劲,大厂自己有内部标准,小厂就只能吃哑巴亏。
昨天我还看见新来的小徒弟,为了赶订单,换刀之后跳过预调直接上机,被班长当场按了急停,骂得抬不起头。
我们干了二十年机械,总结出来的土话就是:预调多花十分钟,加工少废十万块。
别嫌麻烦,理论说一万遍,不如废一次料记得牢。你说对吧?
你们车间现在是舍得投钱走机外预调,还是凑活用机上对刀凑活?各位同行不妨唠唠。
