上周刚开门,质检老李就甩了一摞冲压件在我办公桌上。
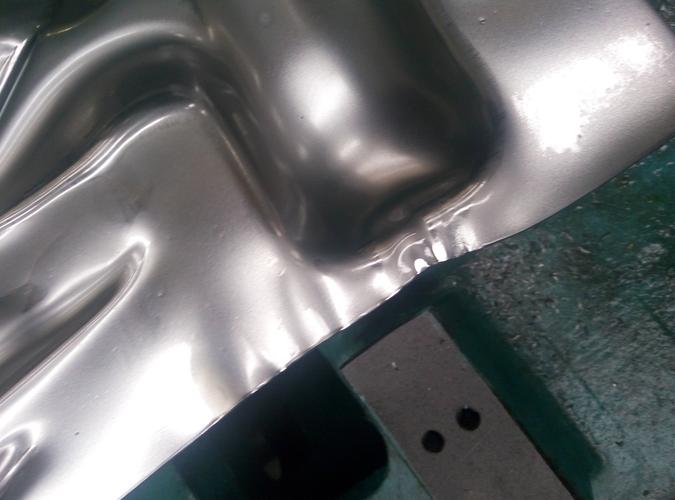
二十件汽车保险杠内板,全打了不合格,客户说折边位置的拉伸起皱超差,要扣八千块罚金。
我蹲在压机旁边摸了三遍,每道皱都在毫米级别,不拿直尺比都不一定看得出来,可人家客户要做外观件,半毫米的皱都不行。
为啥你调了一下午还是消不掉皱?
很多年轻徒弟一看到起皱,第一反应就是加压边力,加着加着直接拉裂,更头疼。
拉伸起皱说白了就是板料没被压牢,受力不均匀,松的地方被挤拱起来了。
我干了20年,见过太多栽在参数上的。就说最常用的1.2mm厚DC04冷轧板,压边力只要差0.7吨,凹模圆角R大于8mm,起皱概率直接从5%跳到22%,不信你去车间试。
现在主流有两种改法,一种是做多级变截面拉伸筋,靠不同位置的阻力控制料流,起皱率能压到0.5%以下,但是一套模具做下来,比普通的贵两万多。另一种是靠活动压边调参数,不用做复杂的筋,模具成本低,但是换一批料就得重新调,全靠操作工的手劲感觉。
说实话,行业内通常不说但实际都在做的妥协,中小批量订单,九成厂都会选第二种。哪怕废品率高一点,也比提前掏几万模具钱划算,尤其是接散单的小厂,本来利润就薄,哪敢下本做高档模。
不同行业的要求,差得不是一点半点
就说汽车覆盖件,要的是外观,只要A级面没皱,里面边角哪怕有点,折起来看不见也就算了。我上个月接的一个自主车企订单,后门内板起皱全在折边位,一开始加了一吨压边力直接拉裂,后来把靠近折边的拉伸筋磨浅0.2mm,压边力降了半吨,起皱率直接从11%降到0.2%,妥妥合格。
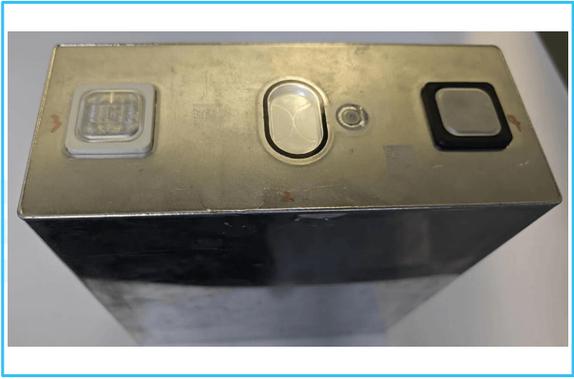
换了新能源的铝电池壳,那要求就完全不一样。壳壁哪怕有0.01mm的起皱,都会影响尺寸精度,模组装不进去,全得废。去年我给一家电池厂调工艺,他们原来用统一压边力,铝的延伸率比钢低10%,四个角永远起皱。
后来我们改成分段压边,角部压边力比直边高1.2吨,走料速度降了三分之一,起皱率直接从18%降到0.5%,人家客户直接把原来给外资的订单转了一半过来。
不过话说回来,哪怕同一个零件,不同客户的接受度也不一样,有的客户只要能用就行,半毫米的皱无所谓,有的客户要出口,半丝都不行,全靠拿捏分寸。
新风口下藏着没人说的暗礁
现在伺服压边机火了,能随便分段调压力,比原来的气动压边好用太多,国产伺服现在也起来了,价格只有进口的一半,好多厂都换了。绿色制造要求降废料,原来因为起皱废的料,现在能省下来不少,确实是好事。
不过有个行业内不愿公开的难题,现在的冲压件国家标准还是十多年前编的,对拉伸起皱的判定只分“肉眼可见”“不可见”两级,现在新能源、精密电子这些新行业,要求0.02mm以内的轮廓度,起皱哪怕看不见,三坐标一测就不合格,标准跟不上,供需双方经常扯起皮来,很多订单最后不欢而散。
还有现在做进口模具替代,好多小厂为了抢单,故意在拉伸筋加工上偷工,本来要三次铣削,他一次就完,报价比同行低一两万,终端厂拿到模具才发现,起皱怎么调都调不好,换模具又得花钱,进退两难。
今天早上我还在压机旁站了半个钟头,跟新来的徒弟调参数。
我常跟车间的小孩说,拉伸起皱没巧劲,压边跟着料性走,别死抠书本上的参数,同一炉出来的料,硬度差几个HRB,压边力就得调,这就是实操。
你们车间遇到拉伸起皱,第一反应是调参数还是改模具?有没有什么压箱底的小窍门?
