2026-10-08 18:12:58 分类:商机
上个月三号刚上班,质检老周踹开我办公室门,手里攥着检测报告,脸黑得跟淬火池的渣似的。
“你自己看,上周发走的二十件钛合金薄壁筒,客户退回来一半。”
我接过来扫了一眼,**最大变形量超差0.12mm**,刚好擦着公差线超了一丝。就是这么一点,整批报废,损失小十万。没人能反驳,人家要上天的东西,差一丝都不行。
进厂第一天师傅就给我上的一课
那时候我刚毕业,跟着师傅学铣工,第一天师傅就拿了一块淬过火的高速钢,让我铣两个平行面。
我按着图纸要求磨刀吃刀,干完上架量,差了快三个丝。
我以为我磨刀没磨好,拆下来重磨,干完还是不对。
师傅笑,拿脚踢了踢工件底下的垫铁,说你自己松掉压块再量。
我一松,嚯,差了快五个丝。原来我压的时候就把工件压弯了,松开肯定回弹。
那时候我才知道,加工变形这玩意儿,不是你刀准机床好就能搞定的。
它藏在装夹的力道里,藏在材料的内应力里,藏在走刀的方向里,你看不见摸不着,干完拿量仪一卡,它就给你当头一棒。
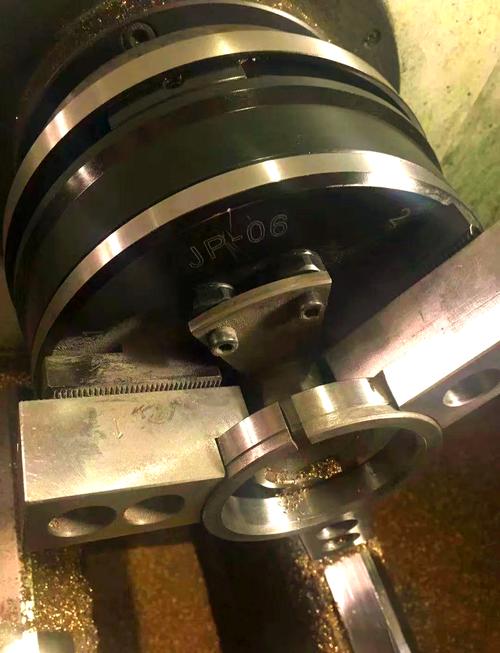 数控加工薄壁件变形超差实拍图
说实话,只要是切削加工,就不可能没变形。我们干了二十年,拼的就是把变形控在公差以内。
很多新手动不动就甩锅给材料,其实十次变形九次都是工艺没做对。
藏在工艺卡背后的门道
现在业内控制变形,主要就是两个路子。
一个是分次加工,留余量放时效,等变形稳定了再精切。另一个是用高刚度机床,小走刀慢吃刀,一次干到位。
我们厂接散单多,一般走第一个路子,毕竟大多数厂子没闲钱买上千万的高精度卧加,玩不起第二个路子。
说点行业内通常不说但实际都在做的妥协。
正经工艺要求,粗加工留**0.8mm**余量,半精加工留**0.2mm**余量,精加工前要放够**24小时**自然时效,让应力充分释放完再动手。
不过话说回来,现在订单交期催得要死,多少小厂把24小时砍到4小时,甚至干脆拿振动时效打十分钟就完事,这不叫控制变形,这叫撞大运。
碰对材料公差松就混过去,碰到要求严的,直接整批完蛋,最后还甩锅给原料供应商,说人家料不好。
一次成型的路子精度稳,就是效率太低,对机床刀具要求高,适合小批量的高端件,批量生产根本干不起,成本顶不住。
分次加工的路子效率高,成本低,只要你舍得花时间放时效,变形就能控住,就是占场地占产能,考验你排产的本事,急单根本玩不了。
装夹也是个大讲究,你硬压死夹紧,工件本身就被你压变形了,松开肯定弹回去。我们干大尺寸薄壁件都用浮动压块,每块压的力道差不多,不会硬憋出变形,这是干多了摸出来的经验,教科书不会写。
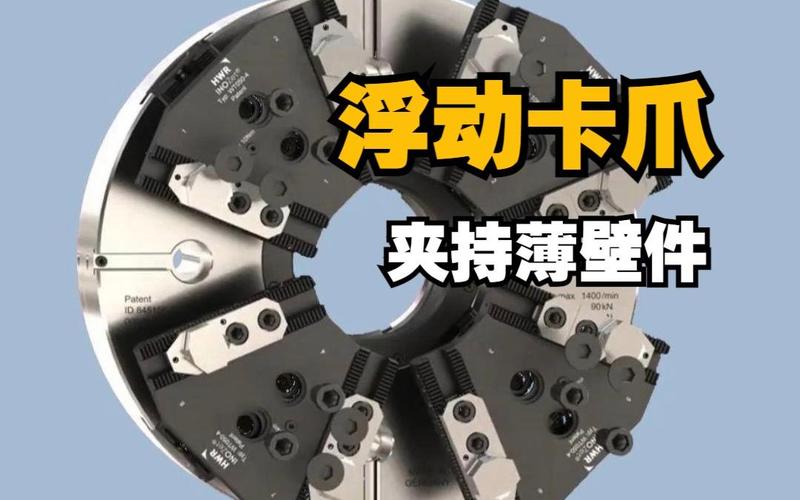 机械加工薄壁件浮动压块装夹实拍图
我给你说两个实际的例子,你就懂不同行业要求差在哪了。
去年我们接了航天院所的一个舱体连接框,壁厚只有1.2mm,要求平面度0.05mm以内。一开始按着老工艺干,出来的零件变形超过0.1mm,合格率才20%。后来改了走刀方向,顺着铝型材的挤压纤维方向走刀,应力释放均匀了,合格率直接干到95%,变形都控在0.03以内。
另一个是新能源车企的电池托盘,两米多长的挤压铝拼焊件,要求平面度0.3mm以内就行,一开始我们用四个角硬压,加工完松开,中间翘了快0.6mm,后来改成多点浮动压,压紧力从10兆帕降到3兆帕,翘曲直接降到0.2以内,顺利合格。
你看,航天差一丝都不行,哪怕多花三倍时间也得控,汽车要成本要效率,只能在变形和成本之间找平衡。
新浪潮下的老暗礁
 新浪潮下的老暗礁
现在都喊进口替代,做高端制造,对变形控制的要求越来越苛刻。
以前我们干普通农机零件,公差一个毫米都能接受,现在航天新能源的零件,公差动不动就是零点零几,差一点都不行。
但是有个事儿业内没人愿意公开说,我们现在用的加工变形验收标准,还是二十多年前制定的,很多新结构新材料,比如现在火的碳纤维复合铝蜂窝结构,根本没有对应的变形控制标准,全靠客户自己说了算,客户说不合格就是不合格,你连说理的地方都没有,只能自己吃哑巴亏。
现在很多人搞AI预测变形,说智能制造能解决所有问题,说实话,我们车间试过一套几十万的系统,把所有参数输进去,预测出来的变形,跟实际干出来的差一半都不止。
材料每一批的应力都不一样,车间温度差个三五度,变形都能差出两个丝,这些变量哪能全输进系统里?
昨天我还在机床边跟徒弟唠,干加工变形,记住一句土话:
宁留一丝余量,不冒一步险
别总想着追求速度一次干到位,多留一点点余量,放够时间让它变,变完了你再精修,比什么花里胡哨的新技术都靠谱。
别嫌慢,出一次报废,你干十件都赚不回来。
你们干机加工这么多年,碰到过最离谱的变形怪事是什么?不妨唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:聊透加工变形:干机械二十年才懂的一线经验
文章链接:https://www.yxqcspc.com/17498/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
