2026-10-08 20:21:00 分类:商机
上个月后半夜我刚换完班,调度室的电话就炸了。
粗加工班的小周撞刀了。
废掉的是一根给钢厂做的支承轧辊,四十多吨,十几万的毛坯料,切上去的第一刀就偏了两个毫米。
车间主任踩着油乎乎的钢板走到机床跟前,盯着飘红的精度屏,脸黑得跟刚从炉膛里掏出来的煤块一样。
这台老数控卧车已经跑了12年,精度早就飘得没边了,赶急活的时候全靠师傅手调,不出事才怪。
从那天起,厂里咬咬牙换了新的数控重型卧式车铣复合加工机床,我才算是摸透了这个大家伙的脾气。
藏在机身里的硬规矩
很多刚入行的小孩问我,这个大家伙跟普通数控卧车到底差在哪?
不就是个头大点吗?还真不是。
首先说底子,床身铸件要是没做够180天自然时效,用个三五年就变形,精度根本保不住。
主轴要扛几十吨的工件转,主轴径向跳动必须控制在0.002mm以内,差一丝,加工出来的轧辊辊面就出波浪,用户直接退货。
还有导轨,重型机床的导轨跨距低于2200mm,加工长轴的时候晃得跟筛糠一样,根本没法用。
现在业内主流有两种路线:全静压导轨和全滚动导轨。
全静压承载大,刚性好,吃刀再深也不颤,就是漏油,维护麻烦,成本比滚动的高一成多。
全滚动启动快,精度保持好,不用天天漏油擦地板,重载的时候刚性就顶不住,加工大工件容易出振纹。
 数控重型卧式车铣复合加工机床导轨布局图
说实话,行业内通常不说但实际在做的妥协,就是中端机型都用“前滚后静”。
床头箱端用滚动导轨,保证主轴移动的精度,尾座端用静压导轨扛重载,既把成本降下来了,又能满足八成以上的加工需求。
你别看着不地道,大部分用户买回去,加工的活根本不需要全静压的性能,这么做反而双方都划算。
不过话说回来,要是常年干百吨级的大活,咬咬牙还是上全静压,别省那点钱,后续出问题哭都来不及。
不同行当的不同要求
干能源的风电主轴,跟干船舶的曲轴,要求完全不一样。
前年我们给国内某风电厂商干3.5MW的主轴,要求一次装卡完成车外圆、铣键槽、钻法兰孔,不能二次装卡。
二次装卡哪怕找正找得再好,同轴度也容易差个零点几毫米,装上风机转起来振得厉害,不出三年轴承就废。
我们那台新机床行程14米,一次装卡干完所有工序,最后测出来同轴度0.03毫米,客户直接拉走就用了,连复检都没做。
干船舶重工的大型曲轴就不一样了。
前年跟沪东的厂合作加工MAN系列低速柴油机曲轴,曲轴本身是偏心的,转起来动平衡难控制,车铣连做的时候对机床抗振性要求高到离谱。
要求端面铣削的平面度不超过0.05毫米,差一点,装配的时候漏油压,整条船都得返厂。
那活我们就是用全静压导轨干的,整个加工过程机床连一点多余的抖动都没有,加工出来的平面用塞尺塞都塞不进去,一次合格。
换成全滚动导轨的话,我敢说十有八九要出振纹,废了。
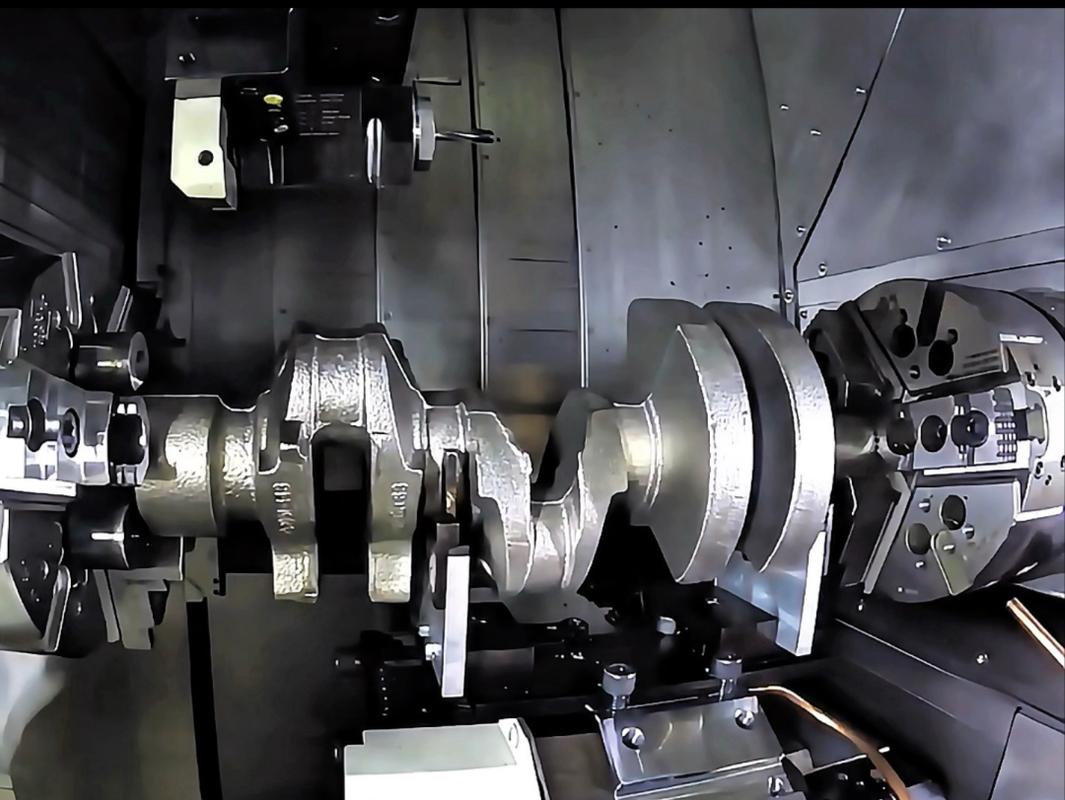 数控重型卧式车铣复合加工机床加工船用曲轴现场
红火背后躲不开的暗礁
现在国内做数控重型卧式车铣复合加工机床的厂家越来越多,以前全靠进口,一台几百万欧元,现在国内做的一半价钱就能拿下,服务还随叫随到,进口替代做得确实漂亮。
不少厂家还赶绿色制造的风口,把静压导轨的恒压油泵改成了变频的,空载的时候油泵降功率,能省三成多的电,一年下来十几万的电费就省出来了,确实是好事。
但是有个行业内不愿公开说的难题,就是现行的精度验收标准还是十多年前定的,只测静态精度,不测动态加工精度。
啥意思?就是厂家给你验收的时候,测出来主轴跳动、导轨直线度全都符合国标,合格。
你拉回去一加工几十吨的重活,动态精度直接飘了,加工出来的工件不合格,你去找厂家,人家说我验收的时候符合国标,你说不出啥来,只能自己吃哑巴亏。
这个坑,十个买新机床的有六个踩过,只是大家都不说罢了。
昨天我给新机床换导轨油,小周还蹲在边上问我,买这个大家伙最该记住啥?
我就跟他说,老师傅传下来的土话:买大不买小,留够冗余量。
别刚好你最大加工10米的轴,就买行程10米的机床,非得卡死参数降成本,留个一两米的余量,刚性、精度都能给你兜底,能用十几年不出问题。
你说我说的对不对?你们厂子买这类大家伙的时候,踩过什么稀奇古怪的坑?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老机修聊透:数控重型卧式车铣复合加工机床那些没写在说明书里的事儿
文章链接:https://www.yxqcspc.com/17504/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
