2026-10-08 23:37:53 分类:商机
上周三早会刚散,钣金组的小李拽着我往车间跑。
他脸白得像纸,脚边堆着三十多件折好的配电箱门板。
全废了。折边角度差了1度,客户说装不上门,要全部返工重做。
小十万的料,直接拉去废钢堆。老板骂到嗓子哑,小李蹲在门口抽烟,抽了整整三盒。
这事儿要是换我们那台新的数控伺服液压板料折弯机,根本出不了。
拆开机身说点真东西
很多人以为这玩意儿就是普通折弯机加了个数控屏,不对。
核心就是油路驱动那点事儿,现在主流就俩路线:伺服泵控,伺服阀控。
伺服泵控靠伺服电机带油泵变转速调流量,不需要一直泄压溢流,说实话,省电是真省。
我算过,我们那台125吨的,比老普通液压机能耗低了62%,一个月省出两千多电费,一年就是小三万。
伺服阀控响应快,大吨位机器上同步性好,但是能耗比伺服泵控高了快一倍,阀件还娇贵,进一次杂质堵了就要洗大半天。
好的数控伺服液压板料折弯机,滑块重复定位精度能到±0.01mm。什么概念?折一千件一模一样的活,差不了一根头发丝的十分之一。
很多老机器改伺服,1000吨以下的,改造成本大概是新机的35%,划算得很,比买新机省一半钱。
不过话说回来,行业内通常不说但实际在做的妥协,你们知道是什么吗?
现在市场上喊的全伺服数控折弯,十台有六七台不是真全伺服。就是只有主驱动用了伺服,后挡料还是用的普通步进电机,没上闭环,用上半年精度就飘。
你去问销售,他跟你打马虎眼说“满足一般生产需求”,说白了就是降成本,多赚差价,新手买家一踩一个准。
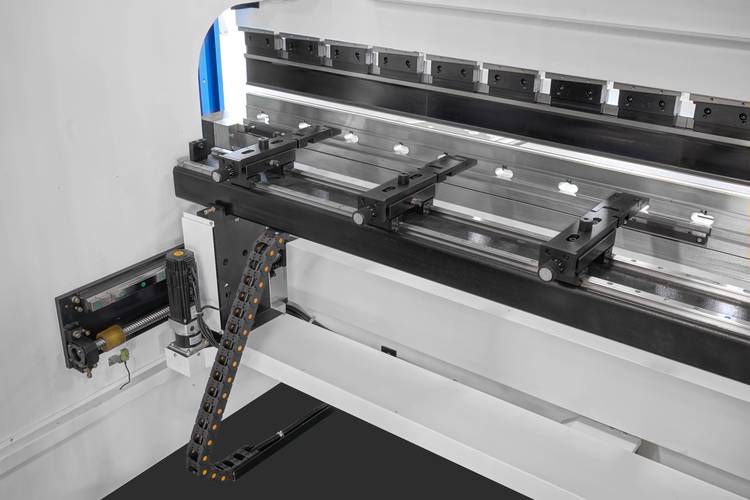 数控伺服液压板料折弯机内部油路结构图
不同场子不同用法,差得真不少
我们本地有家做输配电户箱的厂子,一年出十几万套,对公差卡得特别死。
折边角度差0.3度,拼装的时候门缝就宽了,喷完漆漏雨,客户整批退。
他们之前用三台老普通折弯,每个月挑出来的不良品能堆半间库房。
去年换了两台100吨的数控伺服液压板料折弯,现在不良率从1.2%降到0.03%,每个月省出来的返工费,够付设备分期还有剩。
隔壁工业园有家做挖掘机铲斗衬板的,就完全是另一个要求。
他们的料厚都在20mm往上,要求折弯R角公差不超0.2mm,不然装上去会磨主轴,用不了多久就抱轴。
之前用老机器,两边油压不一样,折出来的衬板一边高一边低,客户反馈最多三个月就磨坏了。
后来换了500吨的伺服液压折弯,同步精度上去了,折出来的衬板整整齐齐,现在客户说最少能用18个月,口碑一下子就做开了。
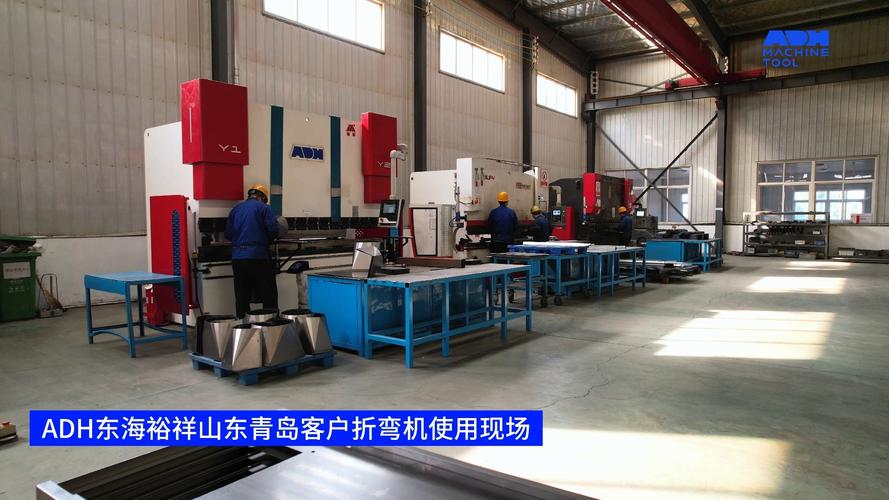 数控伺服液压板料折弯机车间加工钣金现场图
风口下藏着暗坑,别踩
 风口下藏着暗坑,别踩
现在进口替代喊得凶,不少国产厂家做出来的机子,性能其实不差,价格比进口货便宜一半还多,对我们中小企业来说真的是好事。
几十万就能换台精度达标的好机子,放在十年前想都不敢想。
不过有个行业内不愿公开说的难题,我得提一句。
现在的行业标准,只要求新机出厂的定位精度、重复精度达标,根本没对连续作业下的油封寿命做出硬性要求。
很多小厂为了压成本,用十几块钱一个的普通丁腈橡胶油封,好的氟橡胶油封要一百多一个,差价差十倍。
你买新机的时候根本看不出来问题,连续作业18个月左右,油封就老化开裂开始漏油。
换一次要拆滑块拆油路,工时加材料要小八千到一万,你找厂家,人家说油封是易损件,不包保修,你说理都没地方去。
还有现在吹智能制造,很多厂家加个能看产量的联网模块就多卖好几万,根本没法和工厂的MES系统对接,就是个凑概念的摆设,别花那个冤枉钱。
昨天小李跟着我调完新机子,折了十件门板,量下来角度全在公差里,终于笑了。
干我们这行摸了二十年机器,我就认一句土话:
“买折弯机,别光盯参数本上的漂亮数字,要摸滑块间隙,闻油箱味道,试十件厚料再拍板”。
你们厂子的数控伺服液压板料折弯机,用下来碰到过什么离谱的坑?不妨说出来,大家一起避避。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间摸爬20年说透:数控伺服液压板料折弯机那些台面下的事儿
文章链接:https://www.yxqcspc.com/17514/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
