上个月跑山东拜访一个钣金厂老板,老远就看见他蹲厂门口抽烟。脚边堆了小半盒烟蒂。一开口,那语气,恨不得把去年买的设备扔河里去。
去年接了个大的配电柜订单,要上数控冲剪复合加工线,预算有限,图便宜选了个报价比市场价低三十万的小厂家。结果开工不到三个月,滑块定位错位,冲出来的孔位公差差了一个毫米,整批货全废,赔给客户二十多万,生产线停了半个月,新客户也跑了。
你说窝火不窝火?真的,选这种百万级的生产设备,厂家选错了,真能把一个中小厂拖垮。
别光盯报价,得摸这几个硬指标
很多人买设备第一反应就是比价格,没错,但不能只比价格。说实话,核心部件的成本摆在那,便宜十万二十万,肯定在哪给你抠回去了。给你说几个能落地的判断方法,拿本记下来。
第一,要看核心部件的溯源能力。别听销售嘴炮说我们用的都是进口件,你直接要采购凭证。西门子的系统有没有原厂供货单?日本的刃具有没有报关记录?很多小厂拿翻新件、副厂件凑数,外观你看不出来,用半年就出问题。我见过更绝的,拿旧系统刷个新标签就当全新卖,坑死人不偿命。
第二,一定要带料试切,别用厂家准备好的样件。你就拉自己平时生产最常用的料,厚板、铝板、不锈钢,每种都切几片,自己拿千分尺量公差。厂家给你准备的样件都是挑了百八十遍的,好看,没用。只有你自己的料切出来合格,才是真合格。
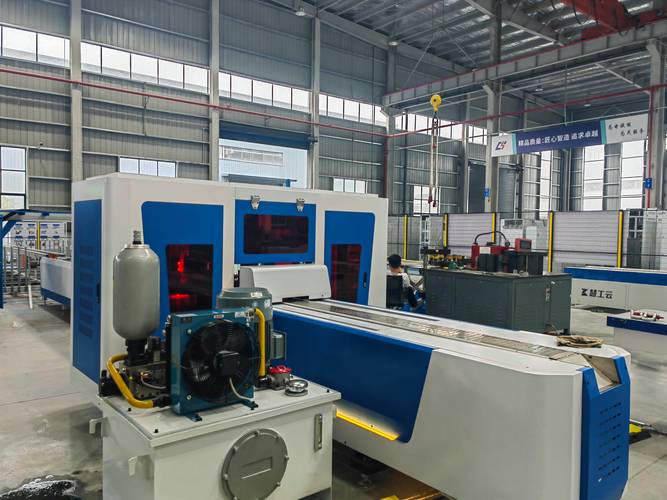
第三,盯死售后上门时效。这种生产线停一天,少则几万多则十几万的损失,你耗不起。很多小厂卖你设备的时候说的好听,出问题找不到人,电话都不接。你选厂家的时候就问清楚,你所在的区域有没有常驻售后,最快多久能上门,把这个写进合同附件里,别嫌麻烦。
靠谱厂家都长什么样,给你划好范围了
我跑了快十年机械展,接触过不下几十家做数控冲剪复合加工线的厂,靠谱的基本逃不出这三种。
第一种,就是只啃细分赛道的,不做全品类大杂烩。比如江苏常州有个叫润德机械的,二十多年就做钣金冲剪类设备,别的什么龙门铣、折弯机一概不碰。这种厂家,钱和技术都砸在一个品类里,对精度、稳定性的把控,比什么都做的大集团靠谱多了,不会为了凑产品线瞎搞。
第二种,给头部下游品牌做过批量配套的。比如给国内一线电梯厂、配电柜厂供过十几台甚至几十台设备,有长期批量使用案例的。你直接要客户联系方式,随便打两个问一句,用的怎么样,售后及时不,一问就清楚。真金不怕火炼,敢给你联系方式的,就不会差。
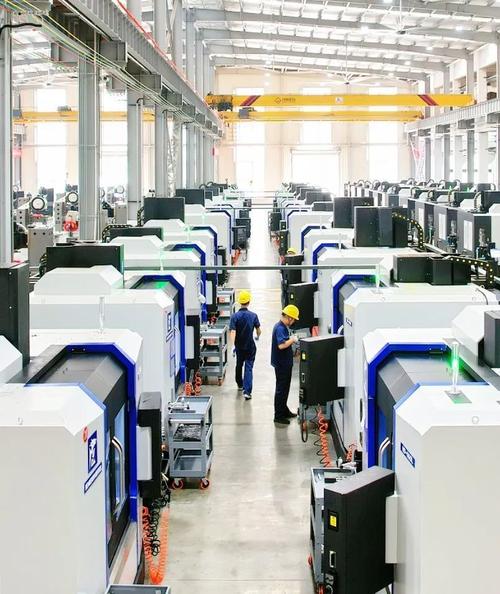
第三种,有自己完整装配校准车间的,不是贴牌组装。很多小厂根本没有自己的车间,就是从各个配件厂买零件,找个小作坊拼起来,贴个自己的标就卖了,质量根本没保障。你去考察的时候,别只看展厅,一定要进装配车间看,有没有专门的精度校准工位,有没有三坐标检测设备,一目了然。
不过话说回来,也不是说小厂家都不好,我也碰到过几个做了十几年的小厂,老板自己懂技术,做出来的设备不比大厂差,但这种太少了,大部分小厂就是赚快钱的,捞一笔就走。
不同采购规模,签合同的避坑策略不一样
如果你是中小厂,只买1-2台扩产能,记住两个点:预付款绝对不要超过30%,很多厂家要求付一半,付完你就被动了,他拖你三个月发货你都没辙。然后,把一年之内精度偏差保修+停机赔偿写进合同,别信销售口头承诺,白纸黑字写上才作数。
如果你是新建厂房,批量采购5台以上,那你得留10%的质保金,满12个月设备没大问题再付。另外要求厂家派资深调试员驻场一个月,头一个月工人操作不熟练,有问题当场调,比你出了问题再找人上门省太多事。
最后给你列个避坑清单,别嫌啰嗦,都是同行踩过的坑:
第一,不要买翻新改标的二手机。很多贩子把淘汰的旧设备换个外壳刷个新系统,当全新机卖,比正规厂家便宜几十万,你别碰。查一下系统的开机时长,摸一下导轨的磨损痕迹,一查一个准。
第二,不要信「高配低价」的鬼话。核心部件的成本摆在那,比市场价低20%以上,百分百有猫腻,不是部件换了副厂,就是售后没保障。
第三,不要跳过厂验。哪怕你再忙,也得派个懂技术的师傅去厂家现场看一眼,试切完再发货,别嫌麻烦直接打款拉走,等拉到厂发现问题,扯不清。
说实话,买数控冲剪复合加工线,本质就是买厂家的靠谱程度。设备能达标的参数大家都差不多,差的就是背后的品控和售后。选对了,用十年八年都没大问题,选错了,不到一年就能把你拖垮。哪有那么多漏可捡,踏踏实实选对厂家比什么都强,对吧?
