藏在台面下的选厂判断标准
很多人买设备先看报价,再看展厅样机长啥样。这都是外行玩法。
第一,一定要去看正在老客户厂里干活的原型机,别只盯展厅的新机。展厅那台都是磨了几百遍抛过光的,啥问题都没有。你找同地区用了两三年的老机子,开起来磨两个你常用的工件,测一遍精度。能答应让你去的,基本心里没鬼。不让你去的,转头就走,别犹豫。
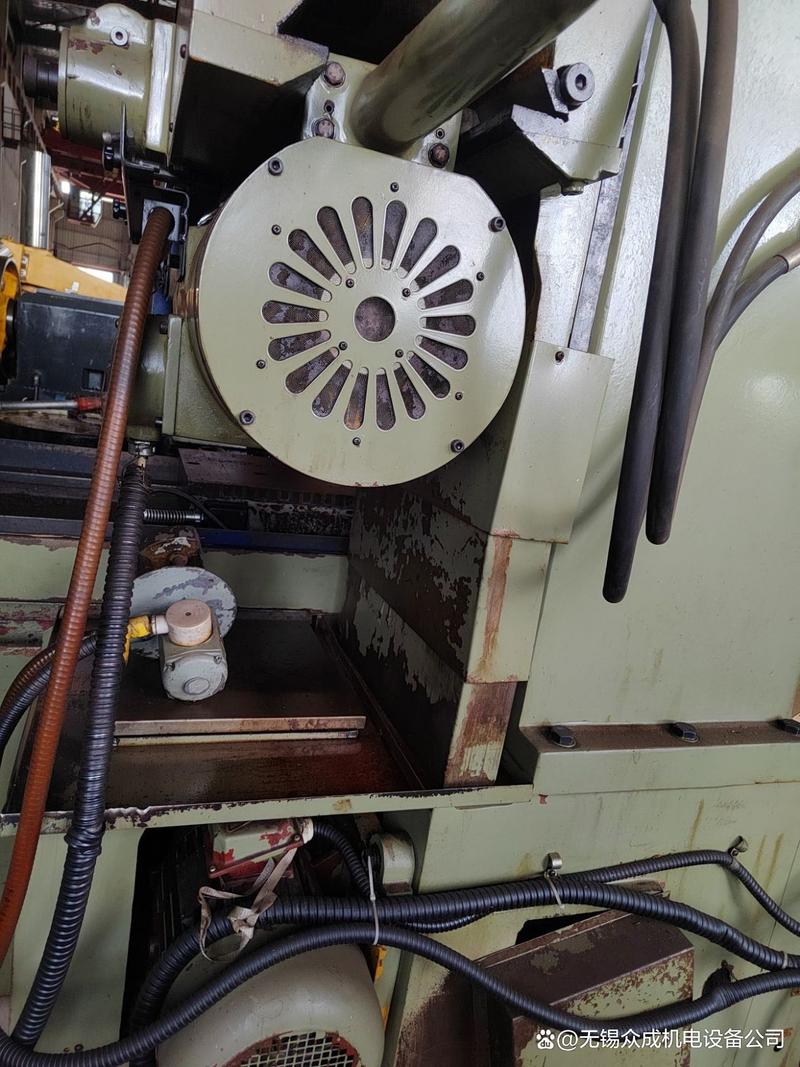
第二,核心部件要能溯源,要给你看采购凭证。数控系统是不是发那科或者西门子原装全新?还是市场上收的翻新机?导轨用的哪个牌子的?有没有原厂的采购单号?别听销售说“我们都是进口部件”,张嘴就来的话谁都会说。要白纸黑字给你看,能查得到的才算数。很多小厂拼装机,核心部件都是翻新的,卖的时候比正规厂便宜十万,用不到半年就开始晃,修都没处修。
第三,算清楚售后响应的实际半径。磨床这东西,停一天工,少则几千多则几万的损失。你在河北开厂,买个广东小厂的设备,出了问题喊售后,最快也要三天才能到,遇上管控,等半个月都是常事。这种损失,厂家不会给你赔,只能自己咽。优先选本地或者周边省份有售后点的厂家,真出问题,当天就能有人上门。
靠谱厂家到底长什么样
说实话,我接触过这么多磨床厂家,靠谱的从来都不是那些到处砸广告吹“行业第一”的。
第一种,老牌国企转制的地方厂。比如无锡那边做了快四十年的常源机床,从八十年代就开始做磨床,没搞过跨界投资,一辈子就盯着平面磨床磨。他们之前给航天院所供过加工设备,标准卡得比谁都严。你要去看老客户,直接给你一串地址,让你自己开车去看,不会派人跟着你盯着,你爱问工人啥问啥。这种厂子,不会做一锤子买卖,靠的都是周围圈子的口碑活着。
第二种,给进口品牌做过多年代工,转做自有品牌的。比如山东的鲁控机床,给德国老牌磨床厂做了十几年的床身和整机代工,现在自己出来做牌子,工艺标准全按欧标来,床身的退火工艺比很多国内小厂多一道工序,用十年都不会变形。价格比进口原厂便宜一半还多,精度稳定性差不了多少,性价比很高。
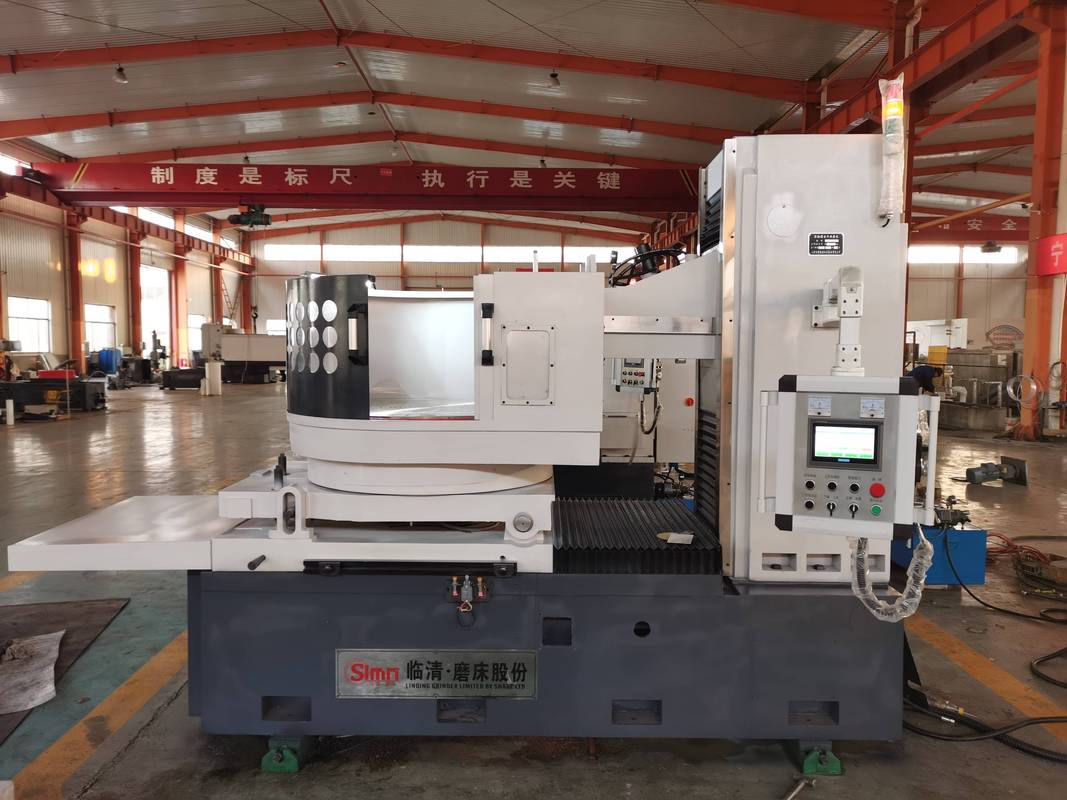
第三种,只做细分品类的专业厂。比如有些厂家就做1米到2米的中小型数控卧轴矩台平面磨床,专门服务模具行业,比那种什么大小磨床都做、还做车床铣床的厂家专业太多,出了问题调试经验也足。
不同采购规模的签约避坑攻略
如果是自己开厂买一台自用,预算不算高。
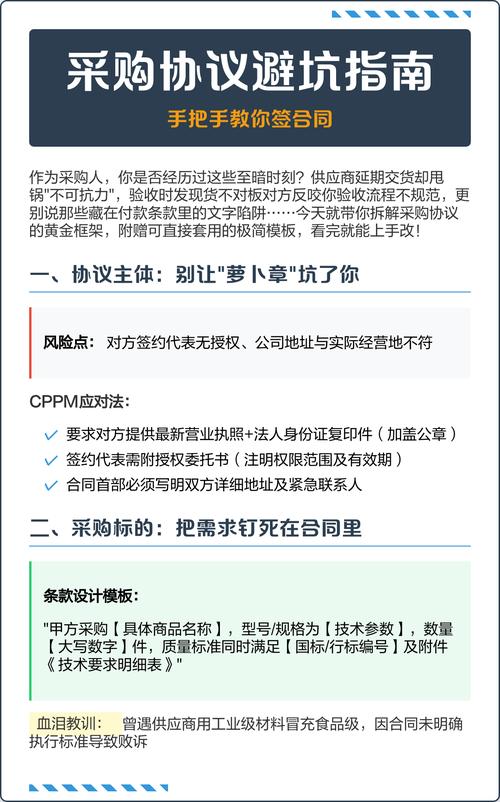
别听销售忽悠你付全款优惠多少。最多付30%的定金,装机调试完,一定要留10%的尾款,三个月后精度稳定再付。所有口头承诺都要写进合同:精度保多少,保多少年,核心部件坏了多久上门,都写清楚。别嫌麻烦,真出问题的时候,合同就是你的护身符。避坑第一条:凡是报价比行业均价低15%以上的,一律别碰,99%都是拼装翻新机。
如果是批量采购,比如经销商囤货,或者大型机械厂扩产。
先提一台试加工,拿你自己厂里常用的工件,连续磨半个月,每天测精度,没毛病再签批量合同。一定要让厂家给你的操作工做上门培训,磨床的调试技巧很多,不是装机完就能用好的,这个费用要包含在报价里,别额外加钱。避坑第二条:别信“原装进口部件”这种模糊说法,合同里要写清楚具体品牌、具体型号,能溯源查真伪的那种。
不过话说回来,现在国内做磨床的技术已经很成熟了,没必要盲目追进口。适合你加工需求的,靠谱厂家出来的机子,就够好用。
买设备跟找合作伙伴一样,别光看门面好不好看,销售嘴甜不甜。要摸得到实际干活的机子,看得着实实在在的凭证,出问题能找得到人。这就够了。对吧?
