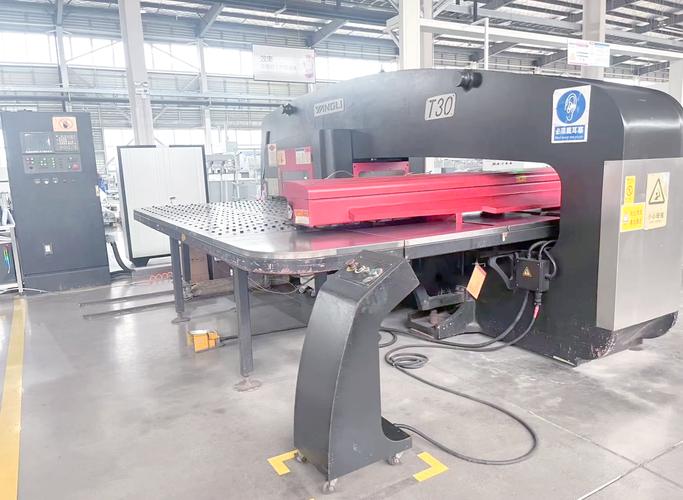
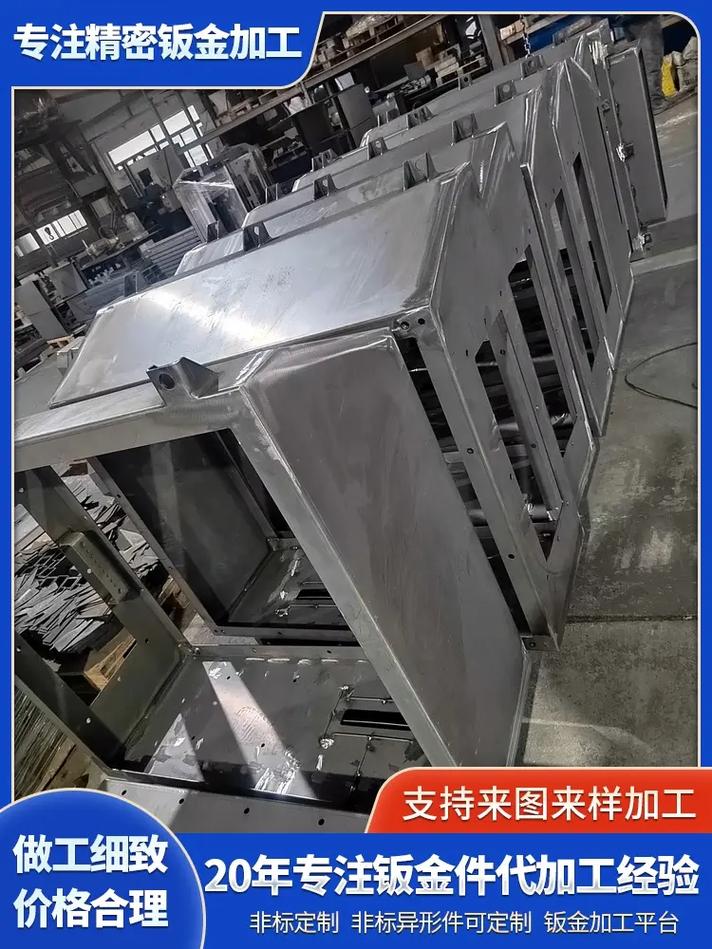
上周半夜三点接电话。 广东佛山做钣金的老陈在电话那头吼,差点把我耳膜震破。 他三个月前贪便宜,找了个小厂家做的翻新数控冲床,干到半夜转塔直接飞出来,砸穿了安全防护门,离操作工的脑袋也就半米远。 真的险。 我第二天赶过去,蹲在地上捡锈得发乌的螺丝,沾了满手劣质润滑油。那时候我就想,太多买设备的老板,压根没搞懂选数控冲床厂家到底选的是什么。 数控冲床转塔故障车间现场图 别光盯着报价,三个数字戳破幌子 别光盯着报价,三个数字戳破幌子 很多人上来就问,你家一台125吨的多少钱。 报价低三个万就直接签合同。说白了,这就是给无良厂家留了坑你的空间。 我干了20年,就认三个硬数字。 第一个是转塔定位精度,正规大厂敢给你保±0.01mm,小厂能做到±0.05mm都偷着乐,你加工小孔的时候根本看不出,凑活能用,过半年间隙磨大了,废件一堆一堆出。 第二个是床身时效处理,正经厂家浇完铸件,要放够72小时自然回火时效,就是放在露天慢慢焖,把内应力放干净,用十年床身都不会变形。 小厂呢?进窑烤12小时就拉出来组装,成本省了好几万,不到三年床身就歪,你找谁说理? 第三个是丝杆预紧间隙,正规厂家控制在0.002mm以内,跑合一周才出厂。小厂直接拧上就完事,用不了半年丝杆就窜动,精度掉得比股票还快。 说实话,现在主流就两条路线,气动冲头和伺服冲头。 气动的便宜,维护简单,每分钟最多冲300次,适合干粗活累活。 伺服的精度高,冲次能到600次,效率翻番,就是贵,维护成本也高。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 大多小厂家拿半伺服冒充全伺服卖。就是只有主电机用伺服,转塔定位还是开环控制,成本一下差出去五六万,买家还以为捡了大便宜,回去用才发现定位不准,根本退不了货。对吧? 不同行业要不同货,厂家懂行才是真本事 去年给江苏一家做家电钣金的工厂调设备。 他们给头部品牌做空调外壳,每个上面有三十多个安装孔,要求孔距误差不能超过0.02mm,不然装不上。 之前找的那家数控冲床厂家,为了拉单,随便给了个标准机型,结果第一批一千件,三百多件不合格,赔了客户十几万违约金。 后来找我们推荐了带闭环控制转塔的机型,精度稳得住,现在废品率控制在千分之三以内。 数控冲床加工家电空调外壳钣金工件图 另一个例子是浙江做汽车内饰的客户。 他们冲隔音棉的孔,要求压力稳,冲速慢,不能把棉冲糊了,根本不需要高冲次。 很多厂家为了卖高价,硬推600次每分钟的高速伺服冲,客户花了冤枉钱,用起来还不对味,最后还是换了低冲次的气动款才解决。 你看,同一个数控冲床,放不同行业,要求差了十万八千里。 好的厂家会给你匹配需求,不是什么贵卖你什么。 进口替代风口下,藏着行业不愿说的暗礁 进口替代风口下,藏着行业不愿说的暗礁 现在都喊进口替代,好多厂家都吹自己能替代进口,能做智能制造,连上MES,能做无人车间。 说实话,大部分都是装样子。就是给你装个数据采集模块,能看个冲次,根本没打通设备和工厂ERP的数据,说白了就是贴个智能标签卖高价。 不过话说回来,有个行业内不愿公开的难题,我今天说出来,可能要得罪同行。 就是现在的行业标准,还是十多年前定的,只要求出厂时候的静态精度合格,根本没要求1000小时满负荷工作后的精度保持率。 很多小厂家出厂的时候检测合格,卖给你,用半年,转塔磨损,精度掉了两个档次,你去找厂家,人家说我出厂合格啊,标准没要求用多久还得保持精度,你只能吃哑巴亏。 绿色制造现在也喊得凶,很多厂家说自己的机床省电,其实就是把电机功率降了,你干厚板的时候直接出力不够,卡刀抱轴都是常事。 我昨天在车间给新机床拉荒,摸了摸浇了不到半个月的床身,还带着点潮气。 干了这么多年,我总结了句土话:买冲床,就是买厂家的那股笨劲儿。 肯花时间焖床身,肯给你用真东西,不玩花里胡哨的概念,就是好厂家。 你们买数控冲床的时候,遇见过什么样的坑?不妨出来聊聊,给新来的老板提个醒。