三批风电主轴的调质样件,金相报告全不合格。客户要整批退,小两百万的货,说砸就砸。
一开始全怪热处理车间,说淬火工艺调错了。重新淬了一块样件,切完测还是不对。
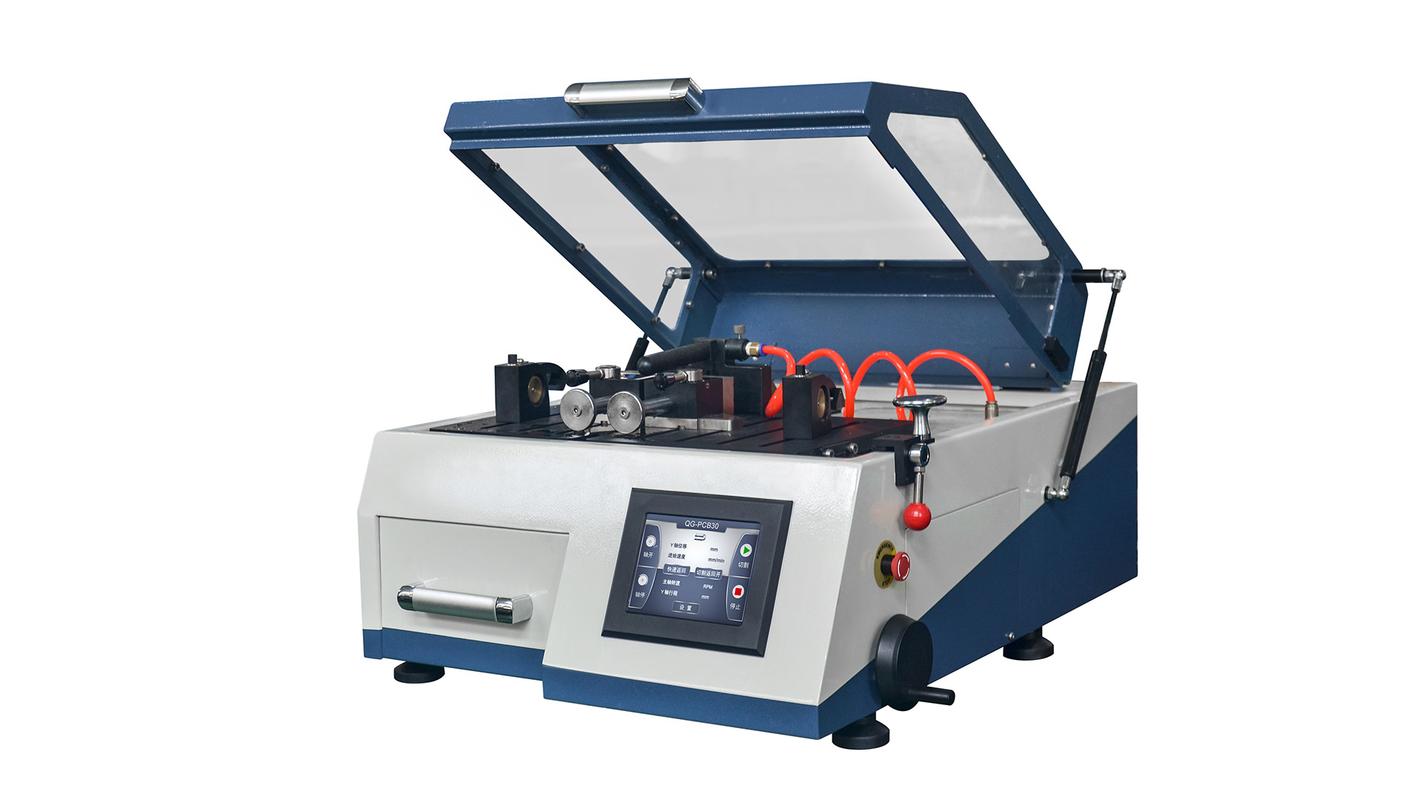
后来借了对面加工厂那台用了十年的老设备重新切,晶粒度评级直接差两级。哦,原来问题出在新买的那台金相切割机上。
卖设备那家小厂,报价比别人家便宜近两万,谁知道台面刚度差一半,切的时候抖得跟筛糠似的,直接把内部组织拉变形了。
选金相设备,别光看参数,得摸厂家的底
说实话,很多人买金相设备,只看外壳亮不亮,报价低不低,根本不会挖厂家内里的东西。就说切割这块,现在主流就是两种路线:手动进给和伺服自动进给。
手动的比自动的便宜35%,小厂图省钱爱买,可手动进给力度全靠手压,切硬料的时候要么烧糊组织,要么拉变形,根本出不了准结果。
这行有个不说出口的妥协,很多不良厂家把手动改个壳,换个触摸屏就当伺服自动卖。还把伺服的响应速度从10ms压到50ms,一块控制板能省好几百,普通用户根本看不出来。平时切软钢没事,一碰到调质到HRC55以上的硬料,立马露馅。
再说说镶嵌机的加热块,懂行的都知道锻铝比铸铝好。可绝大多数厂家卖的入门款,全用的铸铝。
铸铝的导热均匀性比锻铝差30%,用个一年半载,温度场偏个三五度,样件镶嵌出来磨不平,你测脱碳层的时候,差个零点零几毫米,对于高端工件就是不合格。
你问他,他跟你说参数都达标,反正你也拆不开加热块看。
选型根本不是越大越好,你天天切10mm以下的小试样,买5000W的大功率纯浪费。电费贵不说,震得试样都夹不住,很多厂家偏偏劝你买大的,赚的多啊。
不同行业,对金相设备厂家的要求差得远
三年前给一家做新能源汽车高强度螺栓的厂子调工艺,碰到过一档子事。他们买的某小厂家的金相显微镜,分辨率不够,1000倍下看晶界,糊成一片。他们的螺栓要求脱碳层不能超过0.03mm,每次测出来都差0.01到0.02mm,差点耽误给主机厂供货,整批召回可不是闹着玩的。
后来换了一家专门给汽车零部件行业做设备的厂家,换了高复消色差物镜,立马就清晰了,问题直接解决。
做汽车紧固件,拼的就是亚微米级的分辨率,你设备跟不上,再厉害的师傅也白搭。
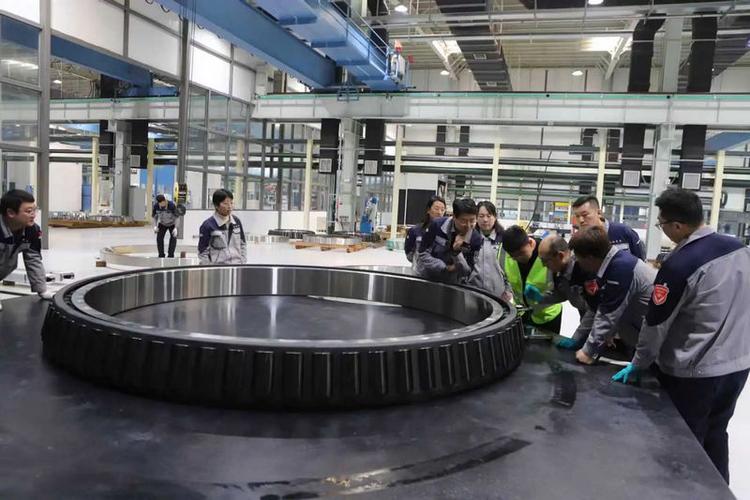
去年给大连一家做风电主轴的厂子做失效分析,又碰到另一个问题。
他们要测滚道表面的淬硬层深度,样件直径快半米,绝大多数金相设备厂家做不了这么大尺寸的移动载物台,只能把样件切小块取下来,取的位置偏一点,应力层深度就测错。
找了一圈,只有少数厂家能做800mm行程的定制载物台,装上之后才测出,原来淬火应力集中在滚道表面下2mm处,刚好解决了半年多的开裂难题。
你看,一个要精度,一个要尺寸,根本不是一套设备通吃的事,厂家有没有做差异化的能力,一试就出来。
进口替代潮下,藏着不少行业暗礁
不过话说回来,有个行业不愿意公开说的难题,就是标准滞后太严重。
现在新材料出的多快,碳化硅陶瓷基、高温合金、储氢合金,这些新材料的金相制样标准还是十年前的,绝大多数厂家做设备,还是按传统钢铁材料的参数来,切新材料的时候要么崩刀,要么把表面组织损伤,测出来的结果根本不对,你找谁说理去?
还有绿色制造这块,现在环保查的严,金相制样的切割冷却液、腐蚀液都是危废,很多小厂家卖设备的时候根本不提回收设计,你买回去,环保查下来罚款比设备贵三倍,找厂家,人家说我只卖设备,不管废液处理。
很多人买设备的时候根本想不到这一层,吃了亏没地方说。
我干了二十二年车间,天天跟金相样件打交道,总结出来一句土话:买金相设备,三分看参数,七分看厂家良心。
你参数印在画册上都好看,内里偷换了什么材料,减了什么配置,只有厂家自己知道。出了问题能不能找到人,能不能给你解决,比什么都重要。
你们这些常年跟金相设备打交道的,有没有遇过那种低价挖陷阱的厂家?不妨唠唠。
