2026-10-11 02:11:58 分类:商机
上个月夜班,我刚巡完一半线,兜里的对讲机就炸了。
小李的声音带着颤:张工快过来,三号线又废了三模。
我跑过去一看,地上堆着仨新能源充电桩外壳,翘曲得像被踩过的纸盒子。
两万多的料,半小时就成了垃圾。
啥问题?新换的注塑机,螺杆料筒都没问题,拆开模温机一看,控温探头偏了五度,就是小厂家凑出来的机器,省了百八十块的探头钱,捅了大漏子。
这玩意平时安安静静蹲在车间角落,谁都不多看一眼,出了事才知道,模温机厂家靠不靠谱,直接卡着你生产的命门。
别拿模温机当普通烧水罐,里面门道藏得深
很多年轻徒弟说,不就是给模具加热降温吗?有啥技术含量?
说实话,真不是。
模温机就是靠控温介质,把模具温度稳定在你要的范围,精度差一点,成品废一片。
好的模温机厂家,控温精度能做到±0.1℃,差的能给你飘出一度多,遇到对温度敏感的料子,直接歇菜。
油温机稳定工作的最高温度,正经厂家能做到300℃,小厂做出来的,到200℃就开始漏油,密封件三天两头坏。
负载变了之后,正经厂家的机器3分钟就能回稳,差的要等十多分钟,这十多分钟出来的全是次品。
现在行业里主流两种加热管方案,一种是英格莱800不锈钢电热管,一种是普通铁镀镍的。
前者导热均匀,耐结垢,正常用五七年都不会坏,成本却是后者的三倍。
后者便宜,头一年用着啥毛病没有,一年半之后就容易局部烧穿,控温慢慢就飘了,等你发现的时候,已经废了不知道多少料。
行业内通常不说但实际在做的妥协是什么?
好多厂家对外宣传全机用英格莱800管,其实只有主加热管是,辅助加热管悄悄换成普通的,你不拆开把管子锯开看,根本发现不了。
毕竟省下来的都是利润,吃亏的只有买家。
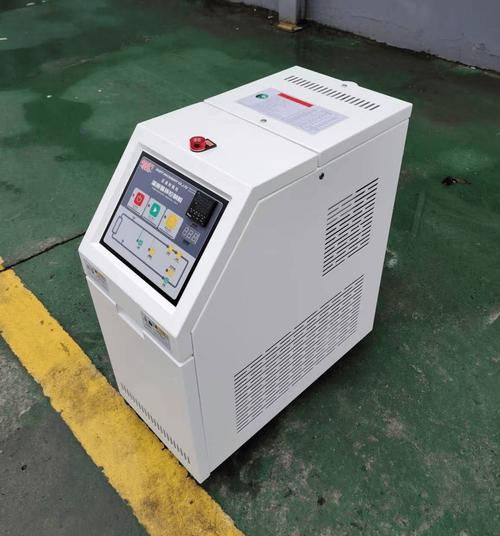 注塑车间正在运行的模温机设备
不同行业找模温机厂家,要求差着十万八千里
你做注塑的,找啥活都接的厂家,大概率要翻车。
前年我碰过台州一个做汽配注塑的老板,贪便宜找了个小厂做机器,他做的是汽车门把手,薄壁厚,要求冷却速度快。
那厂家给他配的泵流量不够,打出来的把手总有收缩凹痕,合格率上不去,最后重新换机器,多花了十几万。
再说第二个场景,风电复合材料热压成型。
前年我去内蒙一个做风电叶片的厂子,他们要做15米长的叶片蒙皮,树脂固化要求升温速率必须稳在5℃每小时,不能快不能慢。
原来找的模温机厂家是专门做注塑的,根本不懂复材的要求,一开升温直接飚到18℃每小时,整张大蒙皮直接报废,小一百万就打了水漂。
后来换了个专门做复材模温的厂家,改了控温逻辑,加了多段分区控温,才把合格率拉上来。
说白了,好的模温机厂家不会啥单子都接,会根据你的行业调方案,上来就说我啥都能做的,多半是凑活。
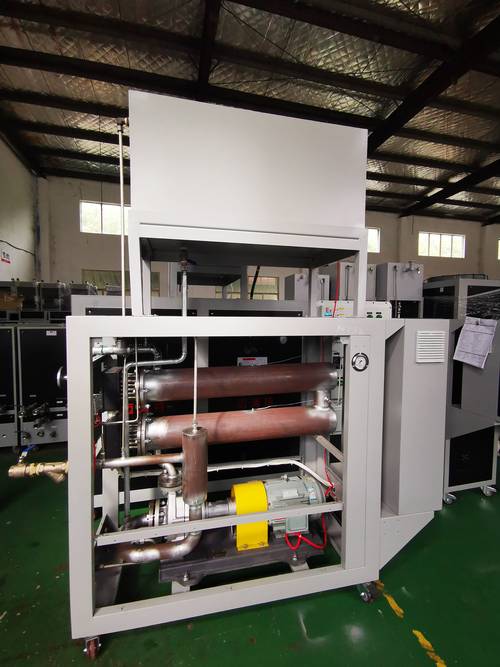 风电复材热压生产线配套模温机组
都说升级进口替代,藏着不少行业暗礁
 都说升级进口替代,藏着不少行业暗礁
这两年好的变化确实有,原来高端300℃以上的油温机全是进口的,一台卖几十万。
现在国内头部的模温机厂家已经做出来同款精度的,价格只有进口的三分之一,出问题二十四小时就能上门修,好多厂子都换成国产了。
还有节能,现在不少厂家都做了余热回收,一吨料能省一成多的电,一年下来能省出半台机器钱。
不过话说回来,行业有个不愿公开的难题,就是标准滞后带来的风险。
就是结垢问题,水式模温机用的是水,时间长了管路都会结垢,堵了之后换热效率掉三分之一都正常,控温自然就飘。
现在没有强制的抗结垢标准,好多厂家说自己做了防结垢处理,其实就是加了个普通的过滤网,根本没做管路内壁的钝化软化处理。
用了一年多,管路堵了,厂家就说你家水质不好,甩锅甩得干净,用户有苦说不出。
刚才门口那台新换的模温机又嗡的一声转起来了,小李现在调完温度,出来的塑件尺差刚好合格。
我干了二十年,总结出来的土话就是:选模温机厂家,就像找搭伙干活的师傅,不能光看报价说得甜,得摸过他干过的活才知道靠谱不靠谱。
你们车间碰到过模温机厂家的坑吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸了20年车间机器,我告诉你怎么选靠谱模温机厂家
文章链接:https://www.yxqcspc.com/17664/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
