踩过坑才懂:平口钳选厂家的痛,没采过购的根本不知道
上个月帮朋友工厂处理一批退货,拉回仓库堆着的时候,我又想起前几年自己管采购踩的坑。那时候刚接手,为了给公司省成本,找了一家报价比别家低20%的平口钳厂家,货拉回来装上加工中心,头一个月铣钢件,夹位就滑牙了,换了一台用了三个月,基体直接裂了个口子,飞出来的屑差点伤到开机器的师傅。
找厂家扯皮,人家说你们超负荷使用,一分钱不肯退。真的窝火。
平口钳这东西说大不大,说便宜也不贵,但选错厂家,耽误生产赔工件,亏的钱能买十台新钳都不止。
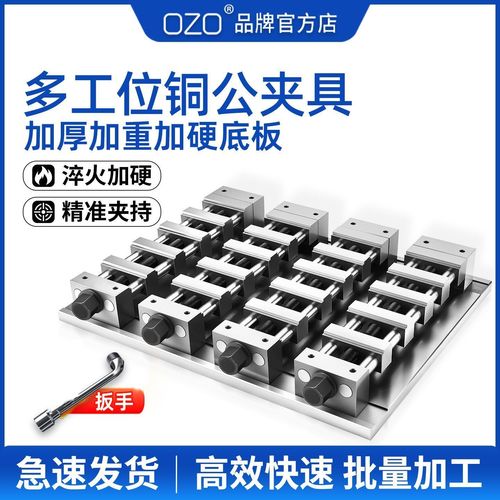
三个硬标准,当场就能筛掉八成不靠谱厂家
说实话,选平口钳厂家真没那么多花里胡哨的,就看这三点,落地就能用。
第一,别只看钳口检测报告,要拿 整钳基体的材质报告。很多小厂家玩套路玩得溜,钳口给你用合格的淬硬钢,基体就偷换便宜的翻砂回炉料,杂质多密度不够,用久了要么变形要么开裂,你不砸开根本看不出来。真要验,直接让厂家发带炉号的原报告,P的图随便给一张的不算,靠谱的厂家根本不怕你查。
第二,要实时拍试夹测试,别收剪好的宣传片。你随便提要求,比如让他夹一块10mm的薄板,锁死后用撬棍晃钳口,拍全过程给你看间隙,再换一块200mm的厚料重复一次,要是间隙能塞进去一张A4纸,直接pass。合格的精密平口钳,间隙连一张名片都塞不进去。
第三,看售后条款敢不敢写死。那种张嘴就说“终身维修”的基本都是空话,真出问题要你出运费出配件钱,坑死你。靠谱的厂家敢白纸黑字写 非人为损坏半年包换,一年免费保修,修不好直接退钱,这才是对自己产品真有信心。
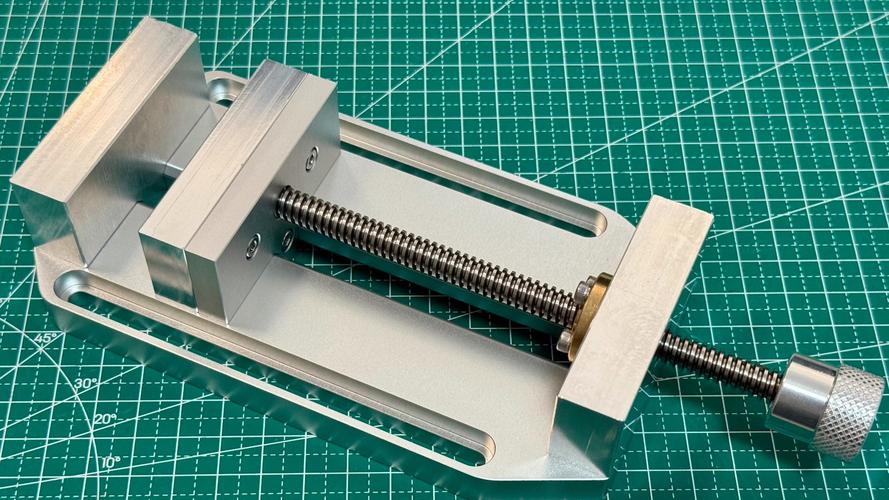
什么样的平口钳厂家,敢放心合作?
我跑过几十家厂,合作过的平口钳厂家不下二十家,最稳的永远是两类,没例外。
第一类,本身自己有机加工车间的自产厂家。不是那种翻砂找小厂,组装找外包,贴个牌就卖的贸易商。比如山东潍坊的潍岳机具,自己有三亩地的加工车间,四五台龙门铣专门加工平口钳基体,从翻砂到成品全自己做,我上次拿他们的钳体去做材质检测,硬度比那些贴牌货高15%都不止,给车间用了四年,没一个变形开裂的。还有广东东莞的顺佳精密,专门做自动化生产线用的精密平口钳,本身给好多知名机械手品牌做配套,人家自己做自动化设备也用自己的平口钳,不可能砸自己饭碗,品控卡得比甲方还严。
第二类,做了十几年只做平口钳的老厂。别看人家厂房不大,员工也就二三十号,人家一辈子就啃这一个产品,比那种什么机床附件都做的大集团靠谱多了。我去年认识江苏泰州一家老厂,老板做平口钳做了二十八年,儿子都不肯接班,他还天天泡车间,每个钳口的平行度他都要自己过一遍,价格比一线品牌便宜两成,质量一点不输,这种厂家,闭着眼拿都不会错。
不过话说回来,那种什么都做的厂家真的要小心,今天做平口钳明天做机床后天做叉车配件,平口钳就是他们凑营收的边角料,能给你用好料才怪,对吧。
不同采购量的签约策略,避坑一条都不能少
要是你一次只买两三台,自己车间换设备用。别贪便宜。比市场价低15%以上的,直接拉黑。不用想,肯定是回炉料做的,用上半年出问题,修的钱都够你买台新的了。签合同的时候别偷懒,一定要把 基体材质、钳口硬度、售后条款 都写进去,别只写“平口钳一台”,真出问题你打官司都没依据。
要是你一次采购十台以上,给新生产线配货。别嫌麻烦,一定要抽一天时间上门看,哪怕找当地做机加工的朋友帮你转一圈都行。花不了几千块,总比拉回来一整车次品退不掉强。我前几年就是省了两千块路费,没去看,结果拉回来十八台,有七台钳口平行度不合格,退回去厂家只肯退七成,亏了小两万,说多了都是泪。
最后给你列几条避坑的硬规则,记下来:
凡是张嘴就说“给国内一线大牌代工”,但拿不出代工合同或者供货单的,别信,十有八九是吹的。
所有承诺都要落纸,口头说的再好听都不算,厂家老板亲口说的包换,不写进合同,出问题他转头就能不认。
别拿普通台钳的价格比加工中心用精密平口钳的价格,很多新手采购不懂这个,拿便宜台钳的预算找精密平口钳,找不到就选低价的,最后肯定踩坑,精度差十几个丝,做出来的工件全废,亏的不是一点半点。
平口钳不起眼,但真的决定了你加工的底线,省几百块钱选个差厂,最后整批工件报废赔十几万,这种事我见得太多了,真的不值当。
