2026-10-11 18:08:57 分类:商机
去年三伏天,车间角落堆了三百多台退回来的家用空调蒸发器。
全是焊缝漏冷媒,空冷媒箱摆了半条生产线。
我蹲在坡口机旁磨废焊缝,厂长叼着烟过来,脚踢了踢堆货的木托。
“省了二十万买小厂的焊机,这下赔了八十万,这不扯犊子吗?”
选铜管焊机,得摸透厂家藏在报价里的门道
铜管焊接现在主流就是两条技术路线,电阻焊和高频感应焊。
电阻焊设备便宜,同产能的机子,报价比高频感应低差不多30%。
但你要是焊壁厚0.8毫米以下的薄壁紫铜管,电阻焊的电极一周就得拆下来磨一次,耽误产能不说,焊缝一致性根本控不住。
高频感应就稳多了,焊接时间通常卡在0.3秒到0.8秒之间,差0.1秒,熔深就能差0.2毫米,厂家给你调好参数,电极三个月换一次都能正常用。
说实话,行业内不说但实际都在做的妥协是什么?
很多小厂报低价,不是人家成本控制得好,是给你用了翻新的IGBT模块。
拆下来的旧模块,挑没坏的重新封装,喷上新漆,装进去你根本看不出来。
价格能压下去两成,用不到一年就开始动不动炸模块,停一次工,少则几千多则几万的损失,全得你自己担着。
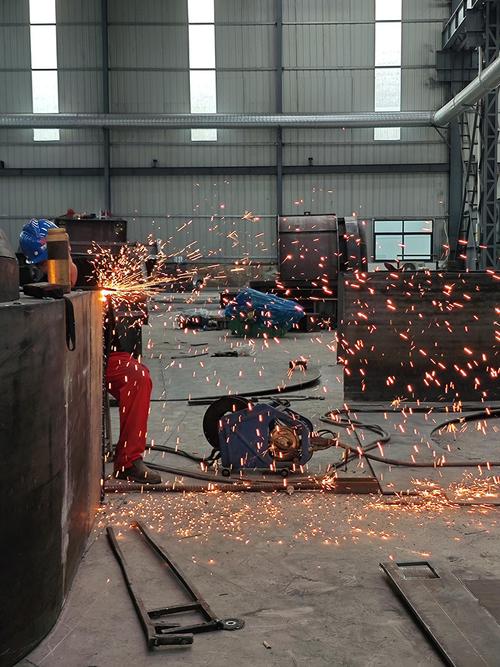 机械车间铜管焊机焊接作业现场图
不同行业找铜管焊机厂家,要求差着十万八千里
就说我前两年接触的两个真实案子。
第一个是浙江做家用冷柜的老板,一年出四十多万台,对焊缝一致性要求卡得要死。
之前图便宜找了个小厂家做的焊机,没加电网电压闭环补偿,赶上用电高峰,电网波动5%,就有一批焊缝熔深不够漏冷媒,一年退了三批,差点把品牌做砸。
后来换了佛山一家做了二十多年的铜管焊机厂家,人家专门加了稳压模块,整机贵了八万,三年过去了,批量漏焊的事故一次都没出过。
另一个是山东做大型化工管壳换热器的厂子。
他们要把壁厚3毫米的黄铜管焊在碳钢板上,还要胀焊结合,要求不能有应力裂纹,探伤合格率必须达标。
之前用的通用焊机,探伤合格率一直卡在82%左右,返工人吃马喂的,成本高得吓人。
找了江苏一家专做非标焊机的厂家,人家改了焊枪行走轨迹,把焊接电流分三段控制,还加了焊后实时应力微调,整机贵了十五万,改完之后合格率直接涨到98%,省下的返工费,半年就回本了。
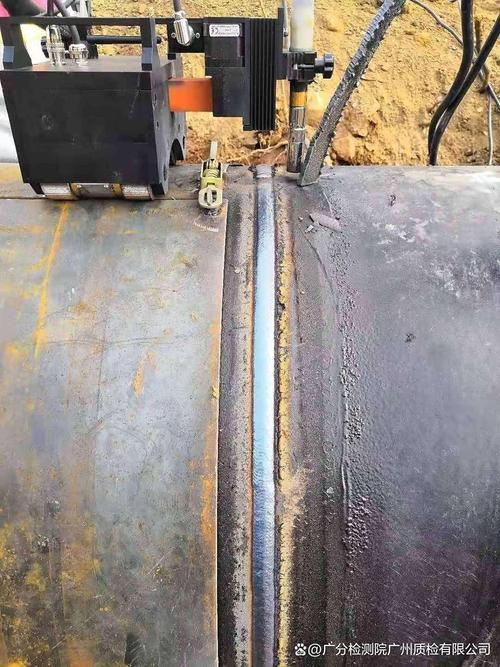 化工换热器铜管与管板焊接成品探伤图
新风口底下,藏着不少没人说的暗礁
 新风口底下,藏着不少没人说的暗礁
现在都喊进口替代,之前高端的高精度铜管焊机基本都是日本厂商包了,现在国内不少做了十几年的铜管焊机厂家,技术已经赶上来了。
控制精度能做到±1%,和进口机子差不了多少,价格才不到一半,确实给国内厂子省了不少钱。
还有绿色制造那事儿,现在新的逆变焊机,比老款的工频机子省电25%以上,一年几十万度电省下来,都是真金白银的利润。
不过话说回来,有个事儿行业里没人愿意公开说。
就是现行的铜管焊机行业标准,还是十年前定的,只要求了输出功率、外观这些基础指标,根本没跟上现在铜管材料的变化。
现在什么无氧铜、铜镍合金、覆塑铜管用得越来越多,不同材质要求的焊接参数差得远,没有统一标准,厂家都是凭着自己的经验调,出了问题,扯半天都扯不清责任。
还有那些喊着全智能制造的,很多都是花架子,说能连MES能全数据采集,实际上核心的焊接温度、电流数据,根本做不到每秒10次以上的真实采集,就是做个界面给客户看,应付验厂用的。
昨天我还在车间碰到那个当年省二十万赔八十万的厂长,他现在跟新来的徒弟说。
“买铜管焊机,就是买厂家的手艺,一分钱一分货,贪小便宜早晚吃大亏。”
这话糙理不糙,干了二十年机械,我从来没见这话错过。
你们这些干生产制造的,这些年碰到过什么坑人的铜管焊机厂家?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对铜管焊机厂家,少踩十年车间坑——老工程师的掏心窝经验
文章链接:https://www.yxqcspc.com/17712/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
