上周三班倒,凌晨两点电话炸响。
汽配厂的张老板在那头骂,刚发过去的一百米密封条,三分之一带麻点,挤出来粗细差半个毫米,全废了。
拉着徒弟拆开机头一看,我叹了口气。这台机器是三年前他们图便宜,找南方小厂攒的,螺杆间隙比出厂大了20个丝。
很多人觉得橡胶挤出机就是个铁壳子加螺杆,谁家便宜买谁家。真到出问题才知道,橡胶挤出机厂家的水平差一点,车间里就要命。
藏在机器里的门道,外行看不懂
说实话,橡胶挤出的原理说破了不值钱,就是喂料塑化再挤出来成型。核心全在细节上。
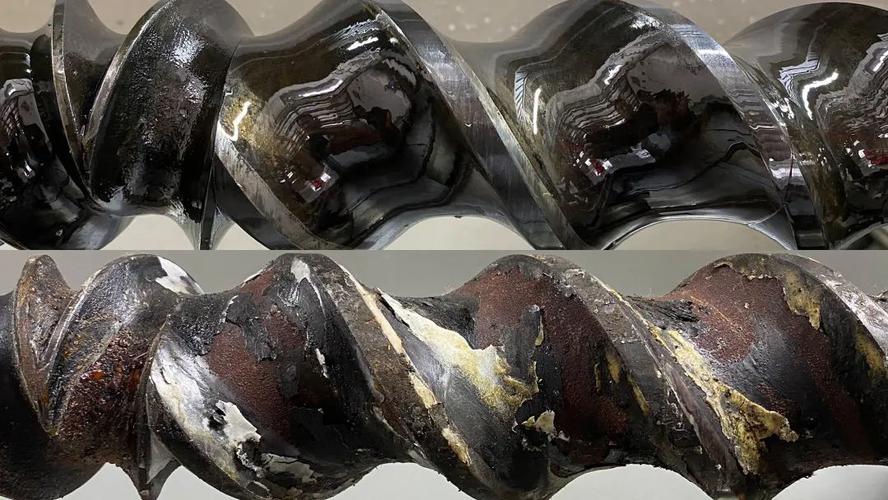
比如最关键的螺杆,做密封条的长径比一般要25:1,做简单的胶管20:1就够,差这5个配比,塑化效果差出去一大截。
再比如机筒温控,正经厂家做的能控到±1℃,小厂做的温差能飘到三四度,做高硬度的橡胶,一出锅就是废品。
还有喂料辊的压力,稳定区间必须卡在0.3-0.5MPa,差一点喂料不均匀,挤出来的东西就粗细不稳。
现在主流就是两条路线,冷喂料和热喂料。
热喂料要提前把胶块热炼,多一道人工,成本高,但机器便宜,对精度要求低。冷喂料不用提前热炼,省人工省时间,但是对螺杆加工、机筒精度要求奇高。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
对外都说螺杆用的是38CrMoAl氮化,正规厂家的氮化层要做到0.5-0.8mm,小厂只做0.3mm,成本一下子降了两成。
你拿到手用着一开始没事,一年半载磨穿氮化层,间隙越来越大,再找厂家,人家早就说过保修期了。
不同行业选机,差得不是一星半点
说两个真实的事儿你就懂了。
前年广州那家做汽车天窗密封条的,找小厂家买了一台挤出机,回来一试,一天出800米,有一百多米接头不对齐,客户要索赔。
我们过去改,把喂料伺服的精度重新调,换了机筒的测温点,原来小厂喂料精度误差能到1%,我们调到0.1%,问题直接解决了。汽车行业对外观尺寸要求严,差半个丝都能看出来,橡胶挤出机厂家没给你对应调,买回去就是废铁。
另一个是江苏做医用输液管内层橡胶的厂家,更坑。
他们图便宜比市场价低十万拿了一台,做出来的管子总有微小杂质,查了半个月才发现,机筒内壁小厂只抛了粗光,要求是Ra0.2,他们做到Ra0.8,残料挂在壁上碳化,每次挤新料就掉出来混进去。
后来重新抛光机筒,换了进料口的过滤装置,才解决。医用行业对洁净度要求是死的,厂家偷工减料,吃亏的还是下游。
风口下面的暗坑,没人愿意明说
现在都喊进口替代,都喊绿色制造智能制造,好像橡胶挤出机厂家一下子都升级了。
我见过好多厂家,加了个触控屏幕,就敢喊自己是智能挤出机,其实核心的螺杆磨损预测、温度闭环控制根本没做,就是换了个壳子卖高价。
还有电磁加热改节能,不少厂家说能省三成电,其实你换了之后才发现,机筒前后段温差更大了,省那点电费不够赔废品的。
有个行业内不愿公开的难题,我今天说出来。现在的橡胶挤出机国家精度标准还是十年前定的,老标准要求温度误差不超过±2℃就合格。
现在新能源汽车的动力电池密封硅胶,新基建用的高压橡胶绝缘件,都要求温度误差控制在±0.5℃以内,差一点绝缘性能就不达标。
很多小厂家还是按十年前的老标准生产,给你的验收报告也符合国标,你拿回去做高端产品就是不合格,说理都没地方说,标准滞后,坑了多少下游厂。
干了二十年机械,我总结的土话就是:买挤出机,别光看报价单上的数,拆开护罩摸螺杆,量量机筒间隙,比啥宣传都靠谱。
你们车间买橡胶挤出机,吃过厂家的亏吗?欢迎来唠唠。
