修形玩的就是那几丝料的门道
不同行业,修形的路数完全不一样
就说新能源汽车减速器,现在电机转速都能干到一万五转,对NVH的要求比燃油车狠太多。去年给某新势力做样件,一开始按燃油车的经验,把鼓形量设成0.02毫米,样件送过去NVH测试全挂,全机舱都能听到啸叫。 后来我们把鼓形量往下调了0.005毫米,再加了0.1毫米的齿端倒坡,直接就过了。新能源的轴都是刚性连接,安装误差小,根本不需要那么大的鼓形量来补偿偏差,鼓大了反而中间接触应力太大,磨得快。 再说说矿山工程机械的行走齿轮,那要求完全反过来。 前年有个做矿用挖掘机的客户,一开始为了降本,把齿根修形工序砍了,原来要求修0.2毫米的根,他们直接做成直齿,结果卖出去三个月,断了十几台齿轮,全拉回来返修。 矿用齿轮天天受冲击载荷,一踩油门就是好几倍的额定载荷,应力全集中在齿根位置,不修根,用不了多久就从齿根裂,最后直接断。改回原来的修形参数之后,再也没出过类似的问题。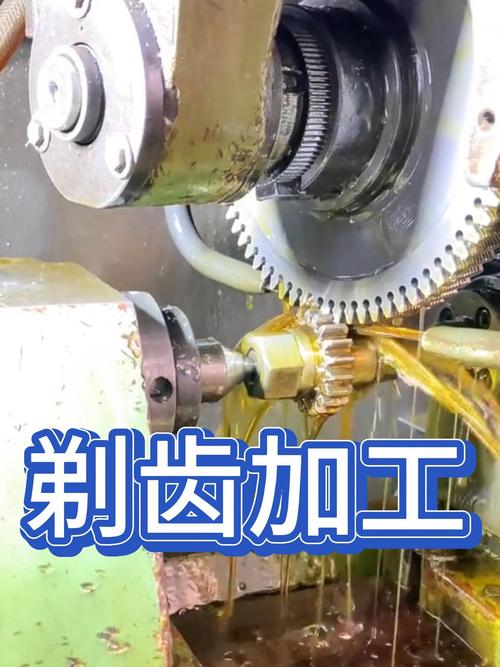
风口底下藏着没人愿意说的暗礁