“陈工!这批西北客户订的齿轮,又废了。”
我蹲那捏着裂开口的齿根,指甲蹭进去能感觉到黑褐色的淬火裂纹。
心里骂了句娘。三个月前老板图便宜,把用了十二年的老淬火机换了,找了个报价低二十万的小厂。这三个月,已经退了四批货了。
你说高频淬火机厂家这玩意,平时不出事你根本感觉不到它的重要性。一出事,就是连底裤都赔进去的烂摊子。
藏在参数里的行业秘密
很多人买机器,只会问多少钱,功率够不够。根本不知道核心在哪。说白了,高频淬火就是靠感应涡流加热工件表面,骤冷实现硬化,说起来简单,水可深了。
就说淬火层深度公差,正规厂家给你控到±0.15mm,小厂家能给你飘出0.5mm去。
齿轮齿根淬深了,太脆容易裂,淬浅了,跑两年就磨秃了。
频率也有讲究。工件直径小于10mm的小零件,要用100-200kHz的高频,要是做大尺寸的轴类,直径10到50mm就得降到10-50kHz,错一个档,硬度均匀性直接差出去好几个HRC。
现在主流路线就两种,全固态IGBT和传统电子管。
全固态好啊,比电子管节能三成,故障率低,不用半年换一次真空管。就是造价贵,比电子管的贵出快一倍。
行业内通常不说但实际在做的妥协是什么?我给你说透。
小厂家接了单,报了全固态的价格,转头给你用拆机二手IGBT,或者一半全新一半拆机件,你拆开机器根本看不出来,用个一年半载开始频繁烧模块,到时候厂家早就找不到人了。
更狠的,感应加热圈,要求用2mm厚的无氧紫铜,不少厂家压成本压到0.8mm,看起来一样用,三五个月就烧穿变形,换个圈大几千,算下来比买贵的机器花的还多。
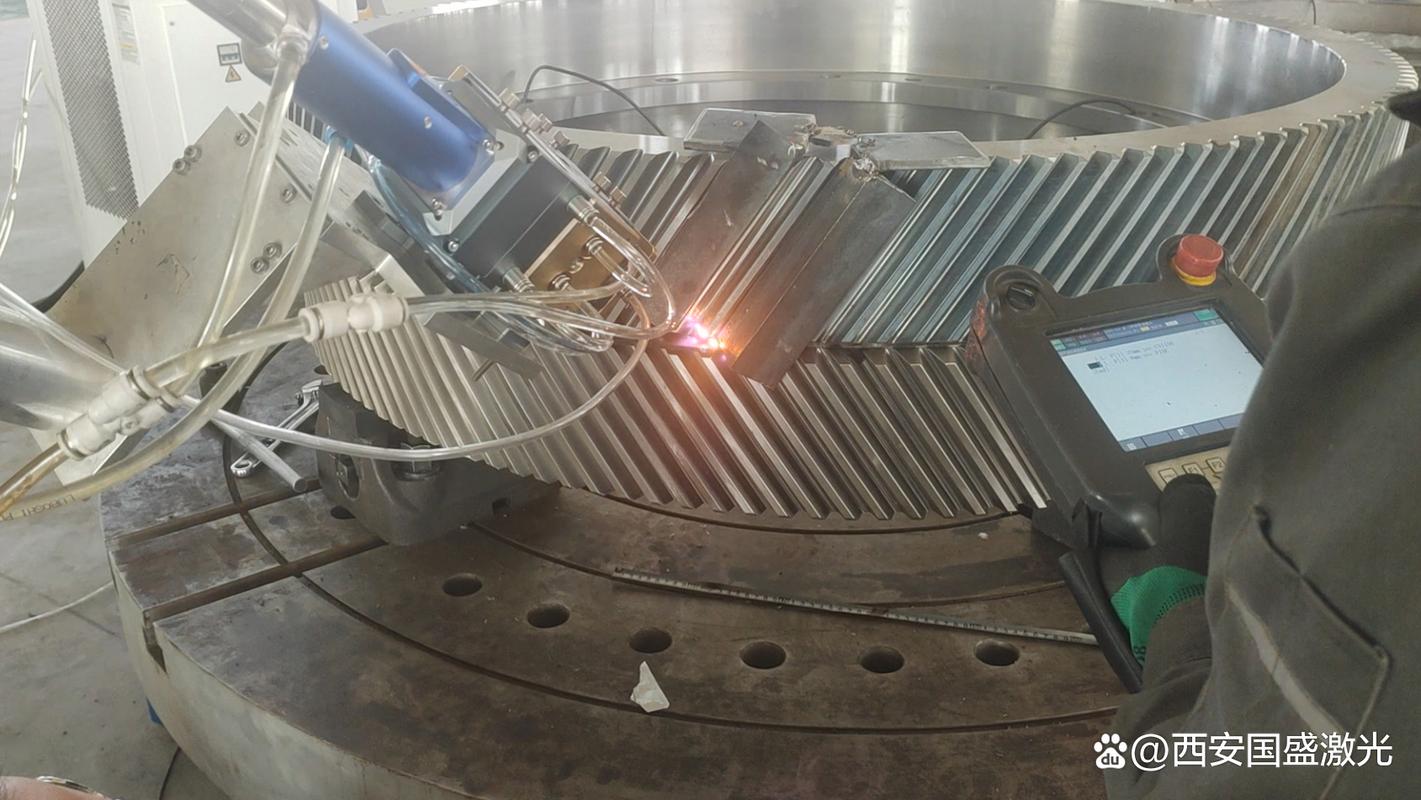
贪那十万八万的便宜,后面亏几十万的货,赔信誉,太不值。
不同行业的要求,差着十万八千里
别听厂家说我什么都能做。真做起来,差老鼻子了。就说重卡的半轴,这个行当要求什么?
半轴要承受整车的扭矩,整天在泥里水里跑,淬硬层得沿着半轴的轮廓走,不能有的地方深有的地方浅。
去年给山东一家重卡配套厂改线,原来他们贪便宜买了小厂的机器,淬出来的半轴,三分之一硬度不合格,跑合不到三千公里就断轴,赔了客户快两百万。
后来找正规厂家重新做了感应圈,根据半轴的轮廓改了频率,硬度偏差从原来的HRC7降到HRC2,现在两年多,没出过一起投诉。
再说另一个,永康那边做园艺剪刀的。
刃口要求淬硬层深度只有0.3到0.5mm,刀身还要保持韧性,不能一剪硬树枝就崩刃。
原来那个厂用的便宜机器,加热控制不好,要么刃口淬深了,刀身硬了一剪就断,要么淬浅了,剪三次就卷口。每天光挑不合格品就要两个人,合格率才六成多。
后来找厂家定制了连续进给的淬火机,把加热时间控制到毫秒级,合格率直接干到98%,每个月省出来的人工和材料费,十万都打不住。
风口下面藏着暗礁
现在都喊着进口替代,智能制造,绿色制造,好多厂家都跟风吹自己是智能淬火,能连MES,能自动调参数。说实话,我见过不下十家,所谓的智能就是加了个十几块钱的采集模块,数据都是编的,根本不准。
真要做到自动补偿温度,自动调整功率,那成本上去了,报价又没人要,所以大多都是装样子骗不懂的老板。
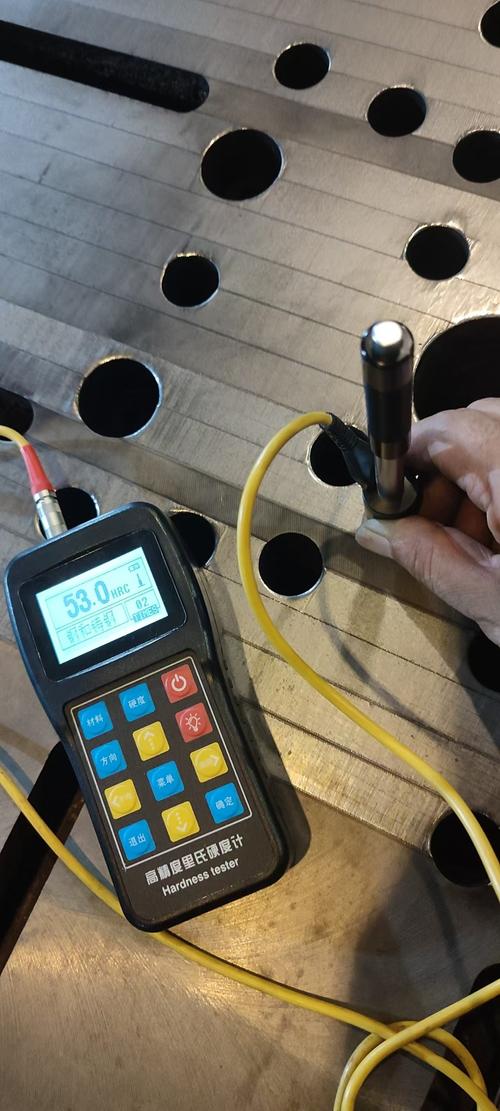
行里有个不愿公开的难题,就是现在的淬火质量标准,还是十多年前定的。只要求你表面硬度合格,根本不要求残余内应力的分布。
什么意思?就是你淬完火,测硬度达标,就算合格,哪怕内应力乱得一塌糊涂,用半年就断,也符合标准。
好多厂家就卡着这个bug,只要硬度够就行,根本不花时间去调内应力,省了时间,多接了单,坑的就是终端客户。
这个风险,真的没人愿意说透,说出来坏了所有人的规矩。
我今天下午把那三个废齿轮丢进废料堆的时候,跟新来的徒弟说。
“买淬火机,三分看参数,七分摸温控”
参数印在说明书上谁都会写,真到了你的车间,能不能根据你的工件磨感应圈,能不能把温度差控在允许范围内,出了问题能不能有人上门调,这些才是真金白银的本事。
我们干一线的,什么名牌什么进口,能用住不耽误事,出了问题有人管,才是真的好。
对了,你们车间有没有碰到过那种找小厂家买机器,最后擦不完屁股的事?
