2026-10-12 21:18:52 分类:商机
上周二天刚亮,物流的大卡车就横在了车间门口。
拖下来的那台卧磨,是上周刚发给江苏客户的新品。
客户跟车来的师傅脸拉得比驴长,说磨三根45号钢轴,根根纹路不对,一会密一会疏,废了几万块的料,退厂。
我拆了护板摸了导轨面,一眼就懂。
又是导轨爬行搞的鬼。
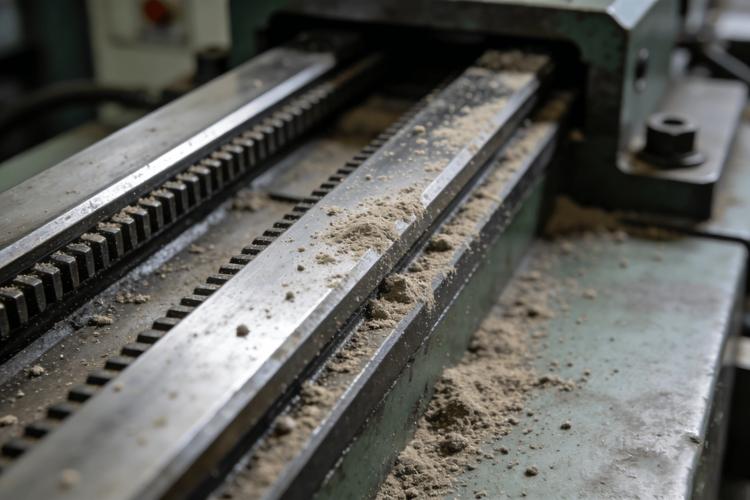 卧式磨床车间导轨爬行磨损故障现场图
说透爬行那点理
很多刚入行的小伙子,一听爬行就懵,以为是什么高深问题。
说白了就是导轨动起来的时候,一顿一顿,走不顺。
为什么会这样?还不就是静摩擦比动摩擦大嘛。
我给你说三个实打实的数,记好了。
普通铸铁滑动导轨,静摩擦系数比动摩擦高20%到30%,这是爬行的根源。
导轨装配间隙超过0.02mm,低速下爬行的概率直接翻四倍。
进给速度低于10mm/min的时候,十台有八台能爬出问题来。
现在行业里主流就两个路子,一个滑动导轨,一个滚动导轨。
滑动导轨好啊,刚性足,抗冲击,吃刀大了不颤,成本还不到滚动的三分之一。
缺点就是天生摩擦大,控制不好爬行就找上门。
滚动导轨呢,摩擦小,间隙能锁得死,低速走刀稳得一批,几乎不会爬。
但是贵,而且滚柱滚道一碰冲击就出坑,修都不好修。
说实话,行业内通常不说但实际都在做的妥协,你知道是什么不?
大多数卖中端机床的厂家,不会给你全上滚动导轨。
都是X轴Z轴用滑动,Y轴进给用滚动,既把成本压下来,又能保证大部分工况不会出爬行问题。
还有更鸡贼的,明明做滑动,故意把配磨间隙放到0.01mm到0.015mm,比标准要求还严,再多加三个回油槽,其实就是靠加工精度补材料方案的缺,凑活能用,价格还能卖上去。
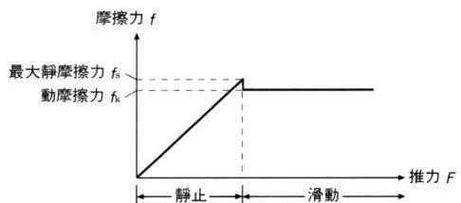 滑动导轨与滚动导轨摩擦系数对比曲线图
不同行当,要求差出十万八千里
前年碰过一个做汽车覆盖件模具的客户,给我印象特别深。
他们加工模腔,半精修的时候进给速度才3mm/min,要求粗糙度Ra0.8,差一点都不行。
就因为新机床装的国产滑动导轨,加工的时候出了半毫米的爬行,整副70万的模具就废了,料还是进口的模具钢,赔得老板直拍大腿。
后来改装了进口滚柱导轨,光导轨成本加了八万,再也没出过这问题。
对精密模具行当来说,导轨爬行就是必死的死罪,一点不能忍。
换木工开料机呢?完全不一样。
上个月山东一个做板式家具的老板找我,说开出来的板边有波浪,肯定是导轨爬行。
我过去拆开机一看,进给速度每分钟八十多毫米,哪来的爬行?
就是锯片用了两个月没换,磨钝了罢了。
人家板式家具,切出来的板误差一个毫米以内都能用,有点小波纹封边一盖根本看不见,别说小爬行,就算有点晃动都不影响出货。
对他们来说,导轨只要不卡,能跑,比什么都强,花大价钱防爬行纯属浪费钱。
新机遇里藏着老暗礁
 新机遇里藏着老暗礁
这两年进口替代喊得响,好多国内厂家都在做自己的高精度导轨,好事啊。
但是有个事儿行业里没人愿意说。
现在国内的导轨爬行检测标准,还是二十年前定的,只测出厂时候的静态间隙和摩擦,根本不测长时间连续运行后的动态爬行特性。
很多新导轨出厂检测全合格,装机用了一年半载,润滑油一磨,间隙大了一点,爬行就出来了,找谁说理去?
标准滞后,吃亏的还是终端客户。
还有现在推绿色制造,都要求用可降解的低粘度切削液。
你知道低粘度切削液对导轨有什么影响不?
润滑性比原来的高粘度油差了不止一点,用个两三年,导轨面的油膜容易破,爬行出来得比原来早一两年。
这话厂家敢说吗?不敢说,说了环保政策不答应,只能憋着,让用户自己碰了问题才修。
我现在每天在车间转,碰到最多的还是老机床出爬行问题。
大多不是什么大毛病,就是油槽堵了,油供不上,或者间隙磨大了没调。
干了二十多年,我总结了一句土话:宁留半丝隙,别让油过不去。
啥意思?就是导轨装配别死命把间隙压到零,留点空间让润滑油进去,油膜能保住,比什么高精度配磨都管用。
你们碰到过最邪门的导轨爬行故障是什么?同行们不妨聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊导轨爬行:藏在机床精度里的隐形杀手
文章链接:https://www.yxqcspc.com/17792/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
