老工程师聊滚珠丝杠:车间里看不见的隐形核心

上个月早班刚换完工作服,质检老王就扯着嗓子喊我过去。客户拉过来试机的那台三米龙门铣,定位精度跑了快20丝,整机都快废了。 拆开机床盖板抽掉护罩,一眼就看见滚珠丝杠的滚道上,磨出了一道整整齐齐的深沟。就是这道沟,小几十万的设备,差点砸手里。
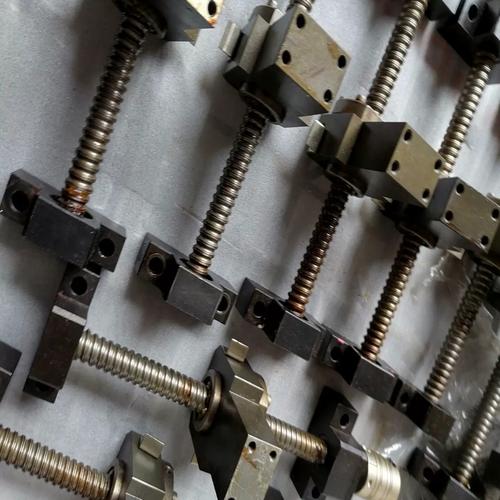
机械车间拆机后磨损滚珠丝杠实物图
机械车间拆机后磨损滚珠丝杠实物图

藏在精度里的行业潜规则

很多人听滚珠丝杠这名儿陌生,其实所有要动直线的机床,全靠这根棍儿发力。把电机的旋转,变成平滑的直线运动,比以前的普通滑动丝杠省劲儿七成还多,精度天差地别。 现在国内能做的最高精度C0级,导程误差能控制在每300mm不超过0.005mm,比头发丝的六十分之一还细,够准了吧? 现在主流就两条路线,淬硬钢磨制,和中碳钢冷滚轧。淬硬钢要先把钢棒调质淬硬到HRC58到62,再一道一道磨出来,耐磨,精度稳定性好,但是加工周期长,成本比冷滚轧高35%,没错吧? 冷滚轧就是用模具直接滚出来成型,不用淬火磨,两三天就能出一根,快得很,但是表面硬度不够,内应力也没释放干净,用个三四年精度就往下掉。 那行业内不说的妥协是什么?很多厂家对外全说自己是磨制丝杠,其实呢?只磨螺纹滚道,安装配合的轴颈、法兰端面直接就滚完不磨了。 外行你拿卡尺量尺寸,一点错没有,装上去转起来,同轴度差出去一倍都不止。正经磨制丝杠要求表面粗糙度得达到Ra 0.4μm以下,这种偷工的大多在Ra1.6,你手摸不出来差别,用个一年半载就晃荡,谁用谁闹心。
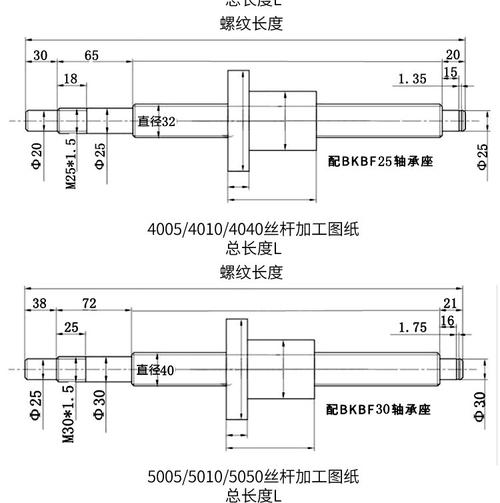
磨制滚珠丝杠螺纹剖面放大金相图
磨制滚珠丝杠螺纹剖面放大金相图
说实话,选滚珠丝杠,很多人就盯着精度参数,根本不看自己用在什么地方,错得离谱。

不同行当,完全不同的脾气

不同行当,完全不同的脾气
不同行当,完全不同的脾气
去年光伏厂过来修切片机,我印象特别深。他们那台切片机要切单晶硅棒,二十四小时连轴转,一天出一万两千片,定位要求差一丝都出废品。 当初采购图便宜,选了小厂的冷滚轧丝杠,比正品磨制的便宜了快四万,才八个月,滚道就磨坏了,定位误差跑了快0.15mm,切出来的硅片边缘崩裂,废品率一下子涨了12%,停一天工损失几十万,比省那点钱多出去十倍都不止。 后来换了我们推荐的C2级磨制丝杠,用到现在快三年了,误差还稳定在0.02mm以内,啥事儿没有。 另一个案例,做家电外壳注塑的客户,之前听销售忽悠,买了最高精度的C1级丝杠装锁模机构,花了两万多的冤枉钱。 其实注塑机锁模要的就是耐冲击,开合速度快,根本不需要微米级的定位精度,用普通C5级足够,精度太高不仅多花钱,预紧力大还费电,完全没必要。对吧? 选丝杠,不是精度越高越好,是要对得上你的用场。

进口替代热,藏着没说破的坑

进口替代热,藏着没说破的坑
进口替代热,藏着没说破的坑
这两年滚珠丝杠进口替代喊得响,国内确实出来不少能打的厂家,原来日系德系卡脖子的高精度丝杠,现在国内不少厂都能做出来,价格也就人家的三分之一,确实给下游省了不少钱。 但是有个事儿行业里没人愿意公开说,就是标准跟不上现在的需求。现在新能源、光伏这些行业,动不动就要做8米、12米的长行程滚珠丝杠,现有的精度标准还是几十年前定的,只测每米分段的精度,不测整根的累积误差和热变形。 很多厂家出厂检测每一段都合格,整根拼起来装到机床上,热机运行一小时,末端的误差就超出去半丝多,客户用不了,厂家还说我符合国家标准,扯不扯? 这就是标准滞后带来的风险,没处说理去。还有做绿色制造,现在不少大厂都在优化预紧结构,把多余的摩擦降下来,整台设备能省一成多的电,这个是好方向,不过小厂不愿意改,改一下加工成本涨一点,就宁愿守着旧工艺卖低价。 我在车间摸了二十多年丝杠,我常跟徒弟说一句土话:“丝杠是养出来的,不是买过来的。”啥意思?就是你再贵再好的丝杠,装的时候不洗干净铁屑,不上对润滑脂,上来就满负荷拉荒,不跑合,不出半年就得给你颜色看。 很多人不信这个邪,觉得参数对了就万事大吉,到出了问题才后悔,晚了。你说,这些年你碰到过哪些看着参数完美,用起来就是不对劲儿的滚珠丝杠?不妨停下来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊滚珠丝杠:车间里看不见的隐形核心
文章链接:https://www.yxqcspc.com/17844/