图纸要求平面度0.02mm。
测出来0.17mm。
差了快8倍。
客户是做新能源储能柜的,这批货本来要赶在周五发,采购部张姐追着电话打过来,声音都抖了。我当时站在三坐标旁边,盯着屏幕上的数值,后背全是汗——那批料一共500件,要是全废了,小十万的损失,这个月的绩效都得扣光。
你以为变形是铣出来的?其实毛坯进厂的时候就已经“埋雷”了
很多刚入行的小年轻一碰到变形,第一反应就是吃刀太大、主轴晃、夹爪压太紧。
根本不是那回事。
我们那次把坏的料切开看,是毛坯厂给的6061铝棒,挤压出来之后根本没做足自然时效,我们测了下,棒料切下来的内应力层,残余应力值能到120MPa,正常要求是不超过30MPa的。
现在行业里消应力的路子说白了就两种。
老派做法是把粗加工完的毛坯堆在厂院空地上,晒够3个月,让内应力自己慢慢散完,再送精加工。这种方法出来的料,变形概率能降到1%以下,就是太占地方,等的时间太长。
新派做法就快多了,上振动时效设备,或者扔深冷箱里走一遍流程,几个小时就能搞定,生产周期能压到原来的1/10。
说个行业内通常不说但实际在做的妥协——
别信那些供应商吹的“我们的时效工艺能把残余应力降到10MPa以下”,真要按那个标准来,生产周期能翻三倍,成本涨40%,哪个老板愿意掏这个钱?大部分中小厂根本不会等3个月,都是切完毛坯粗加工完,扔在车间角落放个3天,就往精加工工序送,名义上叫“时效了”,实际上那点内应力根本没放出来,等你把料铣薄了,应力一释放,直接翘得能当跷跷板。
同样是变形,不同行业的要求能差出10倍
很多人觉得加工变形就是个通用问题,哪有那么多讲究。
真不是。
就拿我们做过的两类零件说。
第一类就是刚才提到的新能源储能柜盖板,要求平面度0.02mm,板厚才3mm。一开始我们按普通五金件的做法,一次走刀吃1.5mm,结果铣完夹爪一松,板边直接翘了0.2mm,差了10倍。后来改了工艺,粗加工留0.5mm余量,每切完一刀松一下夹爪,让料自己弹2分钟,再轻轻压回去走精铣,最后测出来平面度0.015mm,才过了客户的检。
第二类是给某航空研究所做的钛合金结构件,变形量要求不超过0.01mm,壁厚2.5mm。人家根本不跟你扯什么车间放3天的时效,直接要求粗加工完的料,先扔到零下180度的深冷箱里放4小时,再匀速升温到室温,循环3次,加工的时候主轴转速开到12000转,吃刀量0.1mm,走刀慢得像蜗牛,一件料光加工就要12个小时。
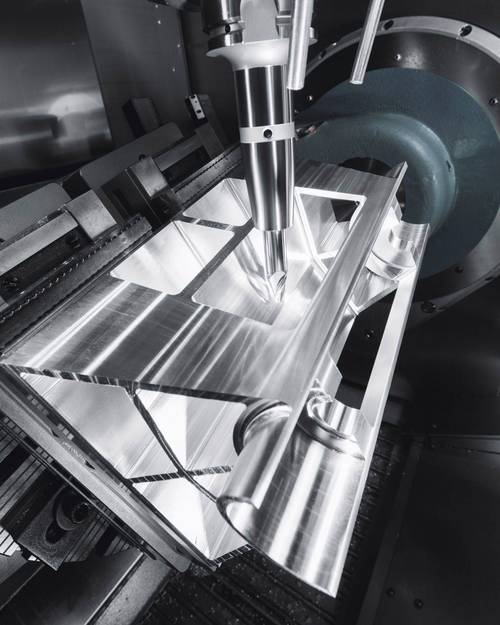
说实话,一开始我觉得航空那套太矫情,不就是个零件吗?至于费那么大劲?直到上次我们给客户做的普通铝件,因为变形超差被退回来,算上返工、物流、违约金,亏了12万,我才明白——不同行业对变形的容忍度,根本不是一个量级的。新能源的件变形超了,顶多是装上去密封不好,漏点水;航空的件变形超了,那是要出人命的。
现在大家都在吹智能制造,可变形这关,AI暂时还真搞不定
这两年很多厂都在上智能制造项目,上了MES系统,上了在线自动检测,说要实现加工全流程的闭环控制,碰到问题自动调整参数。
可到变形这一块,就卡壳了。
为啥?
因为每一块毛坯的内应力分布都是不一样的,哪怕是同一根棒料切下来的两个块,内部的应力都有差异,系统根本没法提前预判你这块料切完会往哪个方向翘,翘多少。
我上次跟一个做智能补偿系统的厂家聊,人家说现在市面上卖的变形补偿系统,有60%的功能都是演示用的,真到车间里满是油污、粉尘的环境,根本跑不起来。你说讽刺不?
还有个行业内不愿公开的难题——现在的变形检测标准,还是20年前定的,要求零件在加工完之后,在20度的恒温车间放24小时再测,可现在客户催货催得紧,都是刚切完就测,测完就发货,路上温度一变,应力再释放一点,到客户手里就超差了。
去年我们跟南方一个客户扯皮了3个月,就是因为对方说我们发过去的铝结构件到厂之后平面度超差,我们说我们出厂的时候测的是合格的,后来才知道,我们是在25度的车间测的,他们厂在南方,夏天车间温度38度,零件从我们北方的恒温车间运过去,温度变了,内应力重新释放,直接翘了0.08mm,两边拿检测标准说事,谁都不让步,最后还是我们赔了30%的货款才完事。
我刚进厂的时候,我师父跟我说过一句土话——“加工变形,七分在料,两分在夹,一分在刀”。
啥意思?
就是你别总想着靠调主轴转速、换好刀具来解决变形,首先得摸清楚你手里的料是啥脾气,别上来就按说明书上的参数硬怼。
干了20年,我见过太多人拿着进口刀具,开着十几万的加工中心,结果因为没给料留够释放应力的时间,最后整批零件报废。
你们车间最近碰到的最离谱的变形事故是啥?是铣完的料翘得能垫桌脚,还是磨完的轴圆度超了0.1mm?有没有什么压箱底的解决招?
