上周三凌晨两点,钣金车间的灯还亮着。
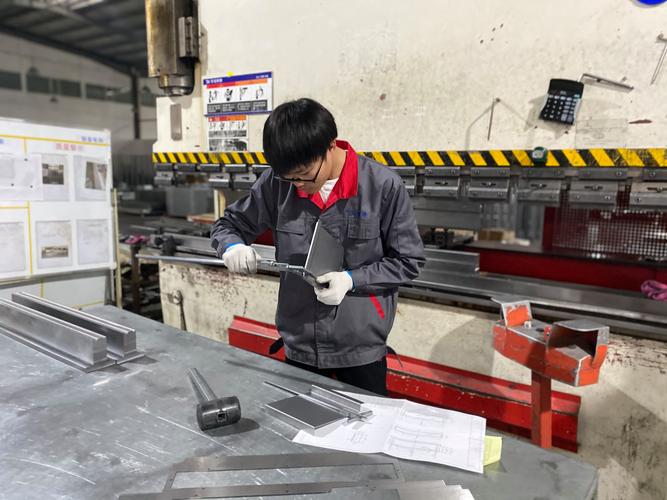
张师傅蹲在机床边,手里攥着个游标卡尺,脸拉得比滑块还长。
旁边奥的斯的驻厂检验员,把一摞折好的304电梯门板往地上一放,说差0.3mm的R角,整批270件,全扣。
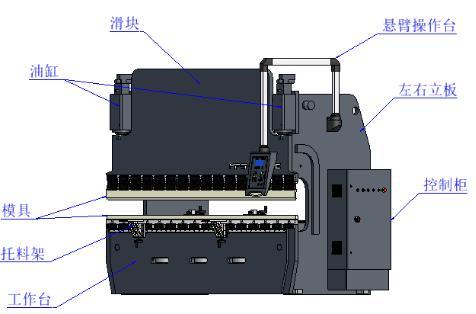
一开始班组里的人都骂张师傅粗心,换模具的时候没把上模的位置卡紧。结果折腾了两个小时,查出来是那台用了8年的老液压折弯机,伺服阀里卡了半毫米的铁屑,憋压的时候压力飘了1.2个兆帕。
说穿了,就是这台老伙计的伺服系统早该换了,平时看着能压能折,真赶生产的时候掉链子,一次就亏十几万。
拆穿销售话术:核心参数根本不是写在宣传册上的那些
我在钣金车间摸了20年折弯机,见过太多销售把机台吹得天花乱坠,真拉到车间干活就露馅。
别听他们扯什么“高端配置”“进口核心件”,你就盯三个数,差一点都不行。
第一个,重复定位精度,跑合3个月之后能稳在±0.03mm,就算合格。那些宣传册上写±0.01mm的,你直接问他,是冷机空载测的,还是连续干8小时热机状态下测的。说白了,冷机测的数全是耍流氓。
第二个,液压系统的响应时间,从发指令到滑块实际动起来,要≤30ms。要是超过50ms,你折1mm以下的薄不锈钢板,肯定出弧边,压出来的板歪歪扭扭,客户根本不认。
第三个,滑块满行程下的平行度,要≤0.02mm/1000mm。这个是硬指标,平行度差了,折两米长的板,一头压得深一头压得浅,角度能差3度,你调都调不过来。
现在市面上主流的技术路线就俩。一个是国产厂商常用的伺服电机驱动定量泵,成本比另一种低三分之一,折个普通Q235碳钢板完全够用,就是连续开8小时,油温升得快,夏天车间没中央空调的话,油温冲到55度,精度就开始飘。另一种是进口大牌用的伺服比例阀配变量泵,精度稳,连续开24小时都不带晃的,就是贵,一套系统就抵半台国产机的钱,还娇贵得很——液压油稍微脏一点,阀就堵,上次我们买的某进口品牌,换油的时候没做三级过滤,堵了两次阀,一次维修就是两万多,还要等厂家工程师从上海飞过来,等三天才能修,急生产的时候真能把人急得跳脚,当时心疼得直嘬牙花子,本来生产排期就满,后面的订单全堆着,客户催得电话都快打爆了。
说到这儿就得提个行业里没人明说的妥协。不管是国产还是进口的厂商,宣传的时候都拍胸脯说自己用的是零间隙滚珠丝杠,实际呢?为了压成本,很多厂商在滑块回程的传动结构上,偷偷换成了有间隙的梯形丝杠。跑个一年半载,间隙磨出来0.1mm,折20mm的厚板时,滑块会下意识往下“坠”一点,折出来的角度差个2度。客户找过来,销售就把锅往你身上甩,说“是你模具没调好,是你操作不规范”,根本不提丝杠偷换的事。我去年拆过一台卖了不到两年的某知名品牌机台,拆开传动箱一看,那梯形丝杠的磨损量都快赶上用了十年的老机了,当时气得我差点把旧件给他们销售寄过去。
不是所有折弯机都通吃,不同行业的要求差了十万八千里
很多人觉得,折弯机不就是个压料的铁架子,买大的就对了。真不是。
就说电梯钣金行业,我们供过好几家电梯厂的机台。人家的产品是1.5mm的304拉丝不锈钢门板,后面要做表面拉丝处理,折的时候不能有任何压痕,R角要统一,差一点都不行。之前我们给客户装机的时候,专门把上模的刀尖磨成R0.5的圆弧,还把压料脚的压力降了20%——毕竟304板软,原来的压料脚硬邦邦的,压上去就留个2mm的印子,磨都磨不掉。之前有个同行图省事,给电梯厂供了台标准配置的折弯机,没调压料力,第一批1200件门板,全在压料位置留了坑,最后赔了八万多,把机床拉回来抵账才了事。
再说现在火得一塌糊涂的新能源电池托盘行业。那东西是6mm厚的6系铝合金,折成U型之后要装电池模组,角度差1度,模组就卡不上,返工的成本比料钱还贵。而且板厚吃刀量大,对机床刚性的要求极高。去年我们给一个做电池托盘的客户装机,专门把喉口深度做了1200mm,比普通机台深了300mm——不然托盘尺寸大,折的时候板会碰到后面的机架,根本下不去刀。刚开始客户用的时候,折一根板裂一根,把他急得天天给我打电话。后来我们把滑块下行的速度从12mm/s调到6mm/s,让伺服系统的压力慢慢跟上去,铝合金的裂纹立马就没了。
现在都喊智能制造,可这行的暗礁没人愿意明说
说实话,这几年的变化是真的快。我们车间去年上了两台带自动换模的数控伺服液压板料折弯机,原来换一套模具要40分钟,现在机器人换模只要8分钟,省了两个工人的工时,连夜班都不用安排人守着换模,这个是真的香。
进口替代的进度也比我预想的快。三年前国产机台折20mm的碳钢板,精度比进口大牌差一倍,现在我们用的某国产品牌,折10mm的板,角度误差能控制在±15分,跟十年前的进口机差不多,价格才是进口机的三分之一。
但是有个事,行业里没人愿意公开提。
现在所有的数控系统,不管是国产还是进口的,精度标定全是在车间20度恒温、空载的情况下测的。可实际车间是什么环境?夏天35度,冬天零下5度,机台连续干10小时,油温升到60度,光栅尺的热膨胀都能差个0.05mm,根本没人把这个温度补偿逻辑写进随机的操作手册里。更扯的是,现在的行业精度检测标准,根本不要求测不同油温下的精度,就只测冷机状态的。等于说你买的机台,刚拉到厂的时候测是合格的,干了半年活,油温上来了精度飘了,你找厂家,人家说“我们是按标准测的,完全合规”,你一点办法都没有。
前几天跟车间的老班长聊天,他蹲在机床边擦导轨,说了句我记了好多年的土话:“折弯机的精度,不是屏幕上跳出来的数,是你拿角尺蹲在滑块下面,摸三个月摸出来的。”
真的是这个理。别光看新机台的参数多漂亮,你得自己跑合、自己摸、自己记不同温度下的精度飘移值,不然再贵的机台,到了你手里也是个废铁疙瘩。
对了,你们车间用的伺服折弯机,连续干8小时之后,角度误差能飘多少?有没有碰到过冷机测着合格、热机就掉链子的坑?
