上个月周三早班,刚换完沾着机油的工作服,配套部的小李就攥着个弹簧冲我跑过来,工装裤上的反光条晃得人眼晕。
他说浙江某新能源车企的质检打回来300件货,全是侧偏超差,要我赶紧去查机台。
急得满头汗。
我顺着他指的方向走到12号机台跟前,摸了摸刚卸下来的弹簧,指尖蹭到侧面一道浅得几乎看不见的划痕,瞬间就知道问题出在哪——上周换导轮的时候,徒弟没把平行度校到0.02mm以内,硬拉着钢丝跑了一整班,把弹簧的侧偏带超了。
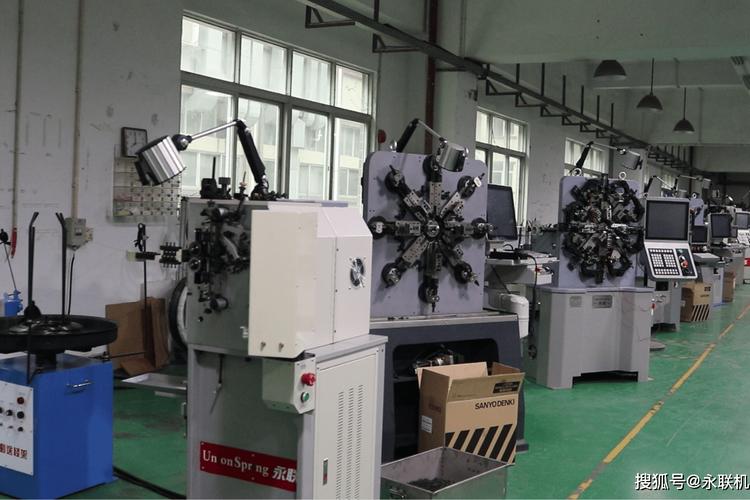
这台跟了我们6年的数控汽车悬架弹簧成型机,平时乖得很,稍微有点不对劲,就会通过弹簧的表面痕迹给你递信号,从来不会突然给你炸个大的。
机台的毛病,从来不是突然蹦出来的
很多人觉得数控成型机就是把原来的凸轮换成伺服电机,按按按钮就能出活,哪有那么简单。
我们厂现在跑的两台主力机,一台是国产的新机型,一台是2017年从日本进口的老款,前者的空载成型精度能做到节距公差±0.15mm,后者磨完三次丝杠之后,带载跑的精度能压到±0.08mm。
现在行业里的两条主流技术路线,一条是全伺服直驱的转臂式成型,一条是传统的伺服驱动凸轮连杆式成型。
前者的好处是换型不用换凸轮,参数改改就能跑不同节距的弹簧;后者的刚性足,加工粗线径的弹簧的时候,转臂不会晃。
说个行业内没人愿意明说的妥协吧——
很多厂家宣传自己的伺服转臂机换型只要10分钟,实际上呢?你要真换不同线径的弹簧,光校准导轮的平行度、调整轧辊的吃刀量,就得花40分钟,所谓的快换,全是针对同线径不同节距的活。
更损的是,有些厂家为了让空载精度好看,把丝杠的预紧力调到远超设计值的程度,刚出厂的时候跑起来确实稳,但是这种状态下,丝杠和螺母的摩擦阻力比正常值高60%,跑个半年,磨损量是正常预紧机器的两倍,精度直接掉一个档次。
谁也不会主动跟客户提这个,反正过了一年质保期,啥问题都跟厂家没关系了。
同样的机器,换个活法差别能有多大
别以为所有的悬架弹簧都是一个标准,换个行业的活,要求能差出去十万八千里。
先说大家最熟的新能源汽车配套。
现在的新能源车主,比同级别燃油车重了快300公斤,电池压在底盘上,弹簧的疲劳寿命要求从原来的10万次循环,直接提到了20万次,而且因为很多车型要把螺旋弹簧装在空气弹簧的套筒里,外径公差必须控制在±0.2mm以内,稍微超一点就装不进去。
去年给某新势力做配套的时候,一开始用原来的老机台跑,连续两批货做疲劳测试,12万次就出现了裂纹。
后来我们查了三天,才发现是成型工位和回火工位的距离太远,弹簧刚成型的时候内应力还没散,跑出去1.2米才进回火炉,应力释放不均匀。
把两个工位的距离缩到0.8m之后,再测疲劳,22万次都没裂,顺利过了检。
第二个场景是城轨车辆的一系悬架弹簧。
很多人可能想不到,地铁上用的弹簧,和汽车上用的弹簧,加工要求根本不是一个量级。
城轨车辆常年在室外跑,要耐零下40度的低温,不能脆断,所以成型的时候绝对不能有表面划伤,轧辊的表面粗糙度必须做到Ra0.4,比汽车用的要求高两个等级。
前年给某地铁厂做活的时候,一开始直接拿汽车生产线的机台跑,出来的弹簧表面有0.03mm的轧痕,低温冲击测试直接裂成三瓣,把负责质检的师傅脸都吓白了。
后来我们专门把轧辊换成了镀硬铬的版本,成型的时候加了个随动的毛刷,把钢丝表面的氧化皮全扫干净,才顺利过了检测。
国产机冲上来的这几年,藏着不少暗坑
这两年国产数控汽车悬架弹簧成型机的势头确实猛,价格已经只有同参数进口机器的40%,而且售后随叫随到。
凌晨两点机台出故障,打个电话,师傅40分钟就能拎着工具包到车间,这是进口机比不了的——人家的售后工程师从上海飞过来,光机票钱就够你换半套轧辊了。
但是藏在底下的问题,真的不少。
说个行业内不愿公开的难题吧。
现在几乎所有厂家的机台精度验收,都是在空载状态下测的,就是机台不装料,恒温车间里空跑几次,拿百分表测出来的数值就算数。
但是真到了生产线上,带负载加工粗线径的弹簧,丝杠和转臂承受的力是空载的好几倍,连续跑三个月,精度能掉30%都算正常。
偏偏现在的行业验收标准,根本没要求带载连续跑1000小时的精度保持性,全靠用户自己凭经验试。
还有个更麻烦的问题,现行的成型机行业标准还是2010年版的,对热变形补偿根本没有明确要求。
夏天车间温度高,丝杠受热涨了0.1mm,做出来的弹簧节距直接差0.2mm,全靠师傅凭经验手动调整,根本没有统一的校准方法。
去年夏天我们厂因为车间温度飙到35度,连续出了两批超差的货,光返工就花了小两万。
谁也不会提这个,反正标准摆在那,符合要求就算合格。
我从19岁进车间拧螺丝,到现在盯着这些铁疙瘩转,算下来22年了。
我们车间的老班长常说一句话,“机台再数控,不如手摸准”。
啥意思?
你别光盯着屏幕上的参数对不对,每半小时摸一下轧辊的温度,摸一下导轮的松紧,比你调十次程序都管用。
上次那个新徒弟,就是因为光看屏幕上的参数全对,没摸导轮的温度,跑了两小时,导轮因为缺油涨了,刮坏了200多公斤的钢丝,赔了小三千。
说多了都是泪。
对了,你们厂里的数控成型机,空载精度和带载跑三个月之后的精度差多少?有没有啥压箱底的调机诀窍?评论区唠唠。
