凌晨两点。
车间的应急电话炸了。
是山东那个宠物食品客户的生产班长,电话里嗓门都劈了——说他们那台1.5吨的膨化线,出料口堵死,抱轴了,拆开机筒的时候,螺杆上全是焦黑碳化的料,一抠就掉渣,今天要发的3吨猫粮,全废了。
我套上工服往现场跑的时候,脑子里已经闪了好几个可能的问题。
等拆完螺杆我就笑了。
啥原因?之前对接的那家膨化机厂家,为了压价,把合同里写的全段双金属耐磨衬层,换成了普通的45号钢淬火层,这台设备跑了还不到400小时,螺杆表面就磨出了3道深沟,料卡在沟里反复受热碳化,最后把出料模孔堵得严严实实。
说出来你都不信,那个厂家的销售后来过来赔礼,带了两箱刚摘的樱桃,我没要。
为啥?
我要是收了,最后客户因为设备问题赔的钱,够买几万箱樱桃。
选膨化机厂家,先搞懂他们的真实技术底牌
很多人觉得膨化机厂家就是卖个铁壳子。
里面装根螺杆。
谁都能做。
真不是。
我在车间摸了22年设备,太清楚这里面的门道了。
不同物料需要的螺杆压缩比根本不是通用的——做玉米休闲膨化的,压缩比普遍是1:3.5,要的就是膨化率够高,咬起来脆;做成年猫粮的,压缩比得调到1:4.2,既要熟化充分,又不能把蛋白烘得变性;做沉性虾料的,压缩比得拉到1:5.8,不然料浮在水面上,根本沉不下去。
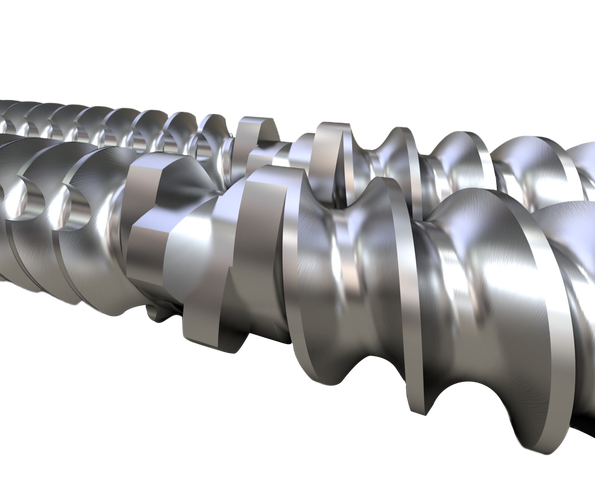
现在市面上的螺杆就两种主流方案,一种是整体淬火的,一种是双金属浇铸的。
整体淬火的便宜,单根比双金属的便宜快2000块,但是耐磨寿命只有1200小时,磨到后面沟越来越深,产量掉得你都找不到原因。双金属浇铸的贵,但是能扛到6000小时以上,表面硬度能到HRC58,不容易粘料。
这里有个行业内从来不会主动说的妥协——
很多厂家给你报方案的时候,白纸黑字写的是“全段双金属螺杆”,实际生产的时候,在进料端的前3个螺距,悄悄换成普通淬火钢。为啥敢这么干?因为进料端压力低,磨损慢,你拆检的时候一般先盯着出料端的高磨损区看,觉得表面有双金属层就签字了。等你用个两三千小时,进料端被物料夹带的沙粒磨出深沟,料粘在上面碳化堵机,你翻遍整个机筒都找不到问题在哪。
别不信。
上次拆那个山东客户的螺杆,就是进料端的3个螺距,根本没有双金属层,磨出来的沟都能塞进去半个指甲盖。
找对适配的厂家,能少踩一半生产的坑
很多人选膨化机厂家,就看谁报价低,谁的销售会来事。
最后踩坑的全是这种人。
举两个我亲眼见的例子。
第一个是做成年猫粮的客户,2022年的时候找了山东一家做玉米棒膨化机的厂家,人家本来是做休闲零食设备的,看宠物粮的利润高,就凑过来接了单。给配的模孔粗糙度是Ra3.2,螺杆上只装了2个剪切块,做出来的猫粮颗粒密度只有0.32g/cm³,泡在温水里3分钟就散成粉,线下渠道直接退了17吨货,前前后后赔了快40万。
后来换了专门做宠物粮膨化的厂家,把模孔内孔抛光到Ra0.8,剪切块加到4个,压缩比调到适配的数值,最后做出来的颗粒密度稳定在0.45g/cm³,泡15分钟还能保持完整形状,现在那个客户三条线全开,一年能出1.2万吨猫粮,从来没因为颗粒质量问题退过货。
第二个是做南美白对虾沉性料的客户,去年找的厂家给配了个普通电磁调速的喂料机,喂料量波动能到12%,做出来的虾料一部分浮在水面上,一部分沉得太快,虾根本吃不到,饲料系数从正常的1.3涨到1.8,光一年多花的原料钱就有130多万。
后来换的厂家给配了失重式喂料机,喂料量波动控制在±1%以内,模孔做了倒锥角,出来的料沉性达标,现在饲料系数稳定在1.25,客户算过,换设备的钱,不到半年就从省下来的原料成本里赚回来了。
说白了,做休闲食品的厂家,核心是要膨化率高,对颗粒密度的稳定性要求不高;做宠物料的,核心是熟化度均匀,营养不流失;做水产料的,核心是喂料稳定,不堵模孔。你找个做零食的厂家来做虾料,就像拿炒菜的铁锅去熬中药,看着锅是一样的,火候根本不对。
现在的膨化机厂家,热闹下面藏着不少暗礁
这两年大家都在说智能制造,说进口替代。
确实有好的变化。之前同规格的进口膨化机,带全套控制系统要120万,现在国内靠谱的厂家做的,配同样的双金属螺杆,同样的远程监控系统,只要38万,加工精度能到进口设备的92%,很多之前用进口设备的大厂,这两年都开始换国产的了。
但是热闹下面,藏的问题也不少。
说个行业内从来不愿公开的难题——现在的设备验收国标,还是2013年的老版本,验收的时候只测空载的噪音、额定功率,根本不要求连续带载运行1000小时后的磨损量、参数稳定性。
之前有个客户贪便宜,找了个报价比市场价低30%的厂家,设备运过来的时候,空载试机啥指标都合格,客户签字收了。结果连续生产了4个月,螺杆磨损量到2.1mm,产量比标称值掉了30%,找厂家的时候,人家拿出验收报告说,我们是按国标验的,你签字了就代表合格,最后客户只能自己掏钱换螺杆,花了快8万。
还有个更扯的,我上个月去看一个厂家的新生产线,销售跟我说他们的设备全是自动化的,能实现无人值守。我绕到设备后面一看,冷却水管的接头全是用生料带缠的,连个卡箍都没打,机筒的冷却水套用的是0.8mm厚的普通铁皮,根本不是之前合同里写的紫铜层。就这还敢说无人值守?
等用个一年半载,铁皮锈穿了,冷却水漏到膨化腔里,半吨料全废,看你怎么值守。
昨天下午我在车间拆刚拉回来的旧螺杆,手上沾的润滑油还没洗干净,旁边的小徒弟问我,师傅,选膨化机厂家到底啥标准啊?
我跟他说,我们车间干了一辈子的老师傅常说一句话——
膨化机好不好,别听销售的嘴,跑满一千小时不抱轴,才是真的腿。
啥意思?你设备外观再好看,控制系统再花哨,跑一千小时就磨穿抱轴,耽误生产,那就是一堆摆着好看的废铁。
你们在选膨化机厂家的时候,有没有碰到过报价虚低、配置偷换的坑?最后都是咋解决的?
