那天凌晨三点。
电话炸了。
我摸过手机,耳朵差点被震聋。
电话那头的浙江客户声音抖得像筛子,说罐底的密封处漏了,黄褐色的菌料顺着地面流得满车间都是,前前后后发酵了48小时的12立方料,连抢救的余地都没有。
他在电话里骂,说我们找的什么破发酵罐厂家,害他直接亏了18万。
我穿着拖鞋就往车间冲,裤脚蹭了半圈机油,到现在我媳妇还嫌我那只拖鞋脏,不让我放家门口。
翻出去年的验收记录,一眼就看到问题——那家小厂为了省2000块的成本,把原定的双端面机械密封,换成了普通的四氟盘根。
就这一下,十几万的料打了水漂。
那些说自己能做全品类的发酵罐厂家,多半是“倒爷”
我在车间蹲了20年,跟发酵罐打交道的时间比跟我家孩子待的时间都长。
见多了张嘴就吹的销售——从50L的实验室罐到50立方的生产罐,从益生菌发酵到酿酒发酵,啥都能做,啥都敢接。
真到车间看就露馅了。连个自己的抛光车间都没有,所谓的生产就是找周边小作坊代加工,自己赚个中间差价。
靠谱的厂是什么标准?
10立方的发酵罐,筒体壁厚必须达到6mm,能稳定扛住0.2MPa的高压灭菌压力。很多小厂为了省成本,用4mm的薄钢板凑数,装完压力一升,罐体晃得跟筛糠似的,用不了两年就变形。
搅拌线速度要稳定在2.5-3.2m/s区间,差个0.3m/s,溶氧传递系数能差25%。做好氧发酵的客户要是碰到这种罐,光补料就能把你补到怀疑人生。
说到材料就更有意思了。现在行业里都知道316L的板材抗腐蚀,适合做卫生级发酵罐,但是没人跟你说的潜规则是——
316L整板和304衬316的成本差能到30%。
全整板的316L,焊缝的年腐蚀率才0.02mm,用个二三十年都不会漏。304衬的薄316层,要是贴的时候有缝隙,不出三年,腐蚀就会顺着焊缝钻到304层里,漏料都是轻的,搞不好整罐的料都被重金属污染。
但是架不住便宜啊。同样大小的罐,后者报价能比前者低25%,客户要是不拿光谱仪对着法兰、焊缝挨个扫,根本发现不了猫腻。
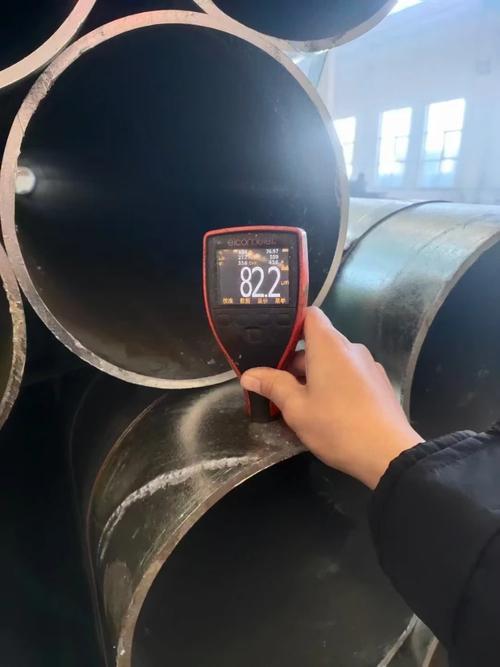
我上次碰到一个河北的客户,被坑了快20万。
找的厂家说给用的是整板316L,结果用了一年,焊缝开始漏,拿光谱仪一测,好家伙,法兰位置的锰含量都快到30%了,根本就是掺了杂的劣质304。
找厂家说理,人家直接换了个销售接电话,说当时合同里没写必须用整板,只说“接触物料部分为316L”——合着那层薄得像锡纸一样的衬层,也算接触物料了。
对吧?你说这找谁说理去。
不同行业要的发酵罐,根本不是一个东西
很多发酵罐厂家的销售,见了客户就拿一套通用图纸改尺寸,根本不管你是做啥产品的。
就说两个我碰到的真事。
第一个是做食用益生菌的浙江客户,就是开头那个漏料的主。他的要求其实不复杂——罐内不能有任何卫生死角,密封处必须带无菌冲洗通道,防止噬菌体藏在缝隙里染菌。
结果之前找的厂家,图省事用了普通盘根密封,跑了三批就染了两次噬菌体,整罐料废了两回。后来换了带无菌冲洗的双端面密封,染菌率直接从20%降到了0.5%以下。
第二个是做工业脂肪酶的山东客户。一开始他也找了那个通用图纸的厂家,装的是六弯叶涡轮搅拌,就是做益生菌常用的那种高剪切叶轮。
结果跑了三批,菌丝破碎率直接冲到42%,酶活比预期低了30%——为啥?因为脂肪酶的菌丝特别脆,高剪切的叶轮一转,菌丝全碎了,酶就活不下去。
后来我们给他改了方案,换成箭叶式搅拌,加了两层导流筒,把搅拌转速从180转压到120转,才把菌丝破碎率降到13%,酶活直接达标。
说实话,要是厂家稍微上点心,问一句客户是做啥产品的,也不至于让人家亏那么多钱。
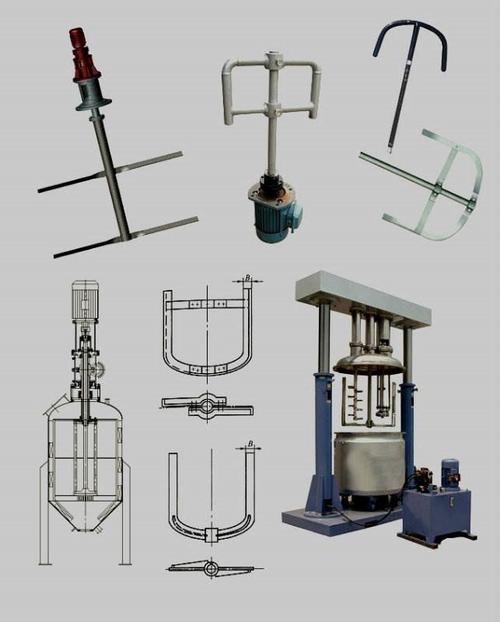
吹得神乎其神的“智能发酵罐”,坑比好处多
这两年大家都在说智能制造、进口替代,很多厂家把原来的罐拧几个传感器,就敢叫“智能发酵罐”,报价直接涨40%。
我见过最离谱的一个厂,给客户的“智能罐”装的传感器,三个月就飘数,pH值明明是7.0,他给你显示成5.2,补料系统跟着乱走,一晚上就能把整罐的料pH调到10以上,直接报废。
更没人愿意公开说的是——现在执行的发酵罐行业标准,还是2009年的老版本。
里面根本没有对在线传感器的精度要求,也没有强制要求卫生级焊缝的粗糙度必须达到Ra0.8。很多厂的焊缝磨完了粗糙度才Ra1.6,离生物级的要求差了一倍。
你想啊,焊缝坑坑洼洼的,残留的菌料积在里面,时间长了就是天然的染菌温床,就算你每次灭菌都按121度煮30分钟,也灭不干净藏在缝隙里的芽孢。
还有那些吹得厉害的绿色制造概念,说什么带夹套余热回收,一年能省几万块电费。我拆过好几个这种罐的夹套,热交换效率连30%都不到,回收的热量连车间的洗澡水都烧不热,纯纯的给产品加价的噱头。
行业里还有个心照不宣的妥协:为了达到标准里的表面抛光要求,很多厂只把人能伸手摸到的地方抛得亮堂堂的,搅拌轴的根部、视镜的背面、补料口的死角,根本不抛。你拿内窥镜伸进去看,全是凹凸的焊渣。
前几天车间的老钳工张师傅,蹲在刚焊完的罐旁边抽烟。
他干这行快30年了,手上的茧子比硬币还厚。
他说,选发酵罐厂家别听他扯啥高科技、啥智能系统,你就蹲他车间待半天,看他焊工磨焊缝的时候是不是敢把内窥镜伸进去拍,看他测壁厚的时候是不是敢当着你的面打光谱,看他试搅拌的时候是不是敢把转速拉满晃半小时。
“嘴再巧,不如手巧。”
他这话我记了快10年。
你们之前找发酵罐厂家的时候,踩过最窝火的坑是啥?是材料掺假,还是跑批的时候动不动就染菌?
