那天风很大。
包子凉透了。
我正蹲在磨床边上蹭掉手上的机油印,就听见冲压组的小周踩着满是铁屑的地坪嗷一嗓子冲过来,连安全帽的带子都歪了。说刚剪的200多片3mm不锈钢机柜料,每片的对角线差了快1mm,拼起来的机柜缝隙能塞进去半根手指。
脑壳嗡的一声。
这可不是小问题,光不锈钢板的材料成本就小两万,要是耽误了给通信客户的交货期,违约金还要再扣一万多。顺着剪板机查了俩小时,不是操作的问题——参数是按之前的工艺输的,刀片间隙也没动,是去年贪便宜找的那家小厂,配的后挡块伺服电机精度掉了,连续剪了几十片,定位直接飘了0.8mm。
说起来有意思,我们跟这家数控剪板机厂家打交道的时候,对方销售嘴甜得很,拍着胸脯说”精度跟进口的一模一样,价格便宜一半”,真用起来,连基本的稳定性都兜不住。
说实话,干了这么多年车间,我见过太多人买剪板机,上来就问”能剪多厚的板”,根本不问背后的参数细节。
剪3mm冷轧板的时候,刀片间隙调到0.32mm才是最优值,差个0.05mm,剪出来的板边要么塌角,要么挂着毛刺,后续去毛刺的工时能多一倍。
现在主流的数控剪板机就两条技术路线。一种是扭轴同步的,十几万就能拿下整机,结构简单,新手也能修,但是用个三四年,扭轴上的铜套磨出间隙,两边刀架的同步精度就飘了,每米的剪切误差能到0.3mm。另一种是电液同步的,整机报价基本在三十万往上,靠比例阀控制两边的油缸压力,同步精度能稳在每米0.05mm,正常维护用个十年都不用大拆。
行业里有个大家都不说的妥协点。
很多厂家给你看的出厂检测报告,是新机刚装好、液压油温度在30度以下的冷态测试值。等你把设备拉回车间,连续开上俩小时,油温升到50度,密封件轻微老化,精度直接掉三分之一——这还是算厚道的,有些小厂为了省成本,连出厂跑合都省了,刀架里的铁屑没清干净就打包装车。
正规的数控剪板机厂家,出厂前必须做连续200次满负荷剪切测试。
我之前拆过一台小厂的新机,液压油箱里居然还留着半块焊渣,这种设备你敢用来剪高精度的料?
后挡块的重复定位精度,是最容易被忽略的核心参数。正规厂家能做到±0.02mm,小厂配的杂牌伺服,可能精度连±0.2mm都达不到,差了整整十倍。真等你剪出来的板尺寸不对,再想换伺服,拆装机加调试,花的钱都够买半台新机了。
真的坑。
别信销售说的”我们的设备通吃所有行业”,真用起来,不同场景的要求差得远了。
前两年有个做高端电梯轿厢的王总找过来,说之前买的剪板机,剪1.5mm的拉丝不锈钢,压料脚一压就留个白印,200多片板全要重新拉丝,光加工费就亏了八万多。
其实这问题根本不难解决。
专门做薄不锈钢加工的数控剪板机厂家,会把原来的硬钢压料脚换成聚氨酯压头,再加个可调节的压力传感器,薄料的时候把压力降到刚好能压住板不滑动,既不会压出印子,也不会因为压力太小剪出来的板移位。
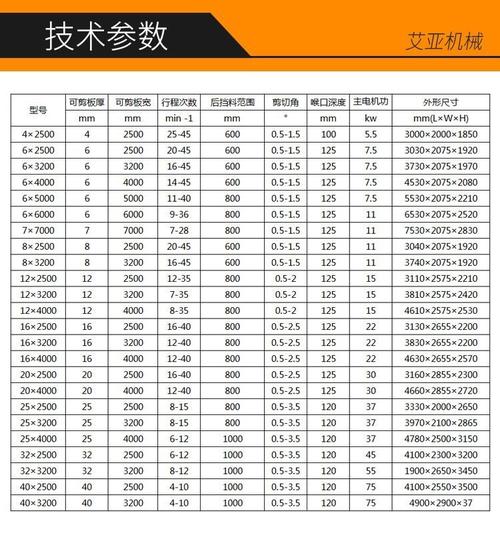
反过来做重型钢结构的客户,要求就完全反过来。他们天天剪20mm以上的低合金钢板,对尺寸精度的要求反而没那么苛刻,但是对机身的刚性要求极高。之前有个做桥梁配件的张老板,图便宜买了台机架是焊接件、没做去应力退火的剪板机,用了三个月机架就变形了,剪厚板的时候中间间隙小、两边间隙大,直接崩了两个合金刀片,换刀片花了快五千。
你说这闹心不?
不是设备越贵越好,是要跟你平时剪的料匹配。天天剪薄不锈钢的,花大价钱买个能剪40mm厚板的重型机,纯纯浪费钱。反过来天天剪厚板的,买个轻型机回来,用不了半年机身就晃得跟筛糠似的。
这两年行业的变化确实大。
以前大家一提好的数控剪板机,头一个想到的就是进口品牌,一台电液同步的机子要七八十万,抵得上普通工人十年的工资。现在国产的头部厂家,做出来的电液同步机型,冷态精度已经跟进口的差不了多少,价格才是人家的三分之一,很多原来用进口设备的大厂,都开始换国产的了。
还有现在搞智能制造的趋势,很多厂家都把设备跟自动上下料架连起来,再接上车间的MES系统,剪了多少料、刀具磨损了多少、精度有没有飘,坐在办公室的看板上就能看见,连人工抄表的步骤都省了。
但是热闹归热闹,有个难题整个行业都在装糊涂。
现在的剪板机精度检测国标,要求的是冷态下的测试值——就是设备开机半小时,液压油温升到30度的时候测的精度。但是实际车间里,夏天液压站旁边的温度能到40多度,设备连续开四个小时,油温就冲到60度了,这时候的精度比冷态下掉个30%都算正常。
国标里根本没提热态精度的要求。
很多数控剪板机厂家卖设备的时候,给你看的全是冷态的检测报告,等你实际连续生产的时候,精度飘了找售后,人家一句”我们的检测完全符合国标”,你连说理的地方都没有。
还有些厂家为了抢低价订单,悄悄把核心配件换了。原来配的是国内一线品牌的伺服电机,现在换成没听过的小厂牌子,你不拆开电控柜看根本发现不了。等用个一年半载,电机出了问题,连配件都买不到。
我师傅当年在车间干了一辈子,临退休的时候跟我说过一句土话。
“剪板机好不好,不是看墙上贴的检测报告,是看你连续开8小时,油温上来之后,剪出来的板尺寸差能不能控制在一根头发丝的粗细范围内。”
干了这么多年,我觉得这话比所有的销售话术都靠谱。
你们厂里用的数控剪板机,连续开半天之后,精度能稳得住不?有没有碰到过厂家藏着的坑?
