2026-10-16 11:08:01 分类:商机
去年十月的一个周一早上。
保安给我打电话,说大门口堵了三辆拉着断齿轮的货车,是主机厂的采购带着质检过来的。
我当时正在热处理车间盯着淬火的油温,听完手里的测温枪差点掉地上。
那批齿轮我们走流程全检过,每批都打了硬度,每十个样抽一个做金相,报告盖的是检验室的章,怎么就跑了三千公里就断成两截?
蹲在断口旁边看了半小时,我反应过来了。
断口上的疲劳源就在齿根的表层,离表面0.04毫米的位置,有一层很薄的网状托氏体,明摆着是脱碳没控制住。
可我们之前的检测报告上,明明白白写着脱碳层深度0.02毫米,符合≤0.03毫米的要求。
问题出在哪?
哦,半个月前我们为了省两万块钱,把用了十二年的老磨抛机换了——换了个本地小金相设备厂家的新机器,销售当时拍着胸脯说,比老机器快三倍,全自动,不用人盯着。
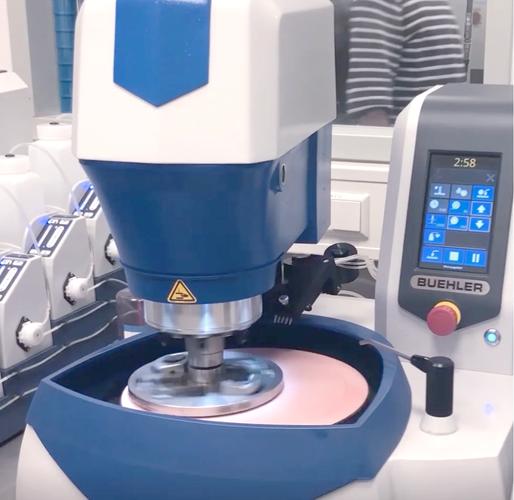 车间检验台摆放的断齿齿轮与老旧金相磨抛机现场图
买设备时销售吹的天花乱坠,用的时候全是藏着的猫腻
我当时把新设备的转盘拆下来,用千分表打了一遍平面度。
我去,0.08毫米。
之前的老铸铁转盘,用了十二年,平面度才0.012毫米。
很多行业里不说的妥协,全在这些看不见的地方。
你去看所有金相设备厂家的宣传册,全写着转盘平面度≤0.01毫米,可实际给你发的货,是壁厚3毫米的空心铝合金转盘,不是实心铸铁的。
为啥?铝合金轻啊,运输的时候省运费,生产的时候省材料,一台设备能省一千二的成本。
可铝合金的刚性不够,磨个两年,转盘晃得像筛子,磨出来的样品一边厚一边薄,你想把表层的变形层磨掉,得使劲压着样品,压力一大,表层又出新的塑性变形层,最后测出来的晶粒度、脱碳层深度,全是不准的。
说回两种主流的设备路线,手动磨抛和自动磨抛,差得真不是一点半点。
手动的便宜,一台两万多,但是人为误差大,手压的力度差个5牛,磨出来的划痕就多,晶粒度检测能差1.5级。
自动的贵,一台八万多,压力稳定,转速均匀,但是很多厂家为了让自动磨抛的速度更快,把原来150转/分的低速粗磨,改成了300转/分,磨样快是快了,但是磨下来的碎屑容易嵌在砂纸的缝隙里,划得样品全是道子,最后还是得人工抛半天。
我们当时测了下,国标要求磨完的样品表面,塑性变形层厚度不能超过1微米。之前的老铸铁转盘,用150转/分磨,变形层大概0.8微米,合格。那个新的铝合金转盘,300转/分磨,变形层有2.3微米,这测出来的组织,根本不是材料本来的样子。
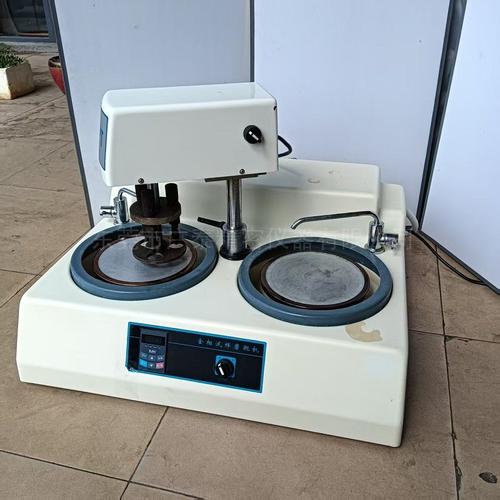 新旧金相磨抛机转盘平面度检测数值对比图
还有个更隐蔽的妥协,很多自动磨抛机的加压结构,原来是配重式的,压力稳得很,现在全换成弹簧加压了,显示的压力值和原来一样,但是弹簧用三个月就松弛,实际压力比标称值低30%,磨样的时候压不紧,磨不动,但是没人会去校这个压力,毕竟校一次要拆半天机器,谁费那劲啊。
同样是做金相检测,不同行业的要求能差出十万八千里
就拿我们常接触的两个行业说,根本不能用同一套检测标准卡。
汽车变速箱齿轮的生产场景,核心要求就是磨样的时候不能把脱碳层磨掉,每抛10微米就要测一次硬度,不能一次性抛到规定深度再测。之前那个小厂家的设备,没有逐层抛的程序,一上来就给你抛个0.05毫米,那脱碳层早没了,检测报告当然全是合格的。那次赔了客户12万,把那台破设备直接扔到仓库角落,换回了合作了十几年的老厂家的设备,现在用了快一年,再也没出过断齿的事儿。
隔壁的风电配件厂,对设备的要求又不一样。他们做10.9级的高强螺栓,之前找的金相设备厂家给配的腐蚀台,没有恒温装置,夏天车间温度35度以上,3%的硝酸酒精倒上去,10秒就挥发干了,本来要求腐蚀20秒的,实际腐蚀时间不够,测出来的回火脆性层厚度总是比实际薄20%。有一批螺栓装到风场上,遇到一次十级阵风,断了两根,差点砸到下面的检修工。查了半天才发现,就是腐蚀温度不对,腐蚀出来的晶界不清晰,把脆性层漏检了。后来他们换了带恒温装置的腐蚀台,把之前存的几百个螺栓样重新测了一遍,挑出来300多件脆性层超标的,要是真等这些螺栓全断了,那损失得几百万。
喊了好几年的进口替代,底下藏着多少没摆上台面的难题
现在跑业务的金相设备厂家,一见面就说,我们的设备和蔡司、莱卡的成像效果一模一样,价格只要三分之一。
真的吗?
我上次拿同一个样块,分别放在进口的显微镜和国产的新设备上看,进口的能清晰看到1微米的夹杂物,国产的那个,把焦距拧到最清楚,夹杂物的边缘全是糊的,连晶界都分不清。
不是我们做不出来,是现在的标准太老了。现在的金相检测国标还是2002年的版本,对于现在常用的增材制造钛合金、高熵合金这些新材料,根本没有对应的检测方法,厂家只要把设备的放大倍数做到1000倍,就说自己符合国标,至于成像清不清晰,检测结果准不准,没有统一的校验标准。
还有那个所谓的智能金相系统,很多厂家就是给显微镜加了个摄像头,装了个开源的图像识别软件,就说能自动测晶粒度、自动数夹杂物,实际上上次我们试了个新厂家的系统,把磨样留下的划痕全算成了晶界,测出来的晶粒度等级比实际高了3级,差点把报废的样给判成合格的。
最坑的是,现在很多厂家为了卖设备,给客户免费送检测报告的校准服务,实际上校准的时候用的都是标准样块,和实际生产中的样品根本不是一回事,真到了出质量事故的时候,你找他,他就说我们的设备是按标准样块校准的,你的样品不合格是你自己生产的问题,和设备没关系。
现在我们检验室的老设备,用了快十四年了,转盘还是那个铸铁的,每次磨样之前,老检验员都会拿千分表打一遍平面度,用压力计校一遍加压值,从来不会因为设备老就偷懒。
我们车间常说一句土话:磨样不校平,检测全糊弄。
真的,那些吹得天花乱坠的全自动、智能、进口替代的设备,要是连最基本的平面度、压力稳定性都做不好,再贵的摄像头,再先进的算法,全是白搭。
你们厂里现在用的是哪家的金相设备厂家的机器?有没有遇到过设备测出来的结果和实际断口完全对不上的乌龙事儿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过3次坑才明白:选对金相设备厂家,比换个新机床还重要
文章链接:https://www.yxqcspc.com/18038/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
