上个月车间早会,主任把一摞硬度检测报告摔在桌上,脸黑得像锅底。
去年冬天贪便宜找的那家台车炉厂家,装的那台1.5米×4米的台车炉,拉出来的27根42CrMo传动轴,19根硬度差了快12HRC,整批报废。
查了三天原因。
炉衬掉块掉得像被狗啃过,加热带歪了半圈,炉门的密封橡胶条裂得稀碎,实际炉内温差能冲到±35℃。当初签合同的时候,厂家拍着胸脯说‘有效加热区温差±5℃,行业顶配’。
后来找过来扯皮,说我们车间地面不平,台车跑的时候卡,导致炉门关不严。扯了半个月,最后赔了8000块炉衬钱,工件损失的6万多,半毛钱没提。
别光看参数表,那些厂家藏在合同里的小心思
说实话,台车炉本质上就是个能拉着工件进出的大型热处理烤箱,没什么玄乎的。真要选厂家,别盯着宣传册上的字看,得抠住几个实打实的参数。
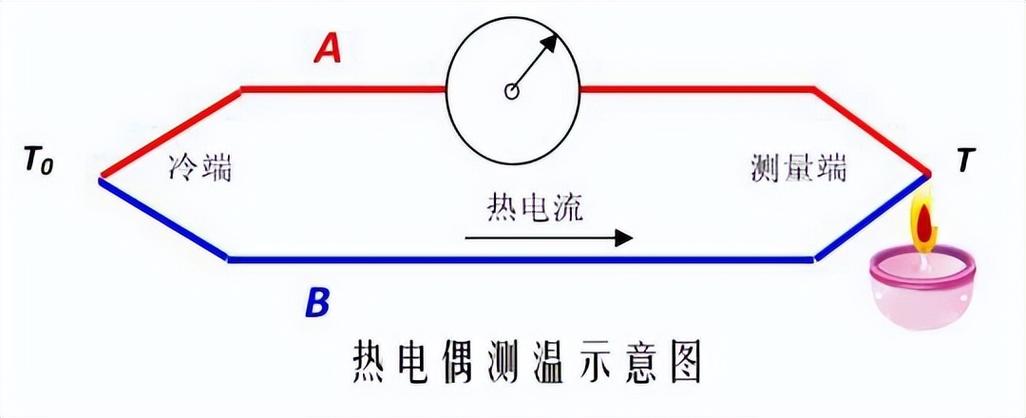
真要抠参数,第一个得盯死满炉状态下的炉温均匀性。
现在行业里的常规操作是,测温场的时候全是空炉,把循环风机开到最大,热电偶摆得整整齐齐,测出来的温差能到±5℃,吹得比谁都厉害。等你真的装了满满一炉齿轮、轴类零件,通风道挡得七七八八,实际温差能冲到±25℃。这就是行业里大家都在做,但没人会主动说的妥协——合同里写的温场要求,全是空炉状态下的数值,根本不绑定满炉工况。
我们之前接触过的靠谱厂家,敢直接在合同里写“额定950℃时,装载额定最大工件重量的70%以上,有效加热区温差≤±10℃,达不到全额退款”。就这一条,能筛掉80%的小作坊厂家。
然后是加热元件的选型。现在主流的就是两种:一种是Cr20Ni80镍铬电阻带,一种是0Cr25Al5铁铬铝丝。
镍铬带贵,每千瓦的成本比铁铬铝高60%,但是抗氧化能力强,经常开关炉门的工况下,能用5年以上不用换。铁铬铝丝便宜,但是脆,温度超过900℃之后,稍微有点震动就容易断。之前那个坑我们的厂家,为了压成本,全给我们装的铁铬铝丝,用了18个月,断了快三分之一的加热带,换一次花了2万3,算下来比一开始就用镍铬带的总成本高了快一倍。
还有个容易被忽略的点,就是台车导轨的厚度和材质。好多小厂家为了省钱,用8mm厚的普通槽钢当导轨,我们之前那台便宜炉子,用了两年,导轨被20吨重的台车压得变形了3mm,每次台车开进去左右晃,炉门的密封块被磨得稀碎,漏出来的热气把旁边的控制柜烤得线皮都化了。后来找的厂家给换的16mm厚的标准轻轨,成本差3倍,但是说能用10年不变形。
不同行业的要求,那些厂家踩过的实打实的坑
选台车炉厂家从来没有“通用款”这一说,不同行业的工况差得能有十万八千里,用错了就是真金白银的损失。
就说风电齿轮加工的场景。之前我们给江苏一家风电齿轮厂做配套,他们的工件都是直径1.2米以上的大齿轮,单重2吨多,一炉装12个,总重快25吨。他们对炉子的要求特别细:出炉的时候,台车的行走速度必须稳定在每分钟3米,不能快也不能慢——快了的话,齿轮空冷的时候冷却速度不均,慢了的话,从出炉到进淬火槽的时间超过45秒,芯部硬度就上不去。
之前有个小厂家给他们供的炉子,用的是普通异步电机,没有变频控制,台车开出来的速度一会快一会慢,有一炉30CrMnSi材质的齿轮,从出炉到进淬火槽用了1分40秒,结果整批12个齿轮的芯部硬度差了8HRC,直接损失快80万。最后厂家赔了30万,才把这事了了。
还有做航空航天高温合金零件的场景。我们合作过的一家做发动机固定座的厂家,工件是Inconel718高温合金,最高工作温度要到1150℃,而且要求炉内不能有多余的杂质,不然零件表面渗碳变脆,后续探伤全是假缺陷。
这个场景下对台车炉厂家的要求,跟普通碳钢热处理的完全不是一个等级。炉衬不能用普通的硅酸铝纤维——普通纤维里有氧化铁杂质,高温下会析出来,污染工件表面,必须用氧化铝含量90%以上的高铝陶瓷纤维;加热元件也不能用普通的含镍电阻带,镍在1100℃以上会挥发,附着在零件表面,后续机加工根本留不住量。
之前有个厂家为了抢单,给他们报的价格比市场价低30%,装完第一炉零件出来,表面氧化层厚度有0.12mm,比要求的0.02mm厚了6倍,整批200个零件全废了。后来换了山东一家专门做高温炉的厂家,虽然价格比之前的供应商贵了40%,但是从炉衬到加热元件全按高温合金的要求配,用了5年,从来没出过表面质量问题。
吹得天花乱坠的“智能制造”,有多少是真东西
这两年接触的台车炉厂家,十个有八个上来就跟你说“我们的炉子是智能联网的,能对接MES,能远程诊断,工业4.0标配”。
仔细一问,所谓的智能,就是在温控仪上插了个4G模块,能把实时温度传到云平台上,你在手机上能看到温度数字而已。连个自动故障诊断功能都没有,更别说根据工件的实际重量自动调整升温速率、根据炉门开关的频率自动补偿热量损失了。
还有现在大家都在吹的“绿色节能”,好多厂家说自己的炉子比老炉子节能30%,怎么做到的?就是把空炉的保温层加厚点,炉门的密封垫做厚点,这个技术20年前就有了,哪算什么新东西。
这里就说个行业里没人愿意公开的事:现在的台车炉节能检测标准,是按空炉保温24小时的散热损失算的,根本不考虑实际生产中频繁开关炉门的能耗。好多厂家为了拿节能补贴,专门把空炉的保温层做的特别厚,但是炉门的密封用的是普通的橡胶条,温度高了半年就老化开裂,漏热漏得厉害,实际生产的能耗比老炉子还高20%。但是检测的时候,空炉保温测出来的数据特别好看,补贴拿得盆满钵满,最后用炉子的车间,天天对着高电费发愁。
再说进口替代的事。之前我们车间用的进口台车炉,一台300多万,现在国产厂家做的同参数的,大概80多万,性价比确实高。但是有个没几个人说的细节:好多厂家所谓的“全国产”,核心的温控模块还是用的进口的,比如日本的岛电,德国的西门子。真正纯国产的温控模块,长期稳定性还是差一截,连续运行3个月,温度漂移能到±8℃,进口模块的漂移才±2℃。厂家不会主动跟你提这个,他只会说我们的系统全自主可控,支持国产化要求,等你买回去用了半年,温度飘得厉害,再找他,他就说你车间电压不稳,跟设备没关系。
说实话,我真的希望国产的台车炉厂家能越做越好,毕竟之前我们用进口炉子的时候,售后配件要等3个月,价格还贵得离谱。但是真的看不惯有些厂家,把宣传做的比实际技术好,就想着拿项目、拿补贴,最后坑的都是我们这些天天在车间盯生产的人。
我们车间的老班长,干了35年热处理,常说一句土话:“买炉子别听他吹得凶,敢签满炉温场保证的,才是真靠谱。”
真的是这样。参数表谁都会做,宣传册谁都会印,真金白银的承诺才作数。
对了,你们车间买台车炉的时候,遇到过厂家哪些藏着掖着的坑?是加热元件偷换材料,还是温场参数造假?
